

{{goods.model}}
چگونه ابزارهای فرزکاری برای روتر چوب CNC را انتخاب کنیم؟
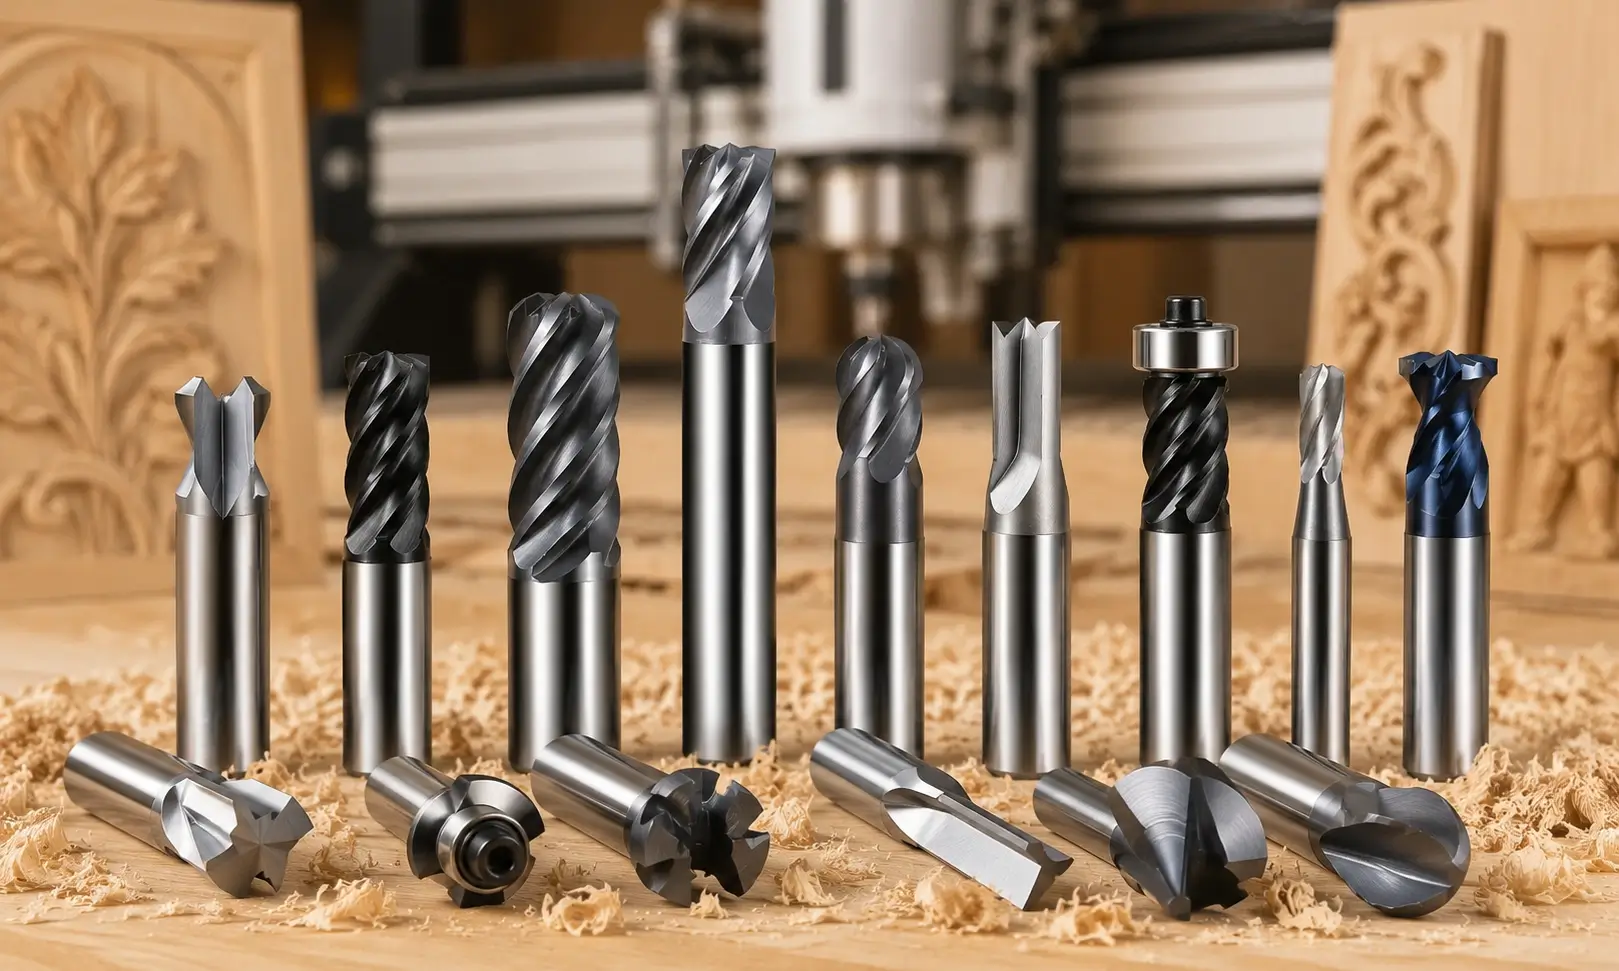
ابزار فرزکاری یک ابزار برشی استوانهای شکل است که دارای لبههای برشی در محیط و پایین خود است و حرکت چرخشی برای برش و ماشینکاری قطعات کار انجام میدهد.
خانواده ابزارهای فرزکاری بسیار گسترده است. این ابزارها به همراه ابزارهای سوراخکاری (مته، برقو، قلاویز، ابزارهای سوراخکاری و غیره) تقریباً تمام ابزارهای پردازش رایج در دستگاههای روتر چوب CNC را پوشش میدهند.
انواع ابزارهای فرزکاری
ابزارهای فرزکاری را میتوان بر اساس معیارهای مختلف به دستههای مختلفی طبقهبندی کرد. در زیر چندین روش طبقهبندی که معمولاً در صنعت استفاده میشوند، آورده شده است:
طبقه بندی بر اساس تعداد لبه های برش
- تک لبه: فضای برادهبرداری زیاد و مقاومت برشی کم، مناسب برای برش اکریلیک، فلزات غیرآهنی (مثلاً آلومینیوم) و چوب نرم. صدای برش را به حداقل میرساند، اما کیفیت سطح آن کمی پایینتر است.
- لبه دوگانه: متعادلترین گزینه. این روش قابلیت تخلیه براده و پرداخت سطح را با هم ترکیب میکند و آن را به رایجترین نوع مورد استفاده در فرآوری چوب تبدیل میکند که هم برای خشنکاری و هم برای پرداخت قابل استفاده است.
- سه یا چند لبه: فضای براده کمتری فراهم میکند اما امکان پیشروی بیشتر در هر دور را فراهم میکند و در نتیجه بهترین پرداخت سطح را ایجاد میکند. در درجه اول برای پرداخت نهایی استفاده میشود.
طبقه بندی بر اساس روش نصب تیغه
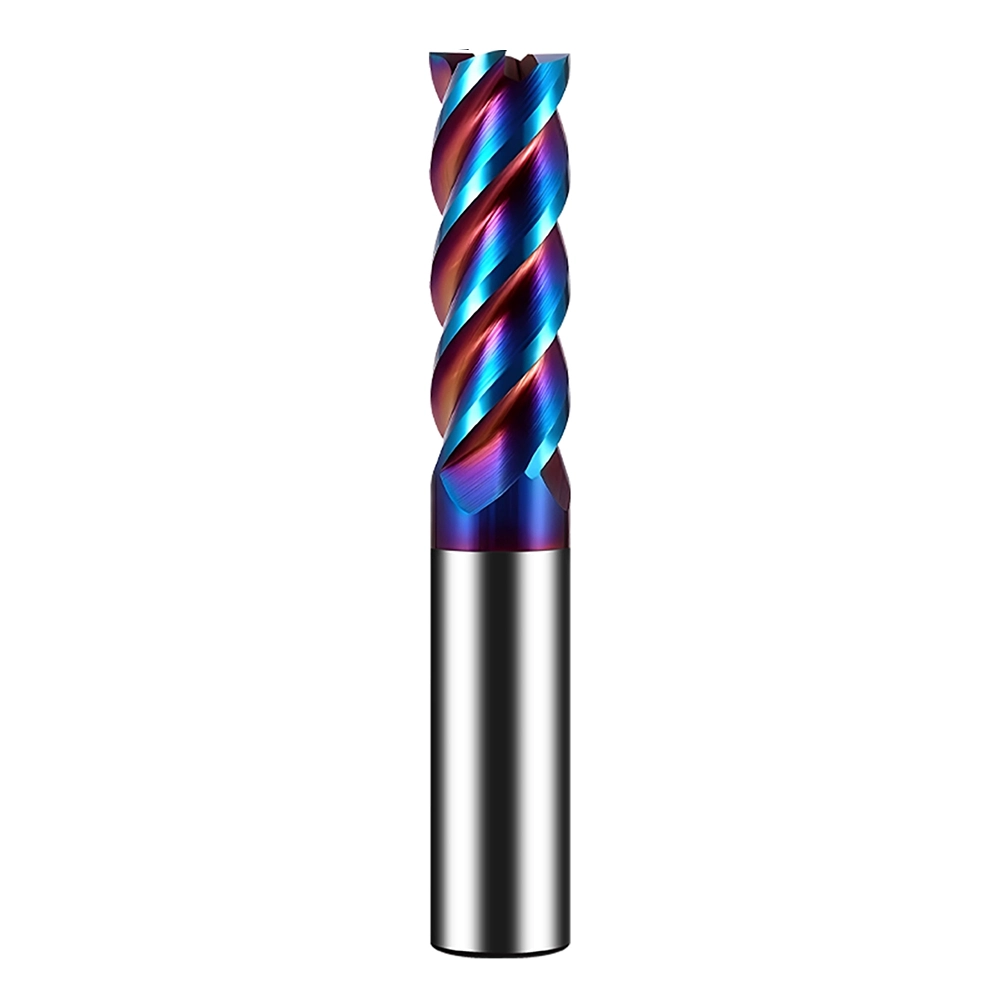
ابزار فرزکاری جامد: ساقه، بدنه ابزار و قسمت برش از یک جنس (معمولاً کاربید یا فولاد تندبر) ساخته یا جوش داده میشوند و یک کل جداییناپذیر را تشکیل میدهند. ساختار یکپارچه از انحراف جزئی جلوگیری میکند و دقت ماشینکاری و پرداخت سطح بسیار بالایی را ممکن میسازد. عیب این است که کل ابزار پس از سایش دور انداخته میشود (اگرچه سنگزنی مجدد امکانپذیر است، اما بازیابی دقت اولیه دشوار است).
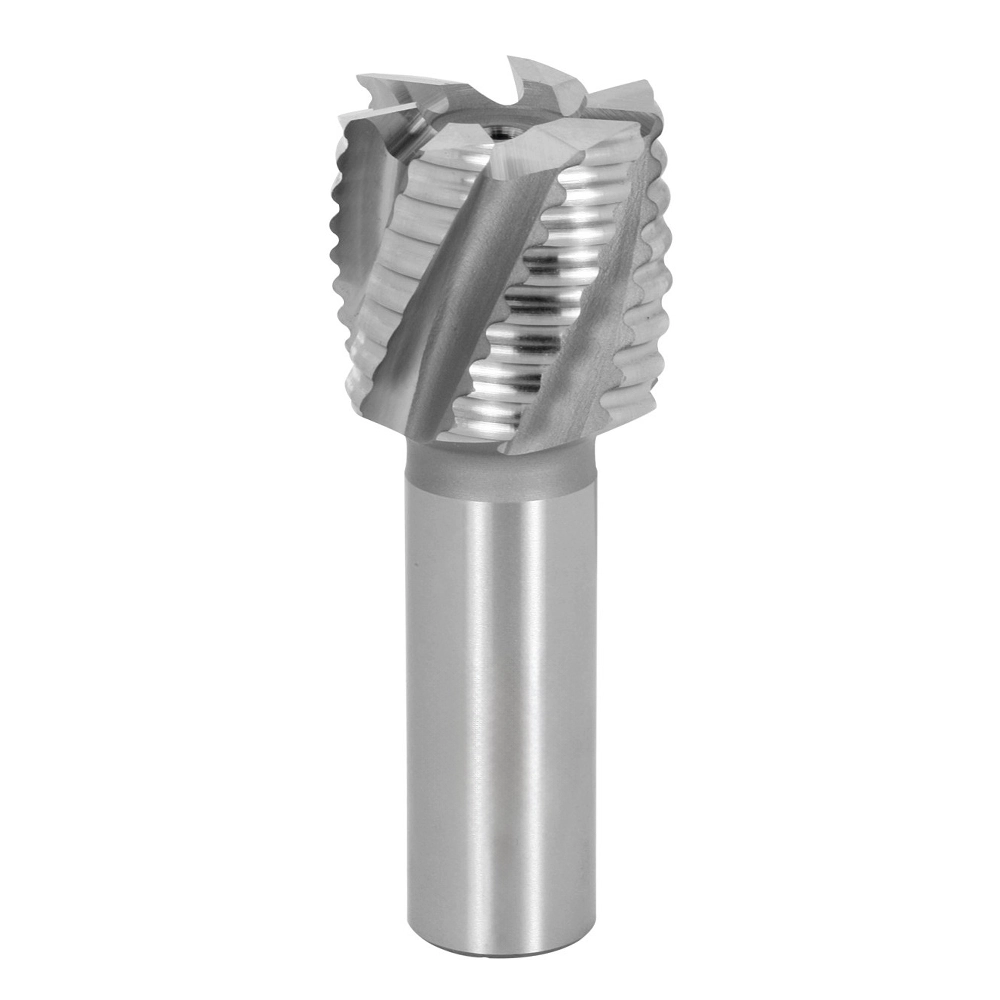
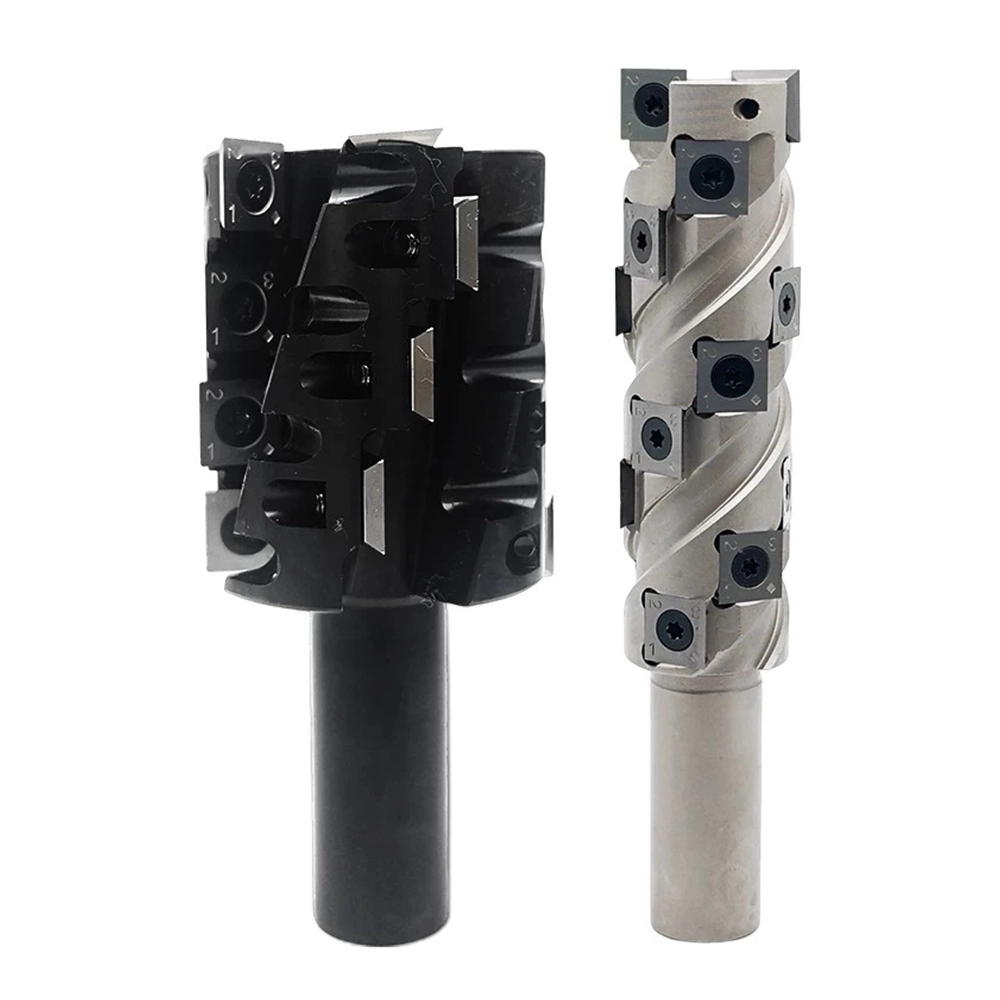
ابزار فرزکاری قابل فهرست بندی: شامل یک بدنه ابزار فولادی و اینسرتهای قابل تنظیم است که به صورت مکانیکی محکم شدهاند. این دستگاه که برای خشنکاری سنگین طراحی شده است، امکان استفاده از استراتژیهایی با عمق برش زیاد و نرخ پیشروی بالا را فراهم میکند. بدنه ابزار دارای چندین اینسرت، معمولاً چندضلعی (مثلاً مربع، مثلثی، گرد) است که هر اینسرت معمولاً دارای چندین لبه برش است. اینسرتها مصرفی و کمهزینه هستند و میتوانند در صورت کند شدن، به لبه جدید اینسرت شوند یا به صورت جداگانه تعویض شوند، در حالی که بدنه ابزار به طور دائم مورد استفاده مجدد قرار میگیرد و هزینههای ابزار را به طور قابل توجهی کاهش میدهد. کاربردهای رایج در نجاری شامل خشنکاری سنگین چوب جامد و سایر مواد، مانند ابزارهای فرزکاری سطحی و برشدهندههای آناناس (نوعی ابزار خشنکاری چند لبه) است.
طبقهبندی بر اساس شکل و عملکرد پیشرفته
آسیاب انتهای تخت
- امکانات: این رایجترین و اساسیترین ابزار است که اغلب به عنوان فرز انگشتی شناخته میشود (اگرچه ابزارهای انتهای تخت در واقع زیرمجموعهای از فرزهای انگشتی هستند). لبه پایینی صاف، کنارهها صاف و دندانهها روی محیط و سطح انتهایی قرار دارند. این ابزار نمیتواند در حین کار به صورت محوری حرکت کند، مگر اینکه به دندانههای برش مرکزی مجهز باشد.
برنامه های کاربردی:
- برش دوبعدی: برش ورق و برش کانتور.
- پاکسازی سهبعدی: تمیز کردن نواحی مسطح و نواحی قائمه در پایین مدلها در حکاکی سهبعدی.
- ماشینکاری پلهای و شیاری: ایجاد پلهها یا شیارها در امتداد مسیرهای مشخص شده روی سطح قطعه کار.
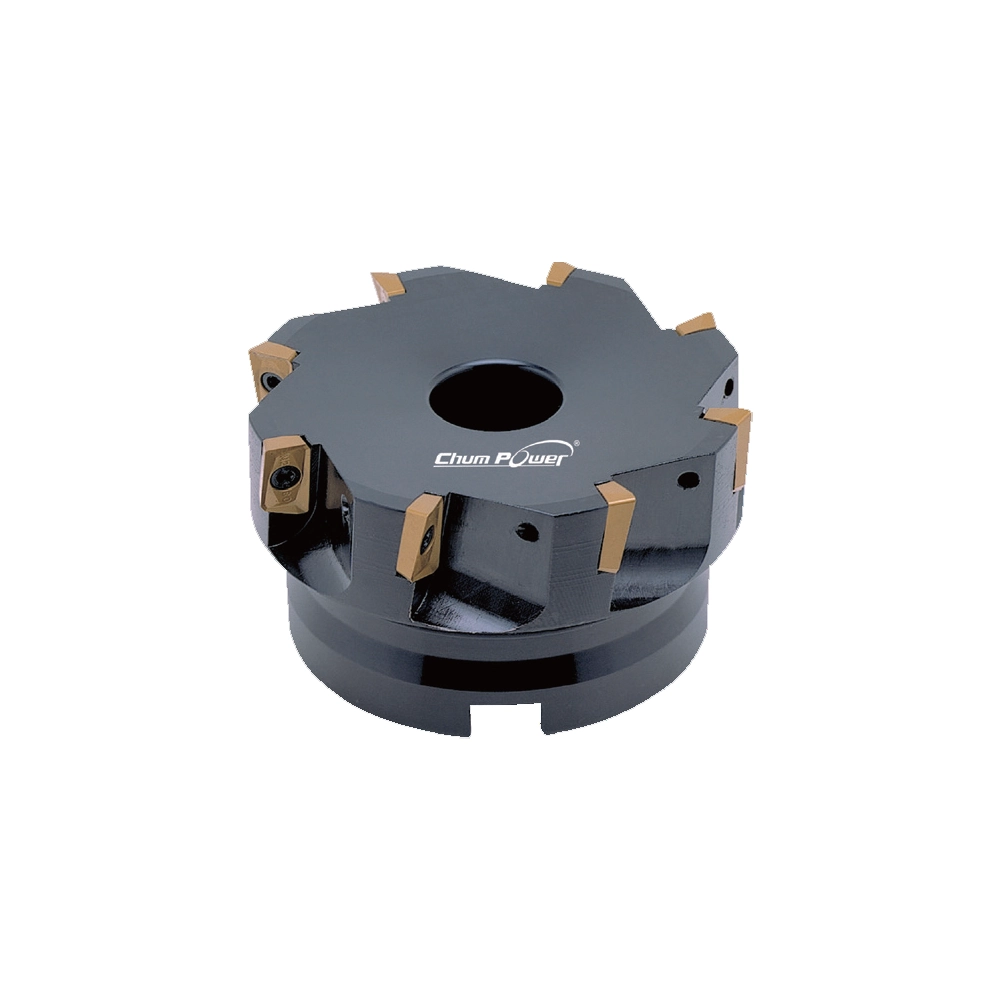
آسیاب صورت
- امکانات: قطر آن معمولاً بسیار بزرگتر از قطر فرز انگشتی است و بدنه ابزار مجهز به چندین اینسرت کاربیدی قابل تنظیم است.
- برنامه های کاربردی: فرزکاری با راندمان بالا برای سطوح مسطح بزرگ و تراز کردن سطح.
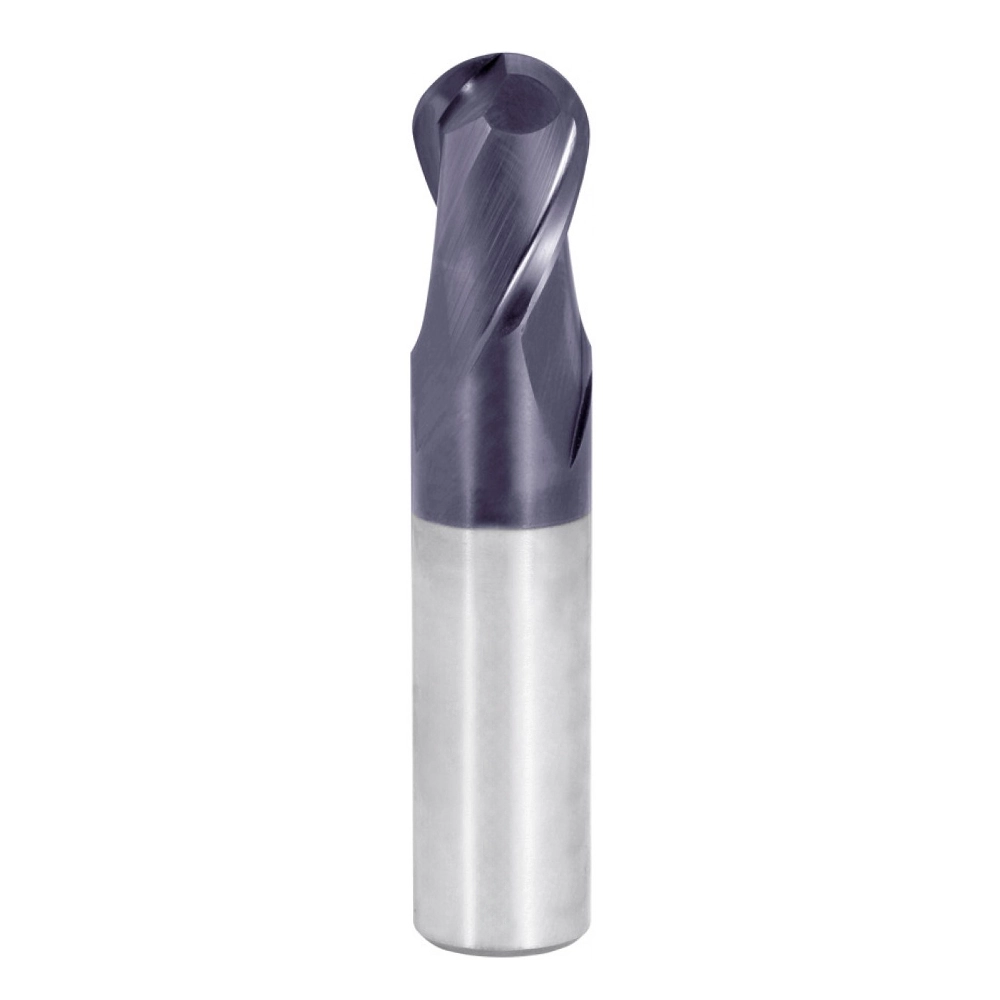
آسیاب گلوله ای
- امکانات: این نوعی فرز انگشتی با لبه پایینی نیمکره است.
- برنامه های کاربردی: فرزکاری دقیق سطوح منحنی سهبعدی
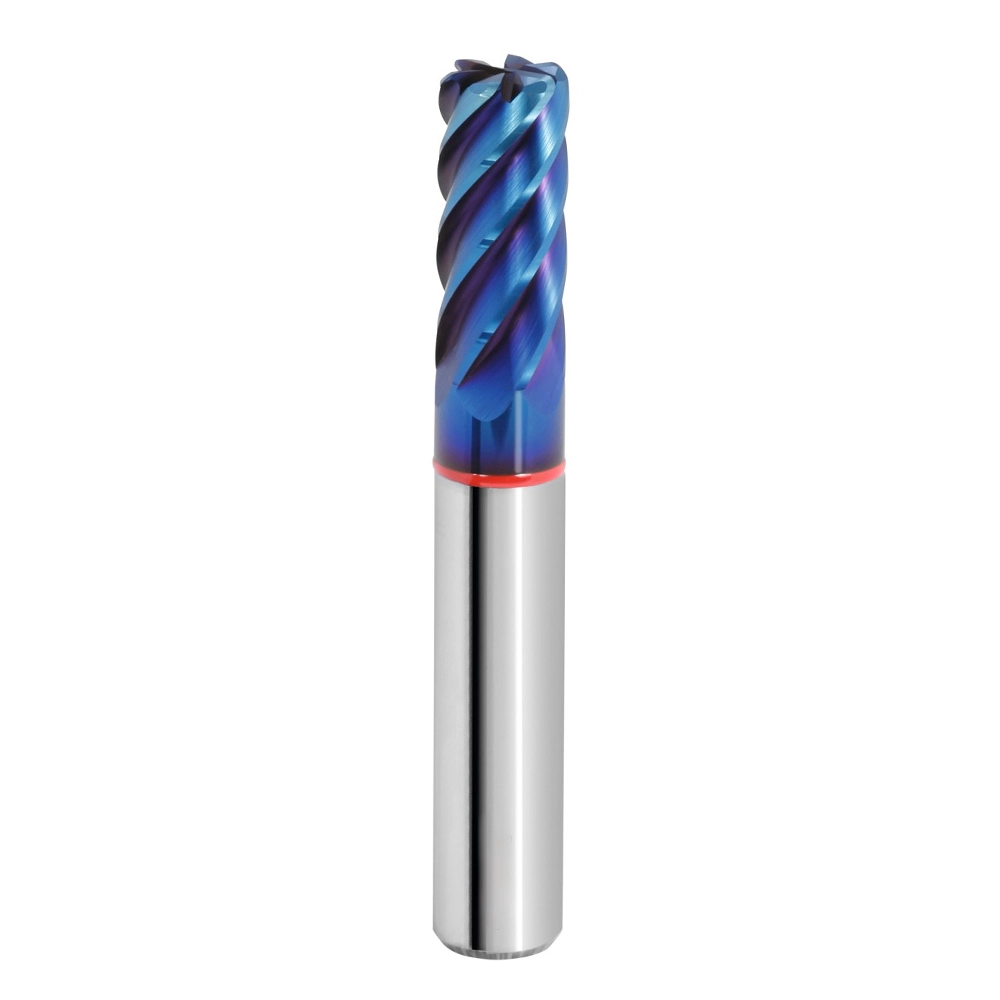
آسیاب بادی
- امکانات: قسمت پایین صاف اما با لبههای گرد است. میتوان آن را ترکیبی از یک ابزار با انتهای صاف و یک ابزار با دماغه کروی دانست.
- برنامه های کاربردی: این رایجترین ابزار خشنکاری در حکاکی سهبعدی است. لبههای گرد آن را نسبت به ابزارهای تخت مقاومتر میکند، لبپریدگی را کاهش میدهد و راندمان برش بالاتری نسبت به ابزارهای نوک گرد ارائه میدهد.
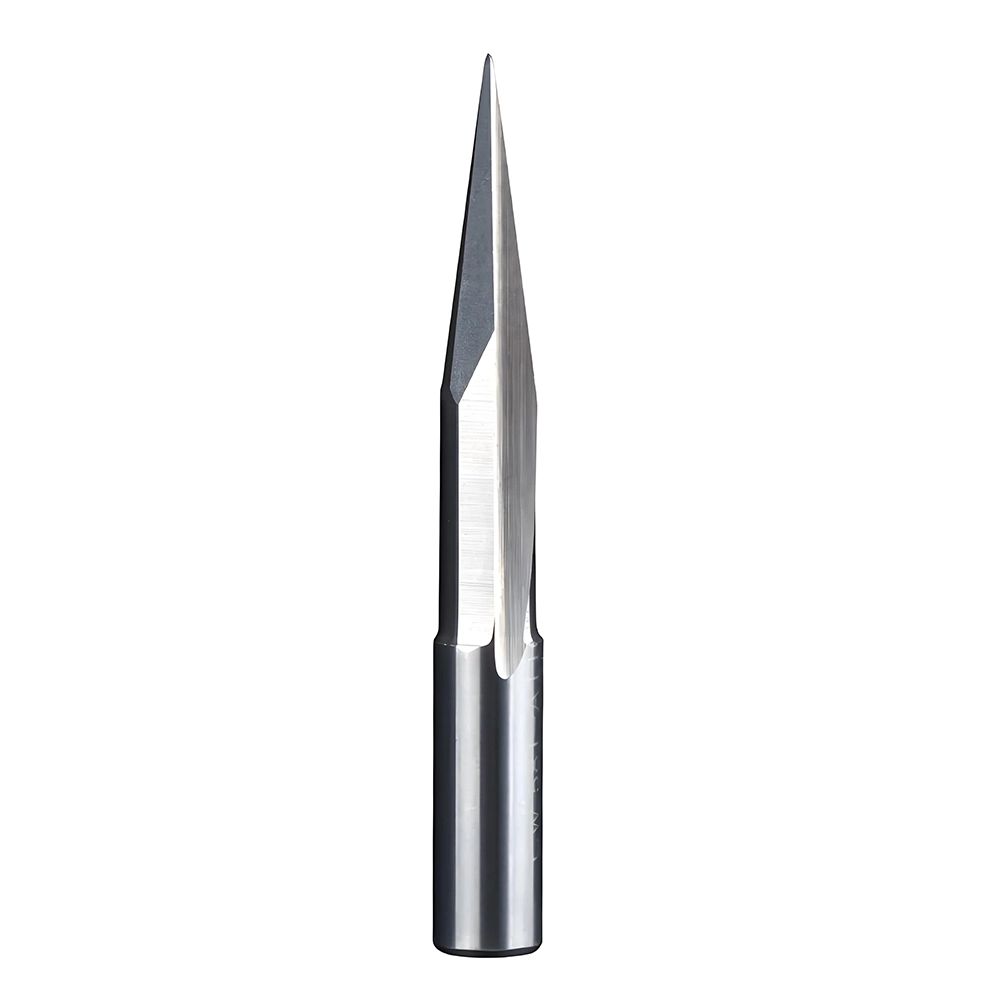
آسیاب نقطهای (آسیاب نوع V)
- امکانات: تیغه به شکل "V" معکوس با زاویه خاص است (زاویههای رایج شامل 30 درجه، 60 درجه، 90 درجه و 120 درجه است).
- برنامه های کاربردی: در درجه اول برای انواع مختلف حکاکی دوبعدی، مانند خطوط، متن و الگوها، و همچنین پخ زدن لبههای قطعه کار استفاده میشود.
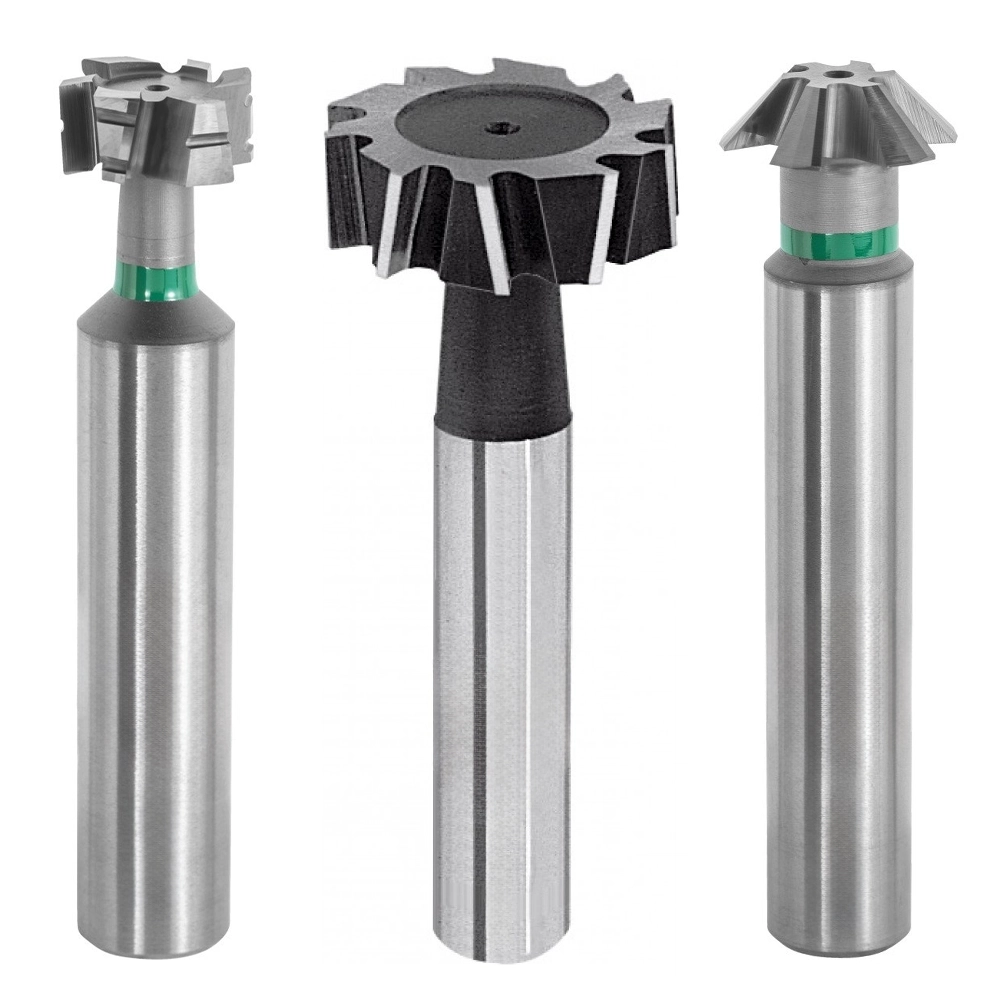
آسیاب شکافی
- امکانات: دستهای از ابزارهای شکلدهی که عمدتاً برای پردازش انواع مختلف شیار هدف، مانند تیغههای شیار T، تیغههای شیاردار و تیغههای دم چلچلهای استفاده میشوند. شکل لبه برش با سطح مقطع شیار هدف مطابقت دارد و امکان ماشینکاری مستقیم شیار مورد نظر را فراهم میکند (برخی از ابزارها ممکن است نیاز به خشنکاری اولیه با فرز انگشتی داشته باشند).
- برنامه های کاربردی: برای ایجاد انواع اسلات مشخص شده استفاده میشود.
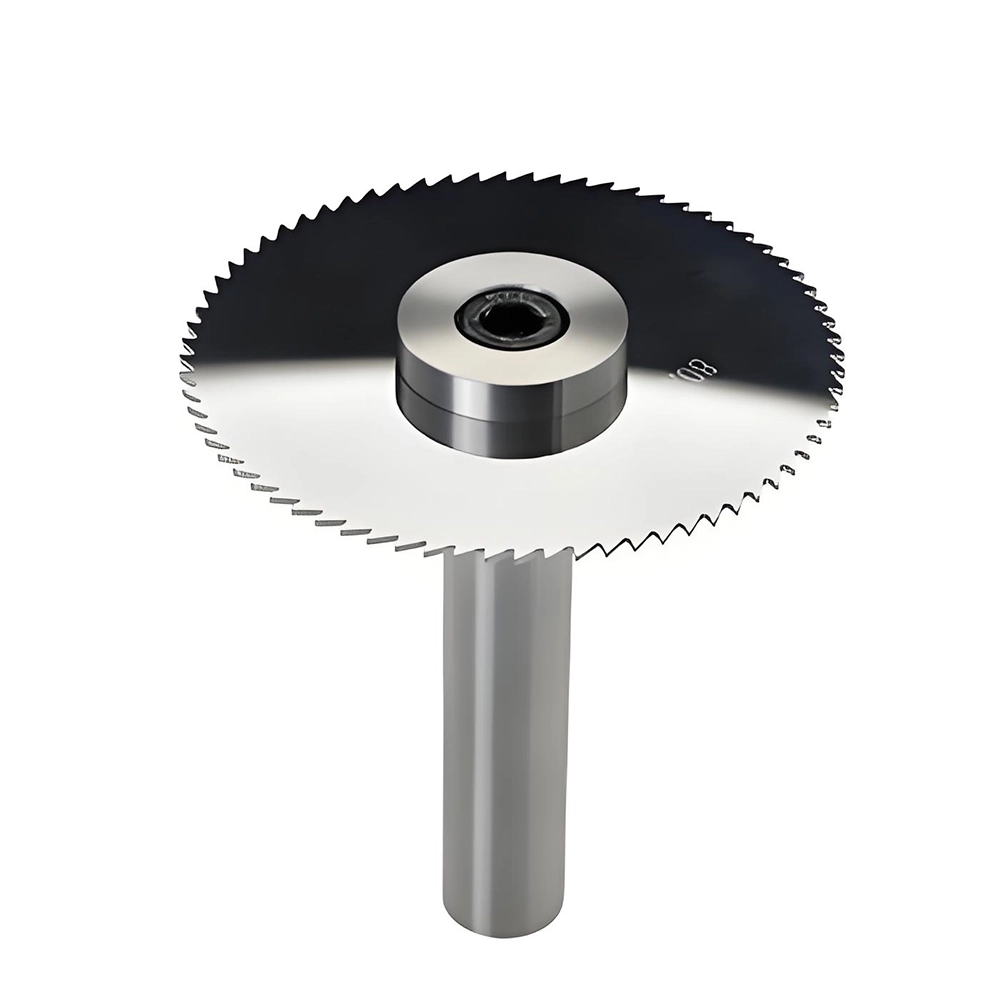
آسیاب اره
- امکانات: این ابزار قطری بسیار بزرگتر از ضخامتش دارد (یعنی نسبت قطر به ضخامت بالایی دارد) و دندانههای آن متراکم هستند که آن را از نظر بصری شبیه تیغ اره میکند.
برنامه های کاربردی:
- برش سریع قطعات کار، که اغلب برای خشنکاری استفاده میشود.
- ماشینکاری شیارهای بسیار باریک.
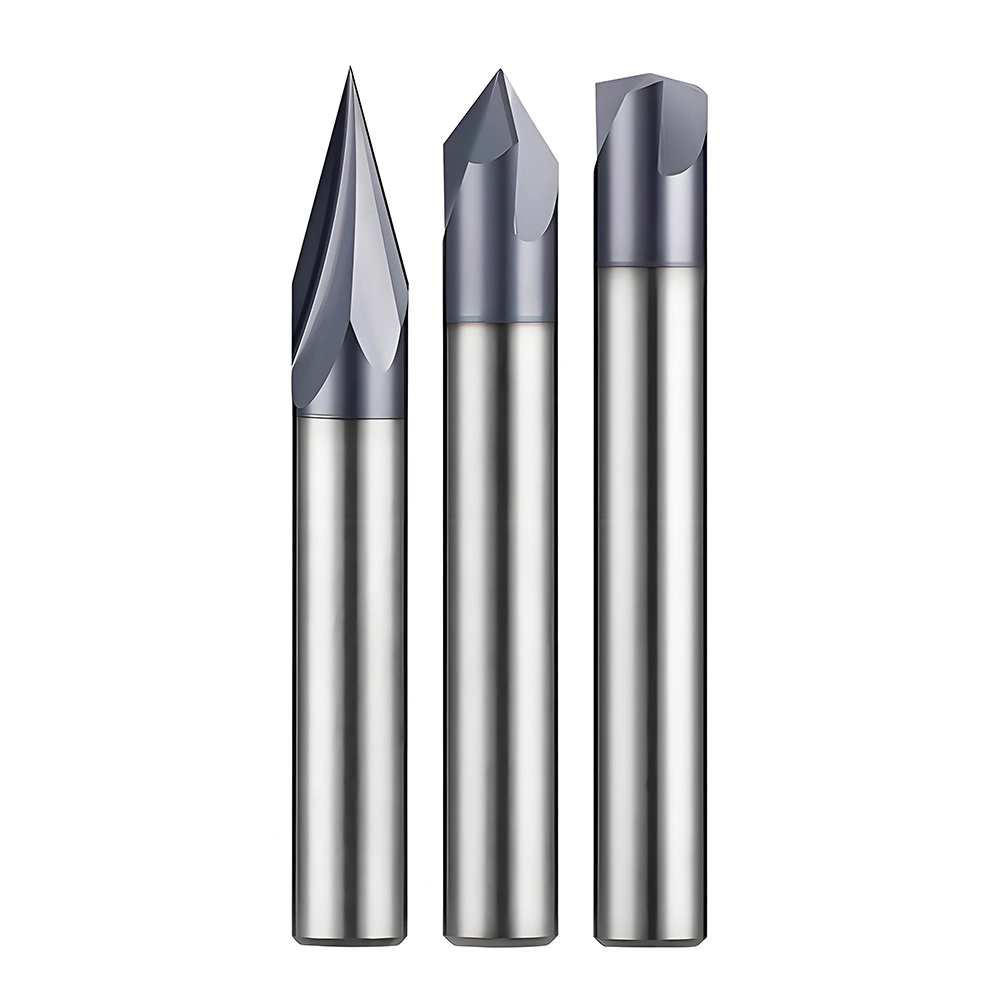
آسیاب چمفرینگ
- امکانات: ابزاری برای فرزکاری با تیغه مخروطی یا V شکل معکوس، که به طور خاص برای برش مورب زاویهدار روی لبههای تیز قطعه کار طراحی شده است، فرآیندی که به عنوان "پخزنی" شناخته میشود.
- برنامه های کاربردی: برای پلیسهگیری لبهها، پخزنی یا ایجاد لبههای اریب تزئینی استفاده میشود.
چگونه ابزارهای فرزکاری را انتخاب کنیم؟
حال، به موضوع اصلی این مقاله برمیگردیم: چگونه ابزارهای فرزکاری را برای دستگاههای فرزکاری چوب انتخاب کنیم؟
ماده
- کاربید: انتخاب کاملاً رایج و ترجیحی. روتر چوب CNC مدرن تقریباً منحصراً از ابزارهای فرز کاربید جامد استفاده میکند. این دستگاه بهترین تعادل بین سختی، مقاومت در برابر سایش و چقرمگی را ارائه میدهد و عمر طولانی و مناسب بودن برای همه مواد نجاری، از جمله چوب جامد، چوب مهندسی شده و کامپوزیتها را تضمین میکند.
- فولاد تندبر (HSS): تا حد زیادی منسوخ شده است. سختی، مقاومت در برابر سایش و طول عمر آن بسیار پایینتر از کاربید است. فقط در تجهیزات دستی یا سطح پایین استفاده میشود و نمیتواند الزامات سرعت و کارایی بالای روتر CNC را برآورده کند.
- الماس پلی کریستالی (PCD): طراحی شده برای مواد بسیار مقاوم در برابر سایش. به طور خاص برای پردازش مواد بسیار ساینده، مانند تختههای کامپوزیتی حاوی مقادیر زیادی رزین، تختههای نسوز و پانلهای آلومینیومی-پلاستیکی استفاده میشود. چسبها و افزودنیهای موجود در این مواد میتوانند به سرعت ابزارهای کاربیدی را فرسوده کنند، در حالی که ابزارهای PCD عمر بسیار طولانی دارند اما بسیار گران هستند.
پوشش
- بدون پوشش: برای اکثر کاربردهای فرآوری چوب کافی است.
- پوششها (مانند TiN): میتواند ضریب اصطکاک را کاهش دهد، مقاومت در برابر سایش را افزایش دهد و عملکرد تخلیه براده را بهبود بخشد. مناسب برای پردازش مواد چسبنده یا موقعیتهایی که طول عمر ابزار بیشتر مورد نظر است.
قطر ساقه
مشخصات کولت (مشخصات ER) مورد پشتیبانی دستگاه حکاکی خود را تأیید کنید و سپس قطر ساقه ابزار فرز مناسب (مشخصات ISO) را بر اساس مشخصات کولت انتخاب کنید.
نوع
انتخاب نوع ابزار فرزکاری مستلزم بررسی جامع عوامل متعددی از جمله نوع ماده، شرایط ماده، شکل هندسی و فناوری پردازش قطعه کار مورد نظر برای ماشینکاری است.
رابطه بین فناوری پردازش و نوع ابزار فرزکاری در مقدمه قبلی در مورد انواع ابزار فرزکاری به تفصیل شرح داده شده است و در اینجا تکرار نخواهد شد. در زیر، تمرکز بر رابطه بین ماده مورد پردازش و انتخاب ابزار فرزکاری است:
- چوبهای نرم (مثل کاج، نراد): مقاومت برشی بالا، استفاده از ابزارهای دو لبه را برای اطمینان از فضای کافی براده و جلوگیری از سوختن ضروری میسازد. لبههای برش باید تیز باشند.
- چوبهای سخت (مثل بلوط، گردو): مقاومت برشی بالا، استفاده از ابزارهای دو لبه را برای اطمینان از فضای کافی براده و جلوگیری از سوختن ضروری میسازد. لبههای برش باید تیز باشند.
- چوب مهندسی شده (به عنوان مثال، ام دی اف، تخته خرده چوب): بسیار ساینده (به خصوص سطوح پوشیده شده با ملامین) که به سرعت ابزار را فرسوده میکند. ابزارهای کاربیدی مقاوم در برابر سایش، معمولاً دو لبه، ضروری هستند.
- مواد کامپوزیت (به عنوان مثال، تخته فیبر کربن، G10): بسیار ساینده. ابزارهای فرزکاری تخصصی طراحی شده برای کامپوزیتها (که اغلب دارای زاویهها و پوششهای لبه منحصر به فرد، مانند لبههای PCD هستند) باید استفاده شوند. ابزارهای استاندارد نجاری تقریباً فوراً خراب میشوند.
مدلهای مرتبط
ما چند مدل مرتبط را به شما توصیه میکنیم...
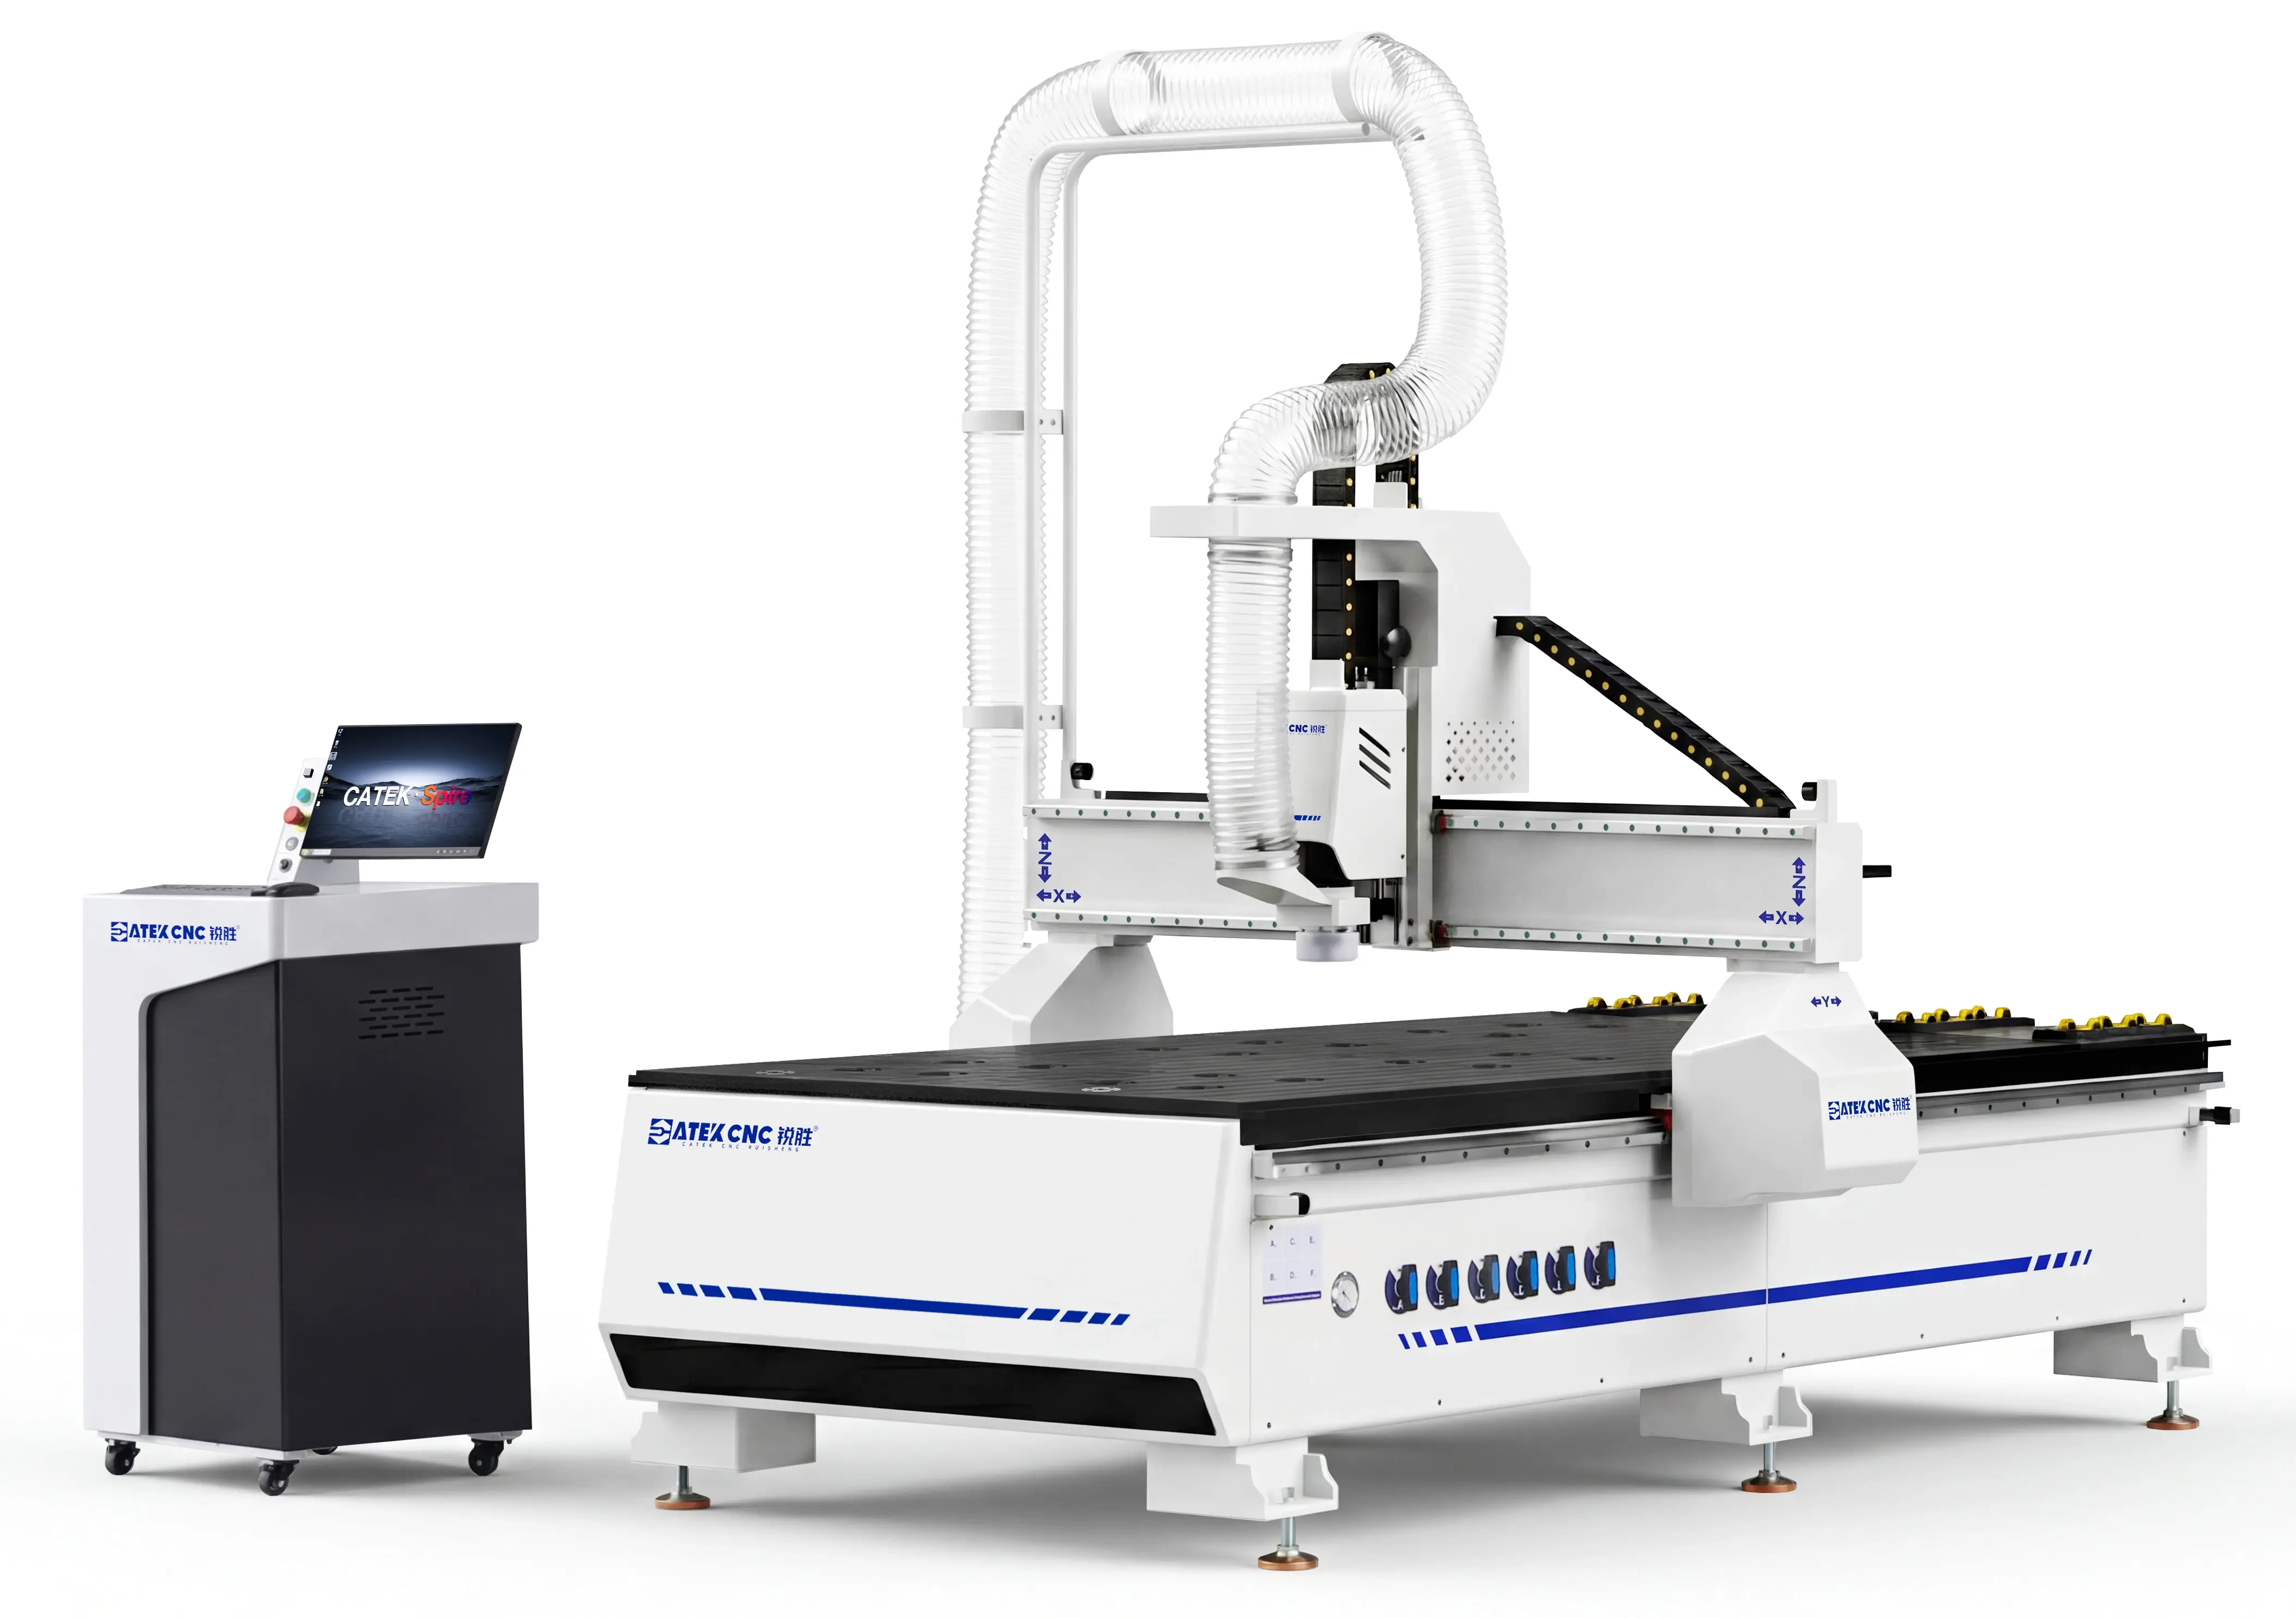
CK-1325-WSP یک روتر چوب CNC استاندارد است Spire سری. این DNA عالی را به ارث می برد Spire این مجموعه، مجهز به قطعات مشهوری از جمله Yaskawa سروو موتورها، اسپیندلهای HSD و Schneider قطعات الکتریکی، و با خدمات VIP منحصر به فرد ارائه میشود Spire سری.
$ 7,280.00 ~ $ 13,980.00
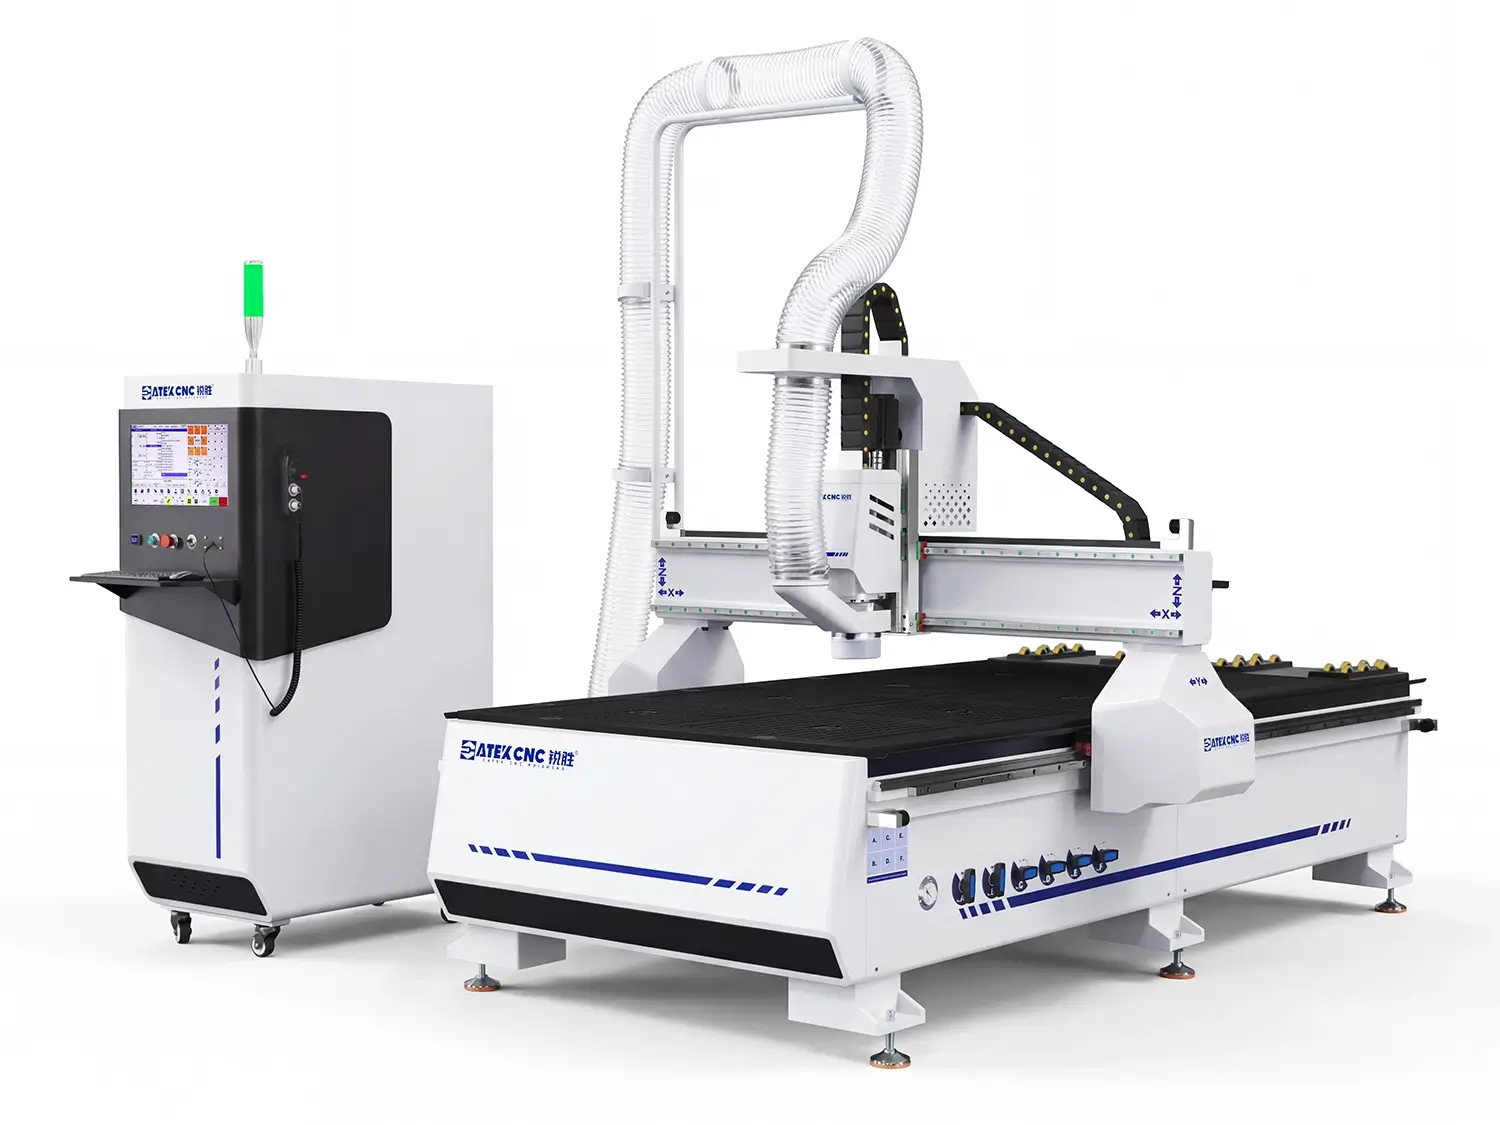
این روتر CNC مقرون به صرفه ۴x۸ فوتی، یک نسخه سفارشی تخصصی در داخل ... است. Spire سری. با ادغام CATEKCNCسیستمهای اسپیندل و سروو اختصاصی شرکت با LNC به عنوان کنترلکننده، ما هزینهها را به طور قابل توجهی کاهش دادهایم، بدون اینکه عملکرد اصلی یا استانداردهای خدمات ممتاز خود را به خطر بیندازیم.
$ 4,180.00 ~ $ 13,980.00
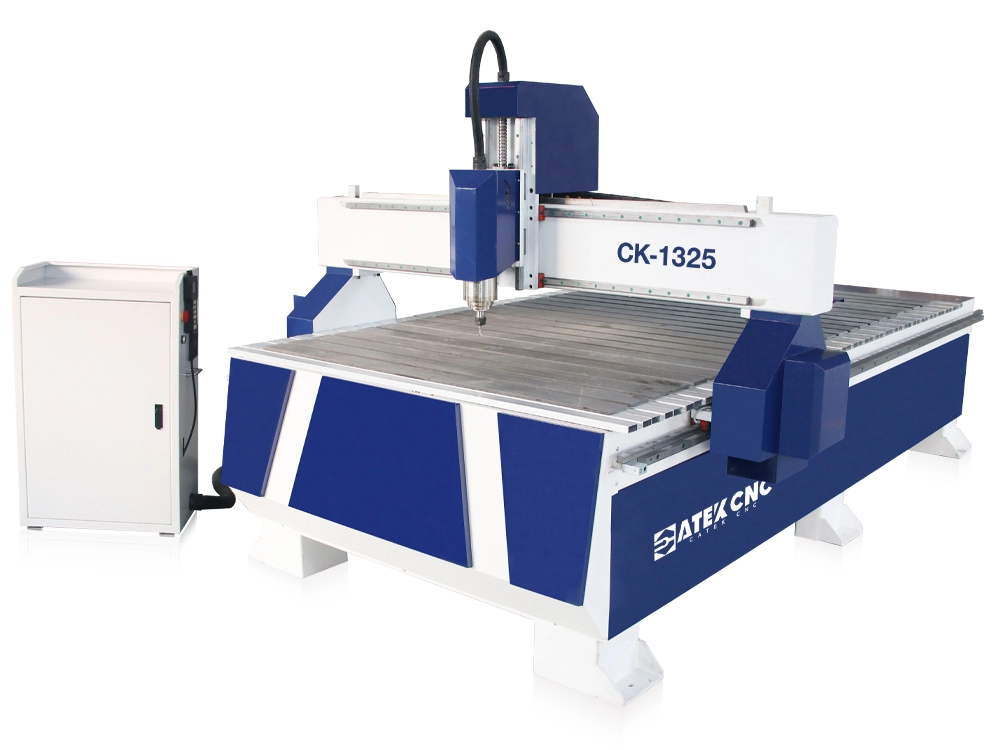
CK-1325 یک روتر CNC با اندازه استاندارد است که عملکرد ساده و قیمت مناسبی دارد و آن را برای کارگاههای کوچک تولید مبلمان، استودیوهای شخصی و علاقهمندان ایدهآل میکند. این دستگاه به طور گسترده برای تکنیکهای مختلف پردازش روی چوب جامد، تخته سه لا و مواد MDF، از جمله حکاکی، برش، فرزکاری، سوراخکاری و شیارزنی تخته موجدار، در/پنجره، کابینت، میز/صندلی و حروف تابلو استفاده میشود.
$ 2,570.00 ~ $ 5,370.00
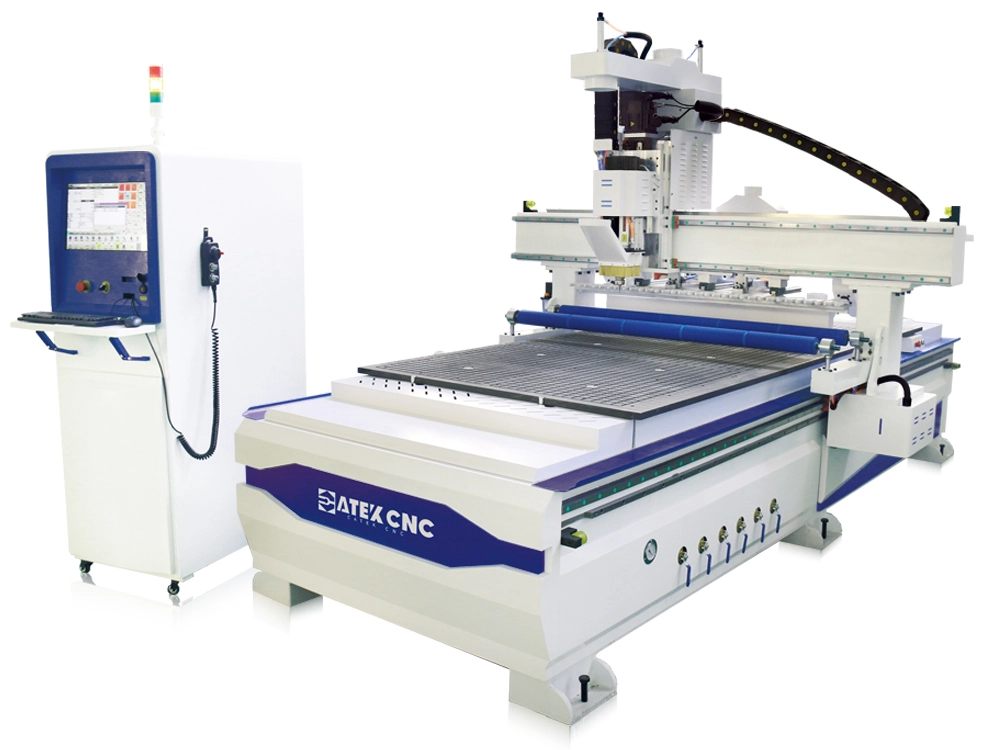
روترهای CNC مجهز به تعویضکنندههای خودکار ابزار، روترهای CNC ATC نامیده میشوند. این دستگاه دارای یک مخزن ابزار خطی ۸/۱۲/۱۶ موقعیتی است که به طور خودکار ابزارها را بر اساس نیازهای ماشینکاری تغییر میدهد. این دستگاه به صورت استاندارد با یک میز جذب خلاء و دستگاه تنظیم خودکار ابزار ارائه میشود که آن را به ویژه برای پردازش کارهایی مانند تودرتوکاری، برش، سوراخکاری، شیارزنی، حکاکی و فرزکاری کمد، کابینت و مبلمان اداری مناسب میکند.
$ 8,285.00 ~ $ 9,700.00
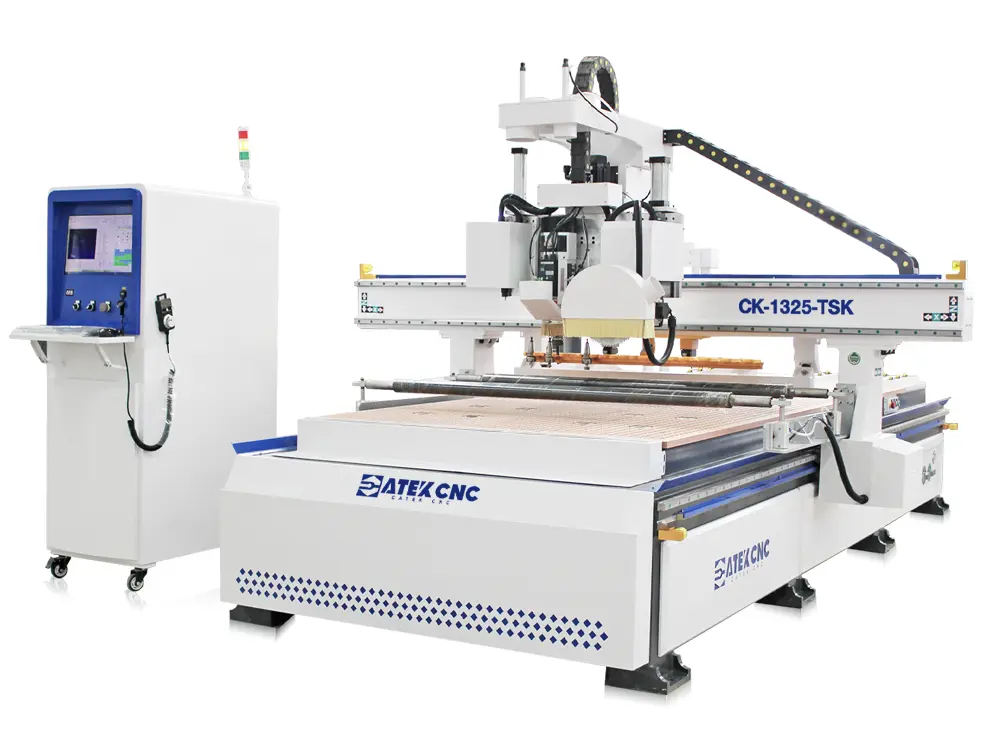
CK-1325-TSK یک روتر CNC چند منظوره با کارایی بالا است که تعویض خودکار ابزار، برش انعطافپذیر مواد و پردازش ورقهای صلب را برای برآورده کردن جامع نیازهای متنوع تولید، ادغام میکند. دستگاه روتر CNC مجهز به یک مخزن ابزار خطی با ظرفیت نگهداری 12 ابزار و یک تنظیمکننده ابزار خودکار است. این دستگاه با همکاری یک اسپیندل 9 کیلوواتی پرسرعت خنکشونده با هوا، امکان تعویض خودکار ابزار و اندازهگیری/محاسبه مقادیر جبران در حین پردازش را فراهم میکند که به طور قابل توجهی...
$ 13,800.00 ~ $ 23,800.00
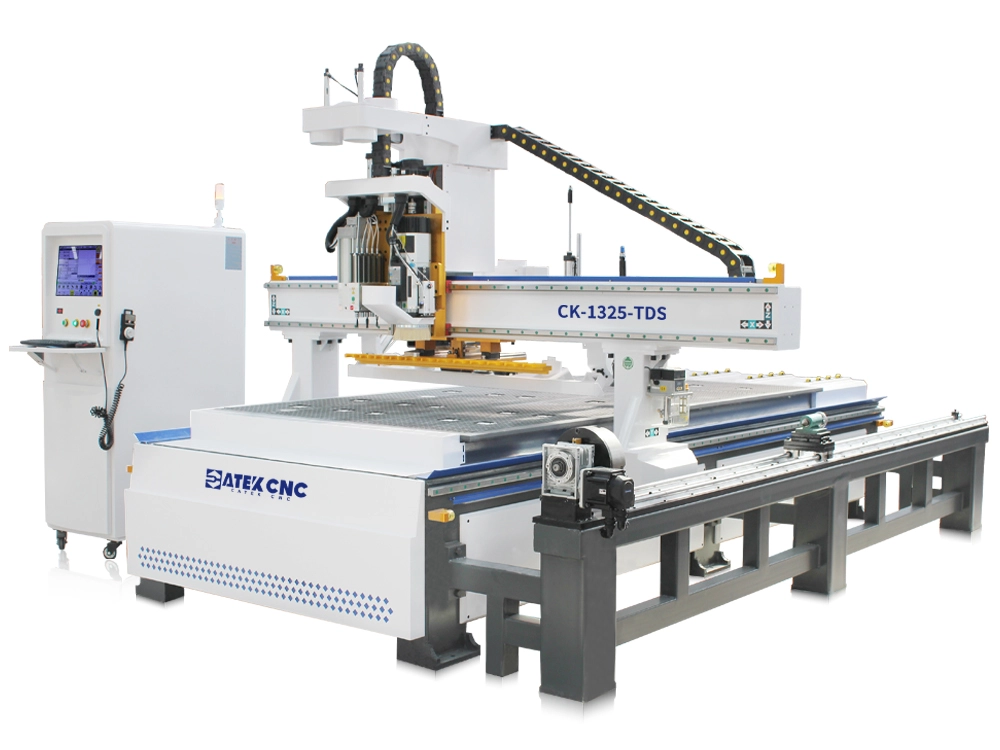
این دستگاه تودرتوی CNC به طور خاص برای تولید مبلمان پنلی سفارشی در کل خانه توسعه داده شده است. این دستگاه تمام قابلیتهای یک روتر CNC خطی ATC را در خود جای داده و به یک مته پنوماتیکی 5+4 مجهز است که میتواند 9 مته مختلف را به طور همزمان نصب کند و قادر به انجام 99٪ از کارهای سوراخکاری است و آن را به ویژه برای تولید مبلمان پنلی مانند کمد و کابینت مناسب میکند. علاوه بر این، دارای یک محور چهارم چرخشی سهبعدی برای پردازش محصولات سهبعدی مانند ...
$ 13,800.00 ~ $ 17,500.00
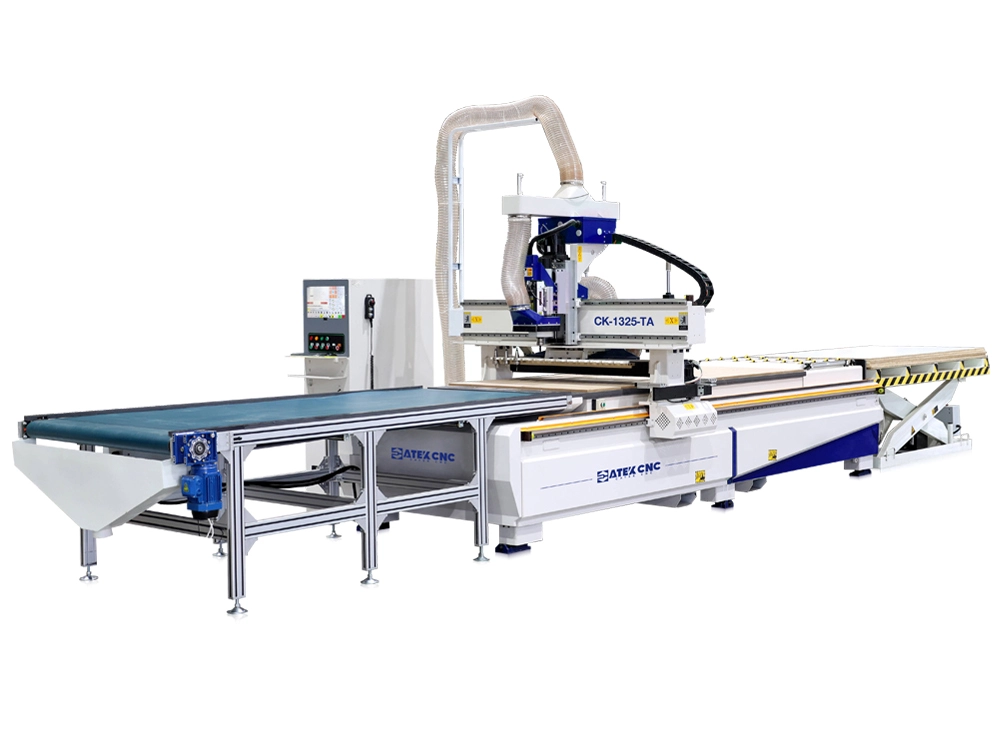
این مدل که بر اساس روتر خطی ATC CNC ساخته شده است، شامل پلتفرمهای بارگیری و تخلیه کاملاً خودکار است که میتواند اتوماسیون را از بارگیری چوب، موقعیتیابی، پردازش، تعویض ابزار و تخلیه محصول نهایی تحقق بخشد. این دستگاه امکان تولید دستهای مداوم را فراهم میکند و به طور قابل توجهی زمان جابجایی مواد را کاهش میدهد، راندمان تولید را بهبود میبخشد، هزینههای نیروی کار را کاهش میدهد و شدت کار را به حداقل میرساند.
$ 10,500.00 ~ $ 11,900.00