

{{goods.model}}
روش تنظیم ابزار تراش CNC
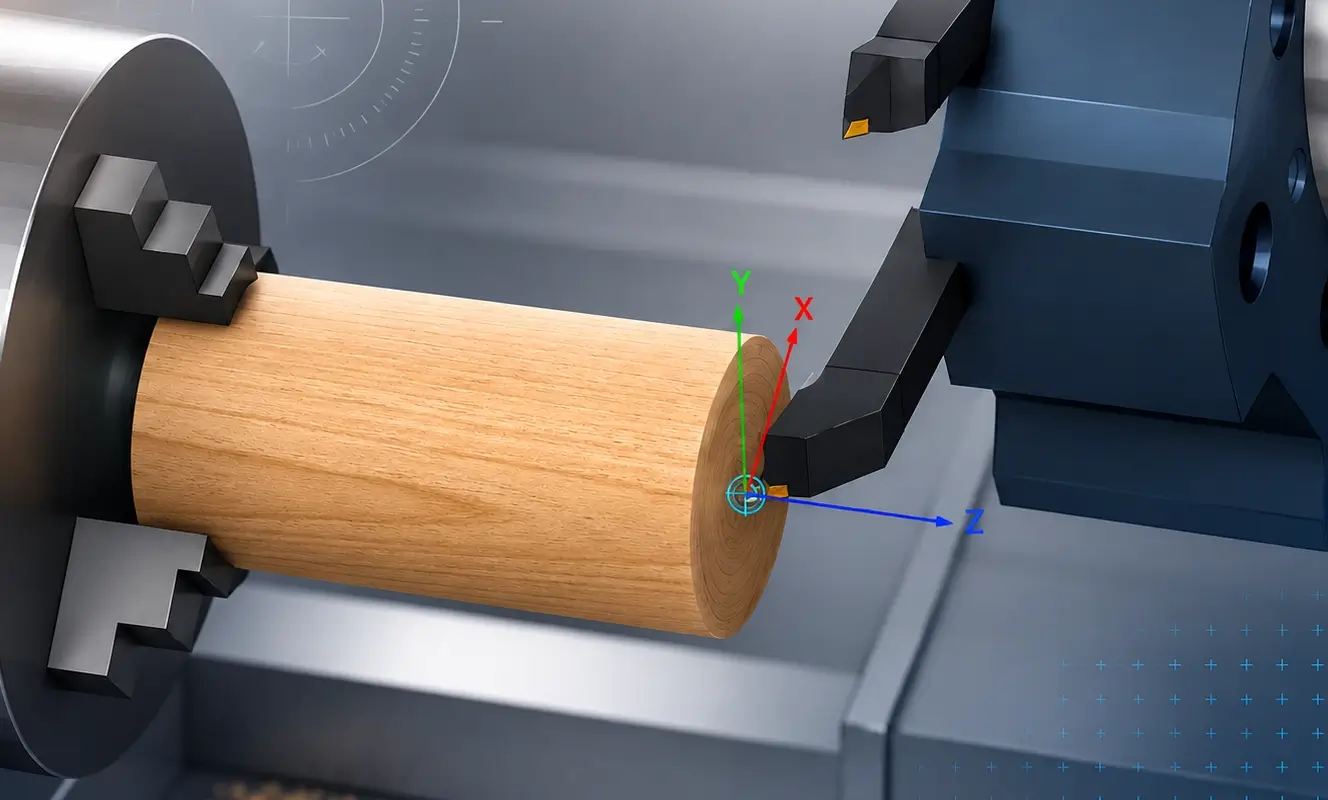
«تنظیم ابزار» در ماشینهای CNC چیست؟
در عملیات ماشینکاری CNC، تنظیم ابزار به مجموعهای از عملیات اشاره دارد که برای تعیین رابطه موقعیتی نسبی بین ابزار و قطعه کار یا نقطه مرجع دستگاه انجام میشود و سپس این دادهها را به سیستم CNC وارد میکند تا اطمینان حاصل شود که دستگاه میتواند فرآیند ماشینکاری را طبق برنامه به طور دقیق انجام دهد. به عبارت ساده، این در مورد گفتن به دستگاه است که "ابزار در حال حاضر کجا قرار دارد" و در نتیجه سیستم را قادر میسازد مسیر حرکت ابزار را محاسبه کند.
عملیات تنظیم ابزار ارتباط نزدیکی با ابعاد قطعه کار و خود ابزار دارد: اولی مربوط به ایجاد نقطه صفر سیستم مختصات در حین ماشینکاری است؛ دومی در تراشهای CNC ATC نیاز به توجه ویژه دارد - از آنجایی که ابزارهای مختلف از نظر طول، قطر، زاویه نوک ابزار و موقعیت متفاوت هستند، هر ابزار باید تحت تنظیم ابزار جداگانه قرار گیرد.
چگونه تنظیمات ابزار را روی دستگاه تراش چوب CNC انجام دهیم؟
تنظیم دستی ابزار
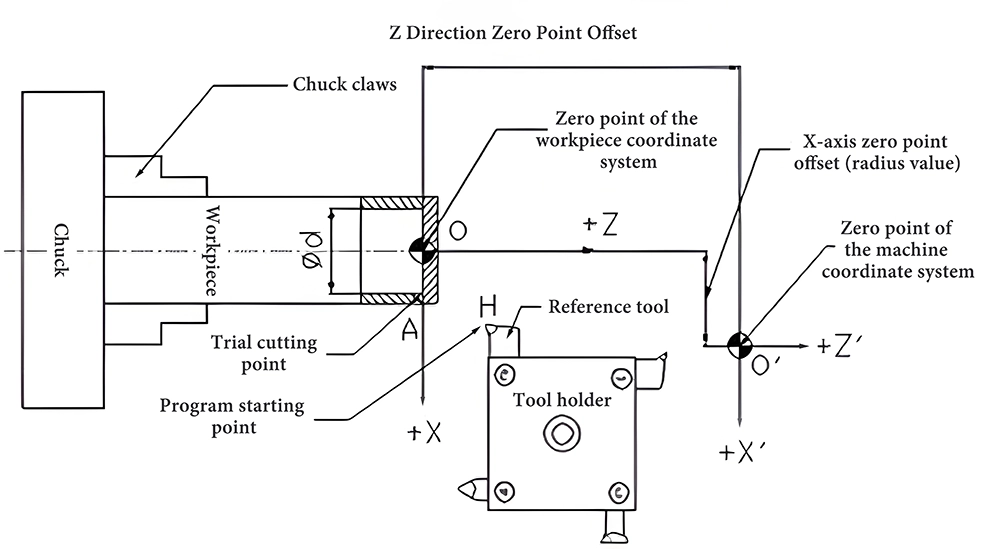
ابتدا باید نقطه صفر تعیین شود. معمولاً نقطه مرجع دستگاه تراش (مانند سه نظام اسپیندل یا نوک) به عنوان نقطه صفر انتخاب میشود. سپس موقعیتیابی کمکی بر اساس نقطه مرجع انتخاب شده انجام میشود. با استفاده از چرخ دستی، نوک ابزار به آرامی به موقعیت انتخاب شده منتقل میشود و مختصات XYZ به صفر تنظیم مجدد میشوند.
پس از تنظیم نقطه صفر، اختلاف مختصات بین نوک ابزار و موقعیت قطعه کار باید اصلاح شود. روش برش آزمایشی به طور گسترده برای تنظیم ابزار در ماشینهای تراش CNC استفاده میشود. این روش از برشهای آزمایشی برای اندازهگیری و محاسبه انحراف موقعیت نقطه صفر فعلی استفاده میکند و در نتیجه به ایجاد سیستم مختصات قطعه کار کمک میکند. مراحل خاص به شرح زیر است:
- ابزار را محکم نصب کنید و قطعه کار را محکم ببندید.
- ابزار را با استفاده از چرخ دستی یا حالت دستی، نزدیک قطعه کار حرکت دهید، سپس به آرامی سطح چوب را لمس کنید.
- یک برش سبک در امتداد محور X ایجاد کنید (مختصات X را حفظ کنید، سپس پس از برش در امتداد محور Z جمع کنید). پس از برش، قطر سطح ماشینکاری شده را اندازه بگیرید و مقدار جبران را محاسبه کنید (برخی از سیستمهای کنترل، به ویژه سیستمهای تراش فلزی، از جبران خودکار پشتیبانی میکنند - به سادگی مقدار اندازهگیری شده را وارد کنید).
- فرآیند را برای روسازی تکرار کنید (برش در امتداد محور Z با ثابت نگه داشتن مختصات، سپس عقب کشیدن در امتداد محور X). مقدار جبران محور Z را محاسبه کنید.
- نقطه صفر را بر اساس مقادیر جبران سازی، دوباره کالیبره کنید.
تنظیم خودکار ابزار
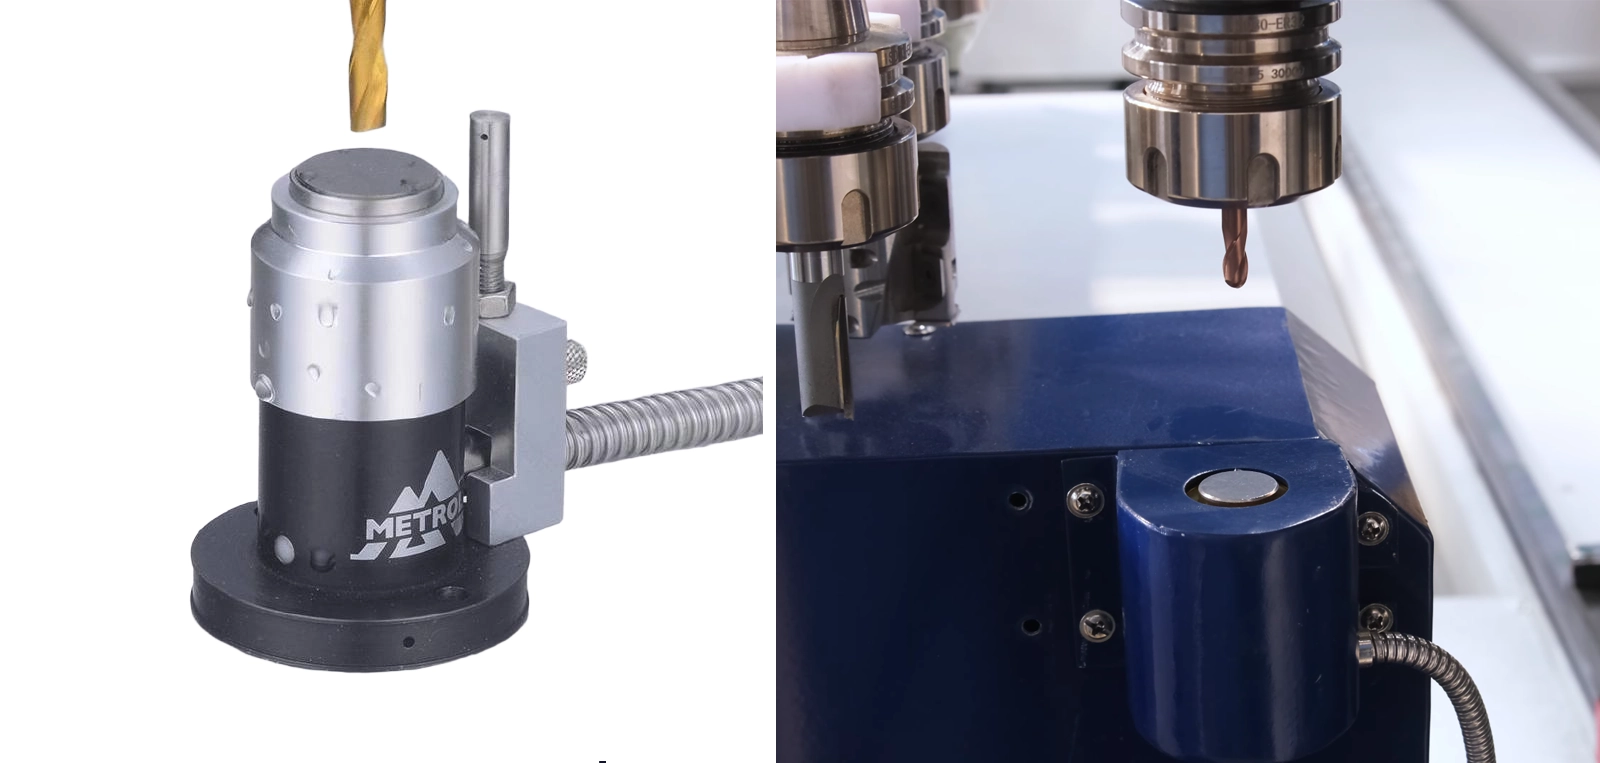
اگر در طول فرآیند ماشینکاری به چندین ابزار نیاز باشد و عملیات تنظیم ابزار باید پس از هر تغییر ابزار انجام شود، در صورت اتخاذ تنظیم دستی ابزار، کل فرآیند ماشینکاری تقریباً غیرممکن خواهد شد.
تنظیمکننده خودکار ابزار، اندازهگیری و محاسبه جبران موقعیت نوک ابزار پس از تعویض خودکار ابزار را ساده میکند و امکان ماشینکاری خودکار مداوم را در تراشهای چوب ATC CNC فراهم میکند. با این حال، این دستگاه هنوز نمیتواند به طور کامل جایگزین تنظیم دستی ابزار شود (هیچ کمکی در تعیین نقطه صفر یا سیستم مختصات قطعه کار نمیکند). برای ماشینهای فرز فلز یا تراشهای فلز، تعیین سیستم مختصات قطعه کار معمولاً توسط یک پروب تسهیل میشود که در اینجا به تفصیل در مورد آن توضیح داده نخواهد شد.
مدلهای مرتبط
ما چند مدل مرتبط را به شما توصیه میکنیم...

این یک دستگاه تراش چوب CNC چند منظوره 7 در 1 بسیار مقرون به صرفه است که توسط ... عرضه شده است. CATEKCNC در سال 2025. این دستگاه مجهز به دو موقعیت ابزار تراشکاری، یک رنده بزرگ، سه اسپیندل چند منظوره و یک دستگاه سنباده کاری است. ویژگی اصلی این دستگاه، وجود یک رنده مستقل است که توسط یک اسپیندل 7.5 کیلوواتی هدایت میشود و قدرت اسپیندلهای چند منظوره نیز به 6 کیلووات ارتقا یافته است که آن را برای کارهای مختلف فرزکاری، سوراخکاری و شیارزنی مناسبتر میکند. این دستگاه میتواند انواع ...
$ 9,000.00 ~ $ 12,150.00
CK-1530-7T-5AXIS یک دستگاه تراش چوب CNC پنج محوره و هفت کاره است. این دستگاه مجهز به دو ایستگاه ابزار تراش و یک ایستگاه سنبادهزنی است و به طور مؤثر کارهای اولیه تراشکاری و سنبادهزنی خودکار را که به طور سنتی توسط دستگاههای تراش چوب CNC انجام میشود، انجام میدهد. قابلیت ماشینکاری پنج محوره آن توسط یک اسپیندل پنج محوره چهار سره متقاطع سقفی امکانپذیر است. این اسپیندل چند منظوره میتواند چهار ابزار پردازش را در خود جای دهد و به طور خودکار از طریق تنظیم محور B در صورت نیاز یا انجام ماشینکاری کج، بین آنها جابجا شود. ترکیبی ...
$ 13,800.00 ~ $ 16,800.00
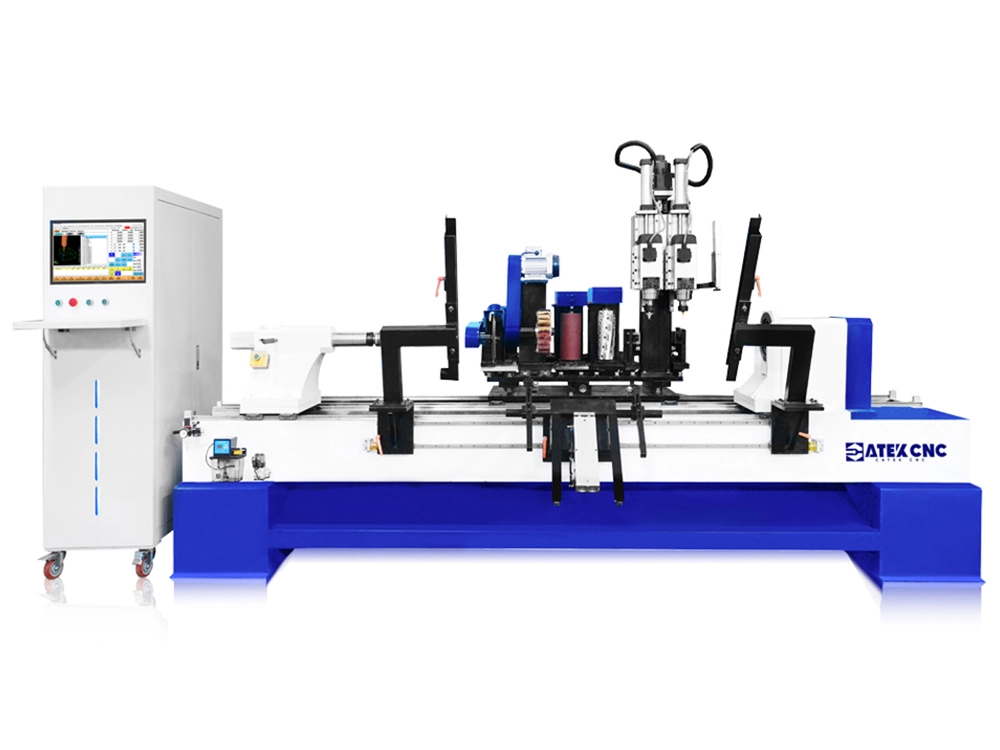
این یک دستگاه تراش چوب CNC بسیار توانمند با عملکردهای بسیار غنی است که در ماشینکاری قطعات پیچیده که نیاز به چندین فرآیند دارند، عالی عمل میکند. مهم نیست فرآیند شما چقدر پیچیده باشد، این دستگاه تراش میتواند تمام مراحل را تنها با یک بار بستن انجام دهد، چه یک کارخانه بزرگ باشید، چه یک صنعتگر تمام وقت یا یک نجار آماتور، این دستگاه میتواند نیازهای شما را برآورده کند.
$ 11,999.00 ~ $ 18,000.00

دستگاه تراش چوب ATC CNC یک دستگاه تراش چوب چند منظوره با قابلیت تعویض ابزار است که مجهز به یک مخزن ابزار خطی 6 ظرفیتی، یک ایستگاه ابزار تراشکاری، یک رنده بزرگ، یک اسپیندل ATC چند منظوره 9 کیلوواتی و یک دستگاه سنباده کاری است. این دستگاه تراش میتواند در صورت نیاز شش ابزار را تعویض کند و این امر آن را به ویژه برای فرآیندهایی که به چندین ابزار برای تکمیل نیاز دارند، مناسب میسازد. این دستگاه میتواند عملیات مختلفی مانند تراشکاری، فرزکاری، حکاکی، سوراخکاری، شیارزنی، پخزنی، توخالیسازی و سنبادهزنی را انجام دهد...
$ 12,500.00 ~ $ 28,500.00
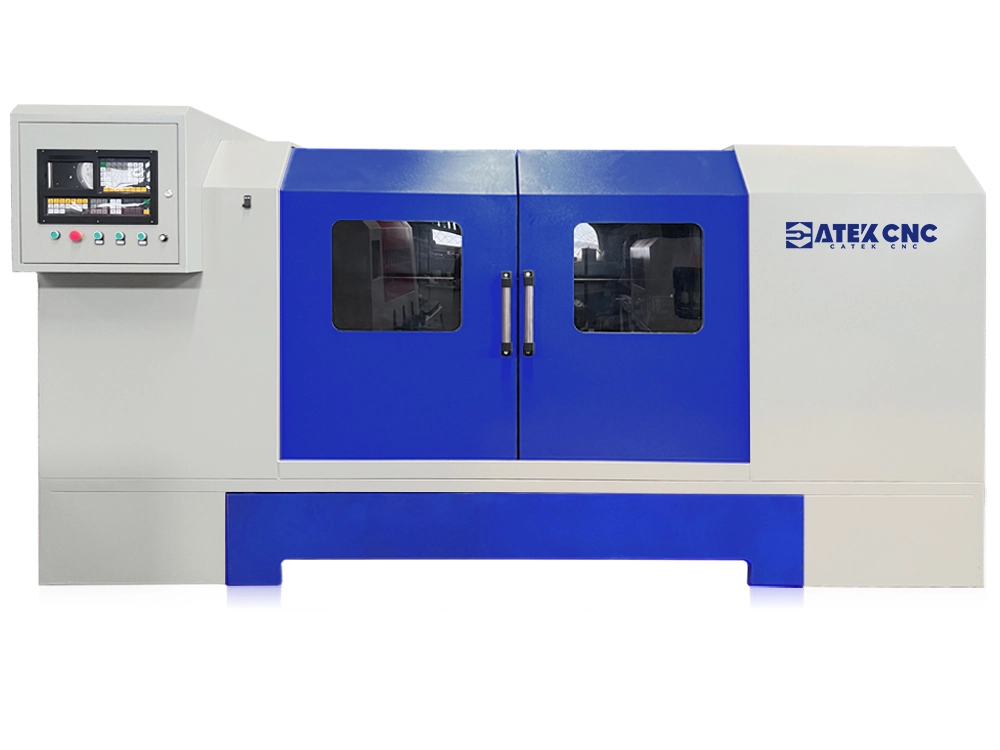
دستگاه تراش چوب CNC چهار کاره تمام اتوماتیک با محفظه ایمنی، تمام عملکردهای CK-1530-4T را دارد و یک محفظه ایمنی کاملاً محصور نیز به آن اضافه شده است تا ایمنی شخصی را به حداکثر برساند، گرد و غبار و تراشههای چوب را ایزوله کند و صدای پردازش را کاهش دهد.
$ 8,798.00 ~ $ 12,500.00
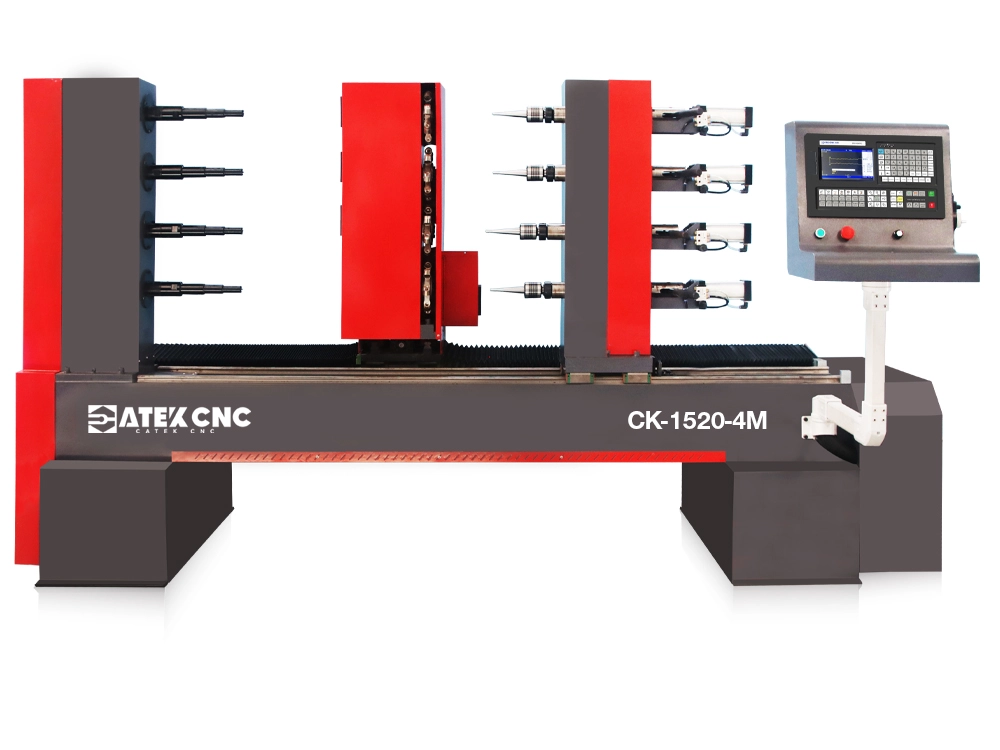
این یک دستگاه تراش کپی چوب CNC چهار ایستگاهه است که ویژگی اصلی آن در پیکربندی منحصر به فرد ابزار آن نهفته است - ساختار ترکیبی از سر فرز و ابزارهای فنجانی شکل. حاشیه شعاعی دیسک فرز به هشت ابزار فنجانی شکل قابل جابجایی مجهز شده است. در حین ماشینکاری، سر فرز با سرعت بالا میچرخد تا فرزکاری سریع روی قطعه کار انجام شود. علاوه بر این، اسپیندل محرک دستگاه تراش از چرخش قابل تنظیم پشتیبانی میکند و امکان تنظیم زاویه قطعه کار را در صورت نیاز فراهم میکند. ...
$ 8,300.00 ~ $ 12,500.00
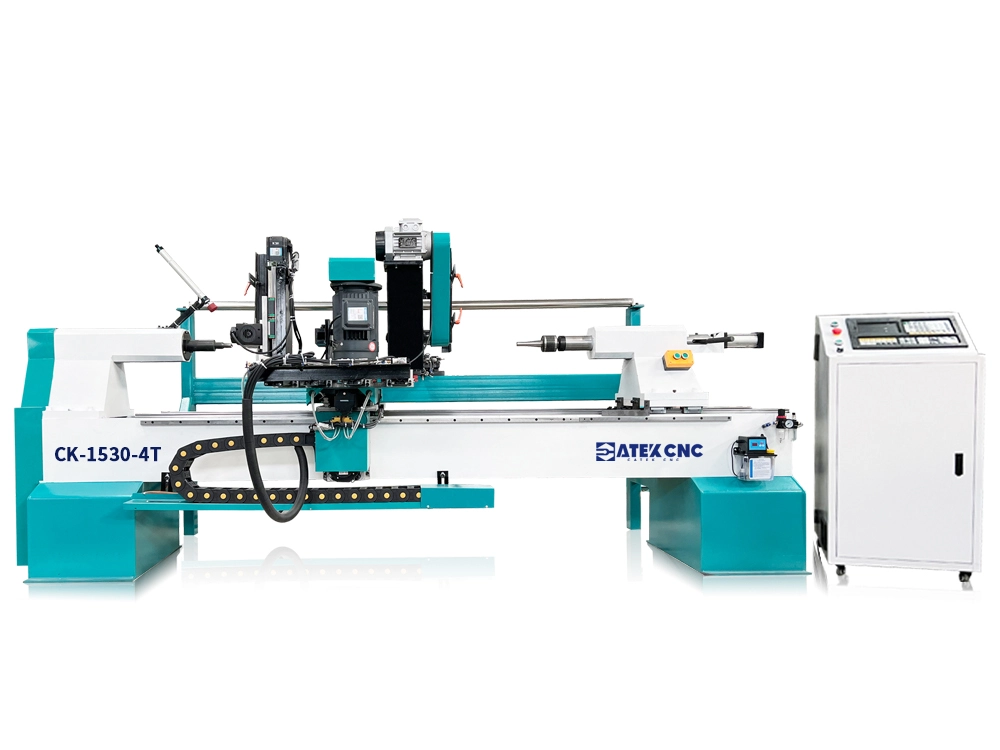
این دستگاه تراش چوب CNC یک دستگاه تراش چند منظوره است که تراشکاری، رنده کاری، سوراخکاری، شیارزنی، حکاکی سه بعدی و تغذیه خودکار را در خود جای داده است. این دستگاه میتواند ماشینکاری محصولاتی را که نیاز به چندین مرحله در یک زمان دارند، تکمیل کند و میتواند برای چندین منظور مورد استفاده قرار گیرد و در نیروی کار و هزینه خرید ماشینهای مختلف صرفهجویی کند. عملکردهای چندگانه را میتوان آزادانه برای رفع نیازهای مختلف پردازش تطبیق داد.
$ 7,298.00 ~ $ 10,000.00