

{{goods.model}}
عوامل مؤثر بر برش لیزر فیبری چیست؟
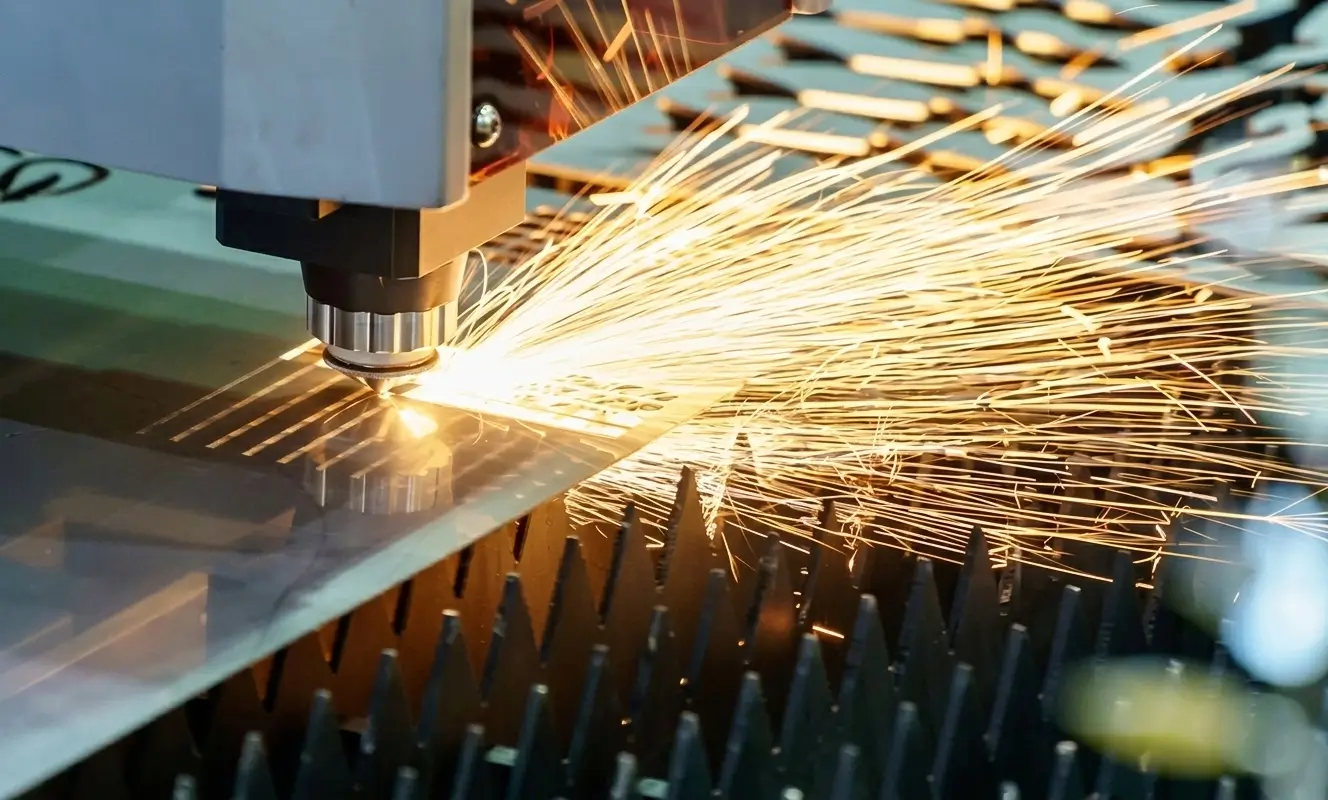
عوامل متعددی بر سرعت برش دستگاههای برش لیزر فایبر تأثیر میگذارند که میتوان آنها را در درجه اول به پارامترهای لیزر، ویژگیهای ماده پردازششده، پارامترهای فرآیند برش و عملکرد دستگاه طبقهبندی کرد.
- پارامترهای لیزر
اصل برش دستگاههای برش لیزر فیبری شامل استفاده از پرتوهای لیزر پرانرژی برای ذوب و برش مواد است. بنابراین، پارامترهای لیزر مستقیمترین عوامل مؤثر بر سرعت برش هستند.
قدرت لیزری: برای همان ماده و با ثابت نگه داشتن سایر پارامترهای لیزر، توان بالاتر منجر به ورود انرژی بیشتر به قطعه کار در واحد زمان میشود که ذوب/تبخیر ماده را تسریع میکند و در نتیجه سرعت برش را افزایش میدهد.
کیفیت پرتو: معمولاً توسط BPP مقدار. مقدار BPP پایینتر نشاندهنده قابلیت تمرکز پرتو قویتر، اندازه نقطه کوچکتر، چگالی انرژی بالاتر، منطقه تحت تأثیر حرارت کوچکتر و سرعت و دقت برش بهتر است.
- ویژگیهای ماده فرآوری شده
نوع مواد: مواد مختلف، خواص فیزیکی کاملاً متفاوتی مانند نرخ جذب، نقطه ذوب، رسانایی حرارتی و دمای تبخیر را برای نور لیزر با طول موجهای خاص از خود نشان میدهند.
میزان جذب: طول موج نور لیزر ساطع شده توسط دستگاههای برش لیزر فیبری ۱۰۶۴ نانومتر است. مواد فلزی، به ویژه فولاد و تیتانیوم، میزان جذب بالایی برای نور لیزر در این طول موج دارند. با این حال، مواد بسیار بازتابنده مانند مس و آلومینیوم میزان جذب نسبتاً کمتری دارند و برای غلبه بر بازتاب اولیه به توان بالاتر یا تکنیکهای ویژه (مانند برش لرزشی) نیاز دارند. این دستگاه همچنین به اقدامات ضد بازتاب خاصی نیاز دارد.
خواص ترموفیزیکی:
آلومینیوم رسانایی حرارتی خوبی دارد و باعث میشود گرما به راحتی از بین برود. بنابراین، چگالی انرژی بالاتری برای حفظ برش مورد نیاز است. فولاد ضد زنگ رسانایی حرارتی ضعیفتری دارد و باعث میشود گرما راحتتر متمرکز شود و برش آن نسبتاً آسانتر شود.
ضخامت مواد: این یکی از مهمترین عوامل است. با افزایش ضخامت، سرعت برش به شدت کاهش مییابد. دلیل این امر آن است که زمان بیشتری برای ذوب و حذف مواد در کل ضخامت مورد نیاز است و برای خروج سرباره مذاب از گاز کمکی، به شکاف وسیعتری نیاز است.
وضعیت سطح مواد: زنگ زدگی، روغن، رنگ یا سطوح ناهموار میتوانند میزان جذب لیزر را تغییر دهند و در نتیجه بر سرعت برش و یکنواختی سطح برش تأثیر بگذارند.
- پارامترهای فرآیند برش
گاز کمکی:
- نوع گاز: اکسیژن (محرک احتراق، واکنش گرمازا، مناسب برای فولاد کربنی)، نیتروژن (خنثی، مواد مذاب را به بیرون میراند، از اکسیداسیون جلوگیری میکند، مناسب برای فولاد ضد زنگ و آلومینیوم)، هوا (کمهزینه، مورد استفاده برای مواد غیرفلزی یا ورقهای نازک).
- فشار گاز: فشار ناکافی نمیتواند به طور مؤثر سرباره مذاب را حذف کند و منجر به ایجاد تفاله و سوختگی پشتی میشود. فشار بیش از حد ممکن است گردابهایی روی سطح برش ایجاد کند، برش را خنک کند و راندمان و کیفیت برش را کاهش دهد.
موقعیت کانونی: موقعیت کانون برش - بالا، پایین یا دقیقاً روی سطح قطعه کار - اندازه نقطه برش و توزیع انرژی را تغییر میدهد و مستقیماً بر عرض شیار، زبری سطح و سرعت برش تأثیر میگذارد. برای صفحات ضخیم، کانون برش معمولاً در عمق خاصی از قطعه کار تنظیم میشود تا توزیع انرژی بهتری حاصل شود.
- نوع و ارتفاع نازل: دهانه نازل و فاصله آن از قطعه کار بر شکل و پایداری میدان جریان گاز تأثیر میگذارد و در نتیجه بر راندمان حذف سرباره تأثیر میگذارد.
- عملکرد ماشین ابزار
عملکرد دینامیکی سیستم حرکتی: حتی اگر لیزر بتواند با سرعت بالا برش دهد، شتاب ناکافی دستگاه ابزار، سرعت واقعی را هنگام پردازش الگوهای پیچیده (به ویژه الگوهایی که دایرههای کوچک و گوشههای تیز زیادی دارند) محدود میکند، زیرا محورها نیاز به شتابگیری و کاهش سرعت مکرر دارند.
رابطه بین توان لیزر و ماده مورد برش
| 1500W | 2000W | 3000W | 6000W | 8000W | 10000W | 12000W | 15000W | 20000W | |
|---|---|---|---|---|---|---|---|---|---|
| فولاد کربنی (Q235B) | 16mm | 20mm | 25mm | 30mm | 30mm | 40mm | 45mm | 50mm | 60mm |
| فولاد ضد زنگ (US304) | 8mm | 10mm | 12mm | 20mm | 25mm | 40mm | 45mm | 50mm | 60mm |
| آلومینیوم (6061) | 5mm | 6mm | 8mm | 16mm | 30mm | 35mm | 40mm | 50mm | 65mm |
| برنج | 4mm | 6mm | 8mm | 16mm | 18mm | 20mm | 25mm | 30mm | 35mm |
رابطه بین توان لیزر و ضخامت قابل برش
در زیر یک مرجع تقریبی برای محدوده سرعت برش (واحد: متر بر دقیقه) فولاد کربنی (با استفاده از اکسیژن) در شرایط معمول آمده است:
| ضخامت مواد | 1000W | 3000W | 6000W | 12000W |
|---|---|---|---|---|
| 1mm | 10-15 | 18-25 | 15-35 | 35-50 |
| 3mm | 4-6 | 8-12 | 12-18 | 20-28 |
| 6mm | 1.5-2.5 | 3.5-5 | 5.5-8 | 9-13 |
| 10mm | - | 1.5-2.5 | 2.5-4 | 5-7 |
| 20mm | - | - | 0.6-1.0 | 1.5-2.5 |
چگونه سرعت برش دستگاههای برش لیزر فیبری را بهبود بخشیم؟
با فرض تضمین کیفیت برش، پیشنهادات زیر میتواند به شما در افزایش سرعت برش دستگاههای برش لیزر فایبر کمک کند.
- تجهیزات
لیزر را ارتقا دهید.
- قدرت لیزر را افزایش دهید. این مستقیمترین روش است.
- کیفیت پرتو را بهینه کنید. لیزری با مقدار BPP پایینتر انتخاب کنید. عوامل زیادی بر مقدار BPP یک لیزر تأثیر میگذارند، اما در بین لیزرهای موجود در بازار، حالت پرتو بیشترین تأثیر مستقیم را بر مقدار BPP دارد. در حال حاضر، حالتهای پرتو لیزر به لیزرهای تک حالته و لیزرهای چند حالته تقسیم میشوند. لیزرهای تک حالته در تشدیدگر تنها در یک حالت (معمولاً حالت اساسی، یعنی حالت TEM₀₀) با M²≈1، نزدیک به یک پرتو گاوسی ایدهآل و قطر نقطه بسیار کوچک (نزدیک به حد پراش) منتشر میشوند. آنها برای برش ورقهای نازک مناسب هستند، اما توان پیوسته لیزرهای تک حالته معمولاً کم است. لیزرهای تک حالته اولیه معمولاً توانی کمتر از 1 کیلووات داشتند. با این حال، با ظهور فناوری ترکیب پرتو تک حالته، اکنون میتوان انرژی چندین ماژول لیزر تک حالته را از طریق یک ترکیبکننده پرتو در یک فیبر انتقال واحد جفت کرد و به خروجی لیزر تک حالته با توان بالا در سطح کیلووات یا حتی ده کیلووات دست یافت که هم توان بالا و هم کیفیت بالا را با هم ترکیب میکند. لیزرهای چند حالته در تشدیدگر به طور همزمان در چندین حالت (از جمله حالت اساسی و حالتهای مرتبه بالاتر) منتشر میشوند. ویژگی آنها این است که به راحتی میتوانند به توان بسیار بالایی دست یابند، اما مقدار BPP آنها به صورت خطی با توان افزایش مییابد و کیفیت پرتو آنها بسیار پایینتر از لیزرهای تک حالته است. آنها عمدتاً برای برش صفحات ضخیم استفاده میشوند، جایی که توان لیزر بسیار بالا میتواند به سرعت فلز را ذوب کند و شیار پهنتر، خروج سرباره را تسهیل میکند.
انتخاب سایر اجزا.
- از نازلهای پیشرفتهتر استفاده کنید. نازلهای دولایه با طراحی اسپویلر میتوانند جریان هوای پایدارتر و متمرکزتری ایجاد کنند، سرباره را به طور مؤثرتری از بین ببرند و سرعت برش بالاتری را فراهم کنند، به خصوص هنگام برش فولاد ضد زنگ با نیتروژن فشار بالا.
- مطمئن شوید که لنزها تمیز و بدون آسیب هستند. لنزهای آلوده میتوانند راندمان انتقال توان لیزر را به میزان قابل توجهی کاهش دهند. تمیز کردن و بازرسی منظم لنز فوکوس و لنز محافظ از الزامات اساسی برای حفظ سرعت برش پایه هستند.
- عملکرد فوکوس خودکار. عملکرد فوکوس خودکار تضمین میکند که هنگام برش مواد و ضخامتهای مختلف، نقطه کانونی در موقعیت بهینه باقی بماند.
- اطمینان حاصل کنید که ابزار دستگاه از سرعت و شتاب عالی برخوردار است. برخلاف دستگاههای روتر چوب CNC سنتی، سیستم انتقال قدرت دستگاههای برش لیزر فیبری عموماً از طراحی سبک وزن (مثلاً دروازههای آلیاژ آلومینیوم سبک) استفاده میکند. از آنجایی که این یک روش پردازش غیر تماسی است، به سختی پیچشی بسیار بالایی نیاز ندارد. طراحی سبک وزن، دستگاه را قادر میسازد تا به سرعت و شتاب حرکت بسیار بالایی دست یابد.
- روند
- بهینهسازی پارامترهای برش. توصیه میشود برای هدایت فرآیند، یک جدول پارامترهای برش بر اساس تجربه واقعی پردازش ایجاد کنید. در صورت استفاده از دستگاه برای اولین بار، توصیه میشود از جدول پارامترهای برش ارائه شده توسط سازنده پیروی کنید و آزمایشهای برش را روی مواد قراضه انجام دهید. با تنظیم پارامترهایی مانند سرعت، فشار گاز و نقطه کانونی، کیفیت سطح برش و وجود چسبندگی سرباره را مشاهده کنید تا سرعت برش بهینه را در شرایط فعلی پیدا کنید و یک جدول پارامترهای برش اصلاح شده ایجاد کنید.
- تنظیم نقطه کانونی. برای ورقهای نازک، نقطه کانونی معمولاً روی سطح یا کمی پایینتر است تا سوراخ کردن و برش با سرعت بالا انجام شود. برای صفحات ضخیم، نقطه کانونی باید در عمق ماده باشد تا گرادیان انرژی کافی ایجاد شود که خروج سرباره را تسهیل میکند. یافتن موقعیت بهینه نقطه کانونی برای هر ماده/ضخامت، گامی ضروری برای افزایش سرعت است.
انتخاب گاز و بهینهسازی فشار. گاز کمکی و فشار مناسب باید بر اساس نیازهای واقعی پردازش انتخاب شوند. در زیر برخی از گازها و فشارهای کمکی رایج آمده است:
نوع گاز عملکرد اصلی مواد قابل استفاده ویژگیهای سطح برش هزینه های عملیاتی فشار مورد نیاز هوا اکسیداسیون جزئی، خنک کننده، شستشو غیرفلزی، آلومینیوم/فولاد کربنی نازک زرد روشن، اکسیداسیون جزئی خیلی کم متوسط (5-16 بار) اکسیژن (OXNUMX) پشتیبانی احتراق، گرمازا، شستشو فولاد کربن خاکستری، خشن، با لایه اکسید متوسط متوسط-پایین (0.5-8 بار) نیتروژن (N2) جداسازی اکسیژن، شستشوی فشار بالا فولاد ضد زنگ، آلومینیوم، برنج سفید نقرهای، صاف، بدون اکسید زیاد بالا (۱۰-۲۵ بار) آرگون (Ar) محافظت نهایی، از واکنش جلوگیری میکند آلیاژهای تیتانیوم و سایر فلزات واکنشپذیر رنگ متالیک، کیفیت عالی بسیار بالا فشار متوسط - بهینهسازی مسیر برش. مسیر برش را تا حد امکان از طریق برنامهریزی مسیر بهینه کنید تا حرکت بیهدف به حداقل برسد. برش لبه مشترک را به صورت انعطافپذیر اتخاذ کنید. هنگامی که فاصله بین قطعات بسیار کم است، شیارهای آنها را میتوان در یک لبه مشترک ادغام کرد و به طور قابل توجهی طول کل برش را کاهش داد و در نتیجه کارایی را تا حد زیادی بهبود بخشید.
مدلهای مرتبط
ما چند مدل مرتبط را به شما توصیه میکنیم...
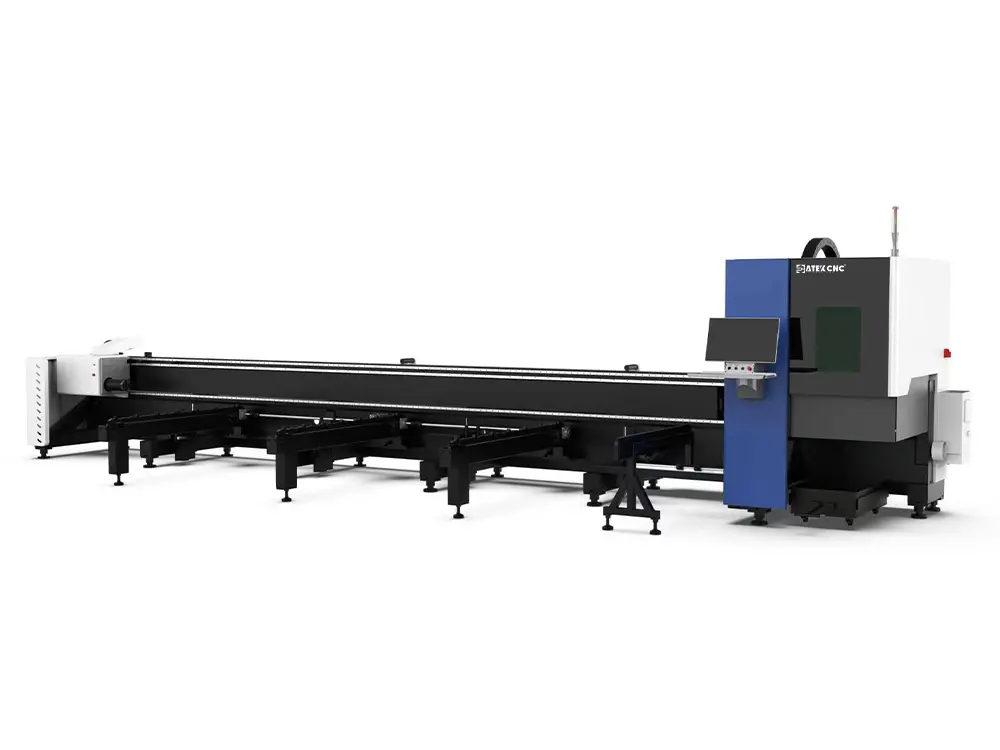
این دستگاه برش لوله لیزر فیبری صنعتی، عملکرد بالا را با مقرون به صرفه بودن استثنایی ترکیب میکند. این دستگاه با داشتن ساختار بستر نصب شده در کنار و استحکام بالا، پایداری فوقالعاده و عملکرد قابل اعتمادی را حتی در طول پردازش مداوم و طولانی مدت و سنگین تضمین میکند. این دستگاه که به سیستم گیره پنوماتیک دوگانه و یک سیستم بارگذاری کاملاً خودکار اختیاری مجهز است، از تغذیه خودکار لوله، گیرهبندی و پردازش متوالی پشتیبانی میکند - که به طور قابل توجهی عملکرد کلی را افزایش میدهد...
$ 32,990.00 ~ $ 65,990.00
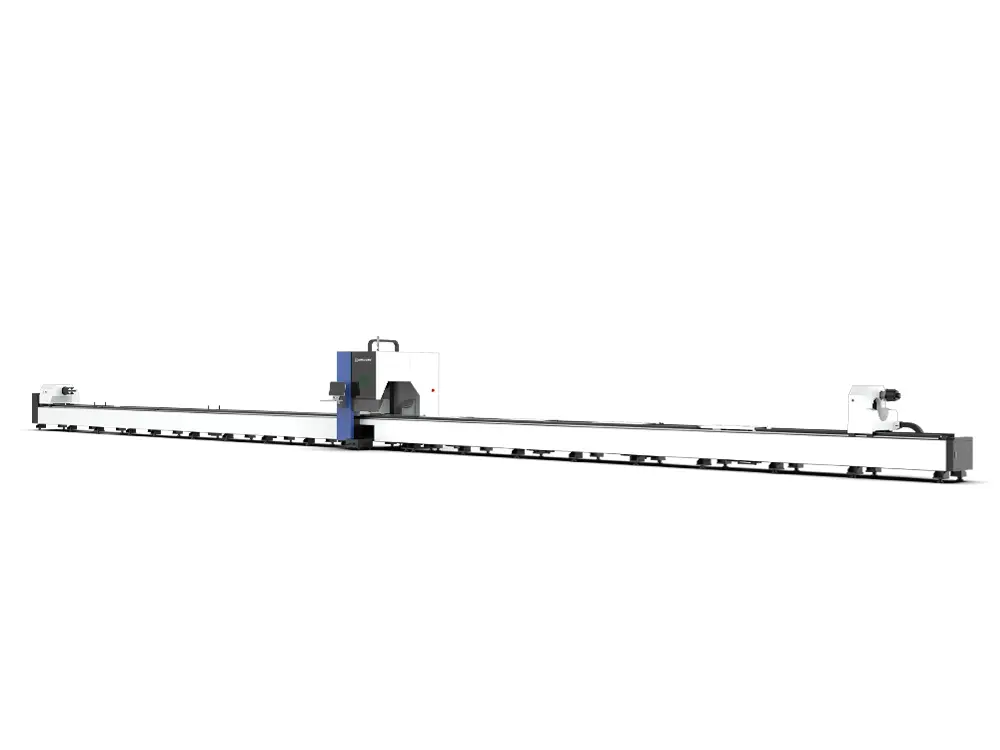
TK35-120-120 یک دستگاه برش لوله لیزر فیبر افقی سنگین است که به سیستم سه چاک مجهز شده است. این دستگاه از طول لوله تا 12.5 متر پشتیبانی میکند و قطر لولهها را از 20 میلیمتر تا 350 میلیمتر پردازش میکند. این دستگاه با طراحی سه چاک هماهنگ، امکان برش تقریباً بدون ضایعات را فراهم میکند و به طور قابل توجهی استفاده از مواد را بهبود میبخشد و هزینههای تولید را در محیطهای تولیدی با حجم بالا کاهش میدهد. این دستگاه میتواند به منابع لیزر فیبر 3,000 تا 12,000 وات از ... مجهز شود.
$ 76,900.00 ~ $ 115,900.00

TFS55-120F-120F یک دستگاه برش لوله لیزری سنگین مجهز به سیستم چهار سه نظام است که در درجه اول برای پردازش صنعتی لولههای با قطر بزرگ طراحی شده است. این دستگاه از حداکثر طول لوله 12 متر، با محدوده قطر برش 40 تا 550 میلیمتر و حداکثر ظرفیت بار تک لوله تا 3000 کیلوگرم پشتیبانی میکند. این دستگاه دارای یک تخت سنگین نصب شده در کنار دستگاه است و به چهار سه نظام و سیستم بارگیری و تخلیه خودکار مجهز شده است که امکان عملیات کاملاً خودکار را از بارگیری...
$ 285,000.00 ~ $ 435,000.00
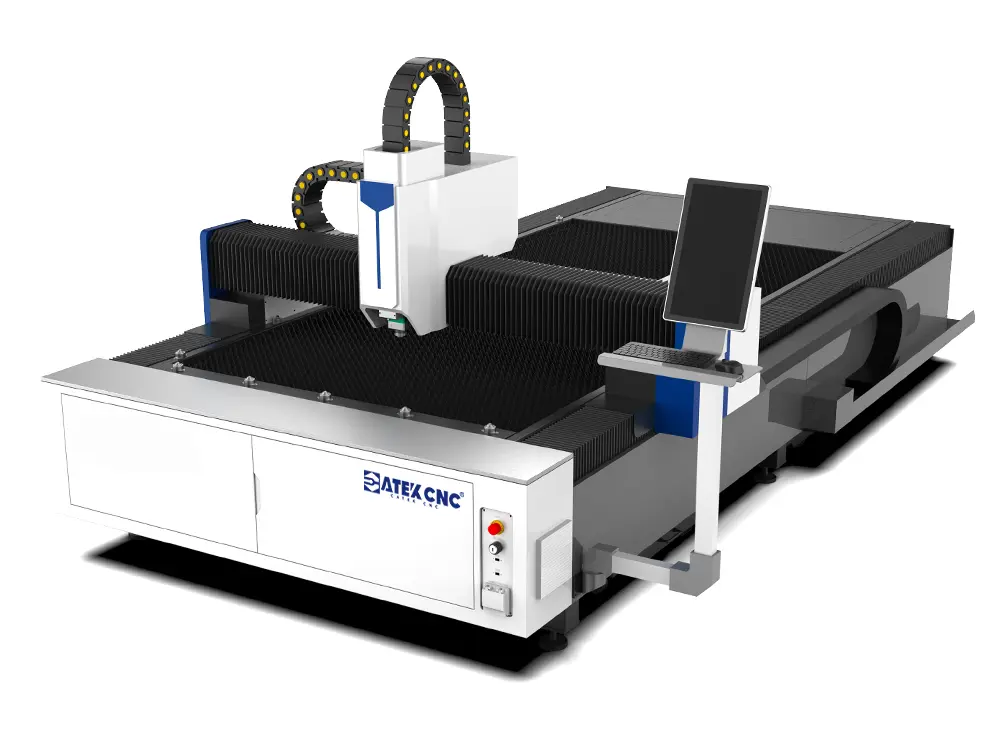
این دستگاه برش ورق لیزری فیبر کلاسیک دارای مساحت کاری استاندارد ۱۵۰۰ × ۳۰۰۰ میلیمتر (۵ × ۱۰ فوت) است و برای برش با دقت و راندمان بالا در ورقهای فلزی کوچک تا متوسط طراحی شده است. با استفاده از فناوری لیزر فیبر ۱۰۶۴ نانومتر، کیفیت پرتو عالی، چگالی انرژی بالا و نقطه کانونی دقیق برای برش سریع و پایدار ورق فلزی ارائه میدهد. این دستگاه با گزینههای توان لیزر از ۱۵۰۰ وات تا ۴۰۰۰۰ وات موجود است و از مساحتهای کاری سفارشی برای برآورده کردن نیازهای مختلف پشتیبانی میکند...
$ 12,990.00 ~ $ 32,990.00
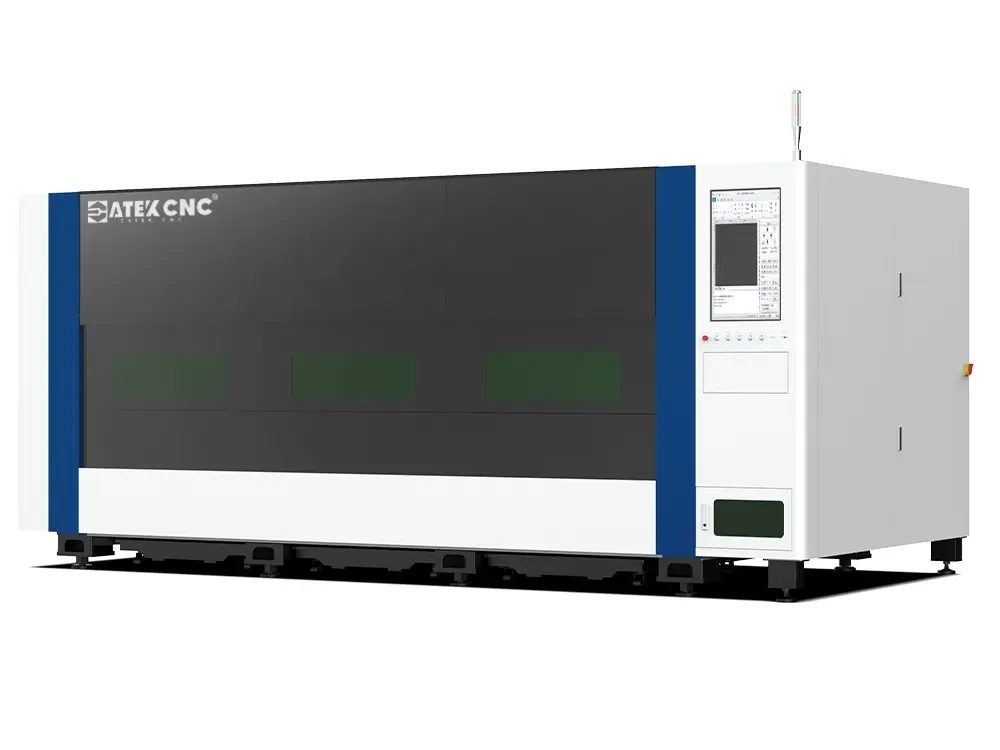
دستگاه برش لیزری از یک طراحی محافظ کاملاً محصور استفاده میکند که به طور مؤثر ناحیه پردازش را از محیط خارجی جدا میکند. این ساختار به جلوگیری از انتشار گازهای برش، تابش لیزر و سر و صدای عملیاتی کمک میکند و یک محیط کاری تمیزتر و سازگارتر با محیط زیست ایجاد میکند. در همین حال، طراحی محصور همچنین به حفظ محیط پردازش داخلی پایدارتر کمک میکند و ثبات کلی برش را بهبود میبخشد. یکی از ویژگیهای کلیدی این دستگاه، میز کار کشویی آن است که...
$ 23,800.00 ~ $ 53,800.00
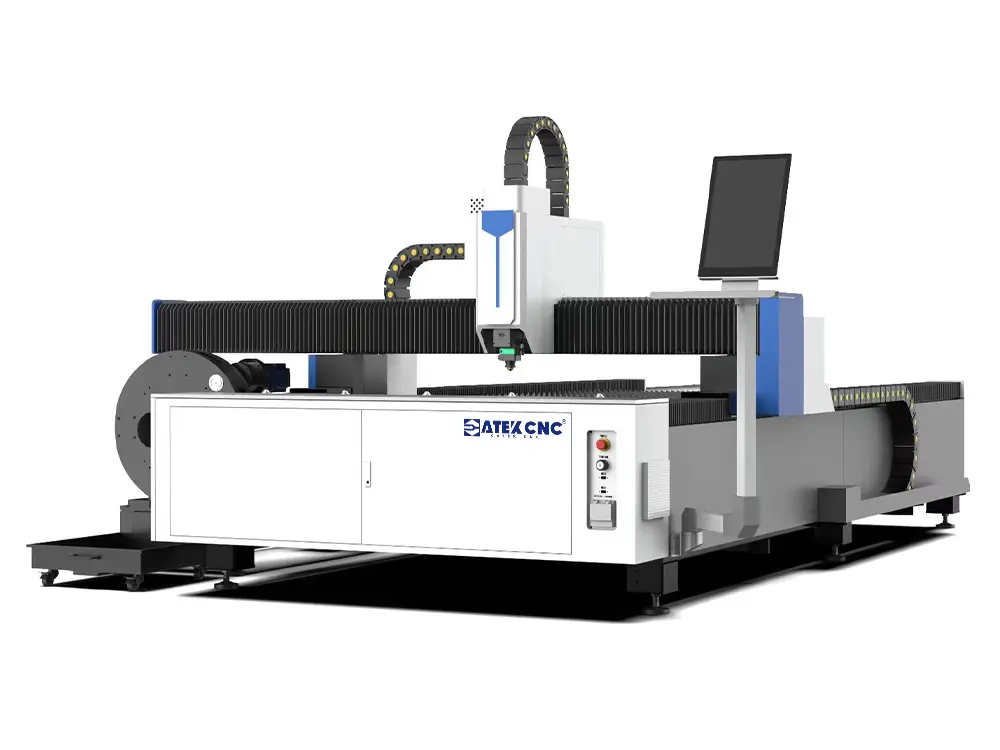
دستگاه A3T Pro ترکیبی از یک میز برش ورق فلزی و یک سیستم برش لوله است که امکان پردازش ورق و لوله را در یک دستگاه واحد فراهم میکند. این دستگاه سطح برش ورق مؤثر 3050 × 1530 میلیمتر را فراهم میکند و از پردازش لوله با حداکثر طول 6200 میلیمتر پشتیبانی میکند. این دستگاه با پروفیلهای مختلف لوله، از جمله لولههای گرد از Φ15 تا 230 میلیمتر و لولههای مربعی از □12 تا 230 میلیمتر سازگار است. این دستگاه به یک منبع لیزر فیبر Maxphotonics 6000W و یک سیستم هوشمند Raytools BM110 مجهز شده است...
$ 31,580.00 ~ $ 61,580.00
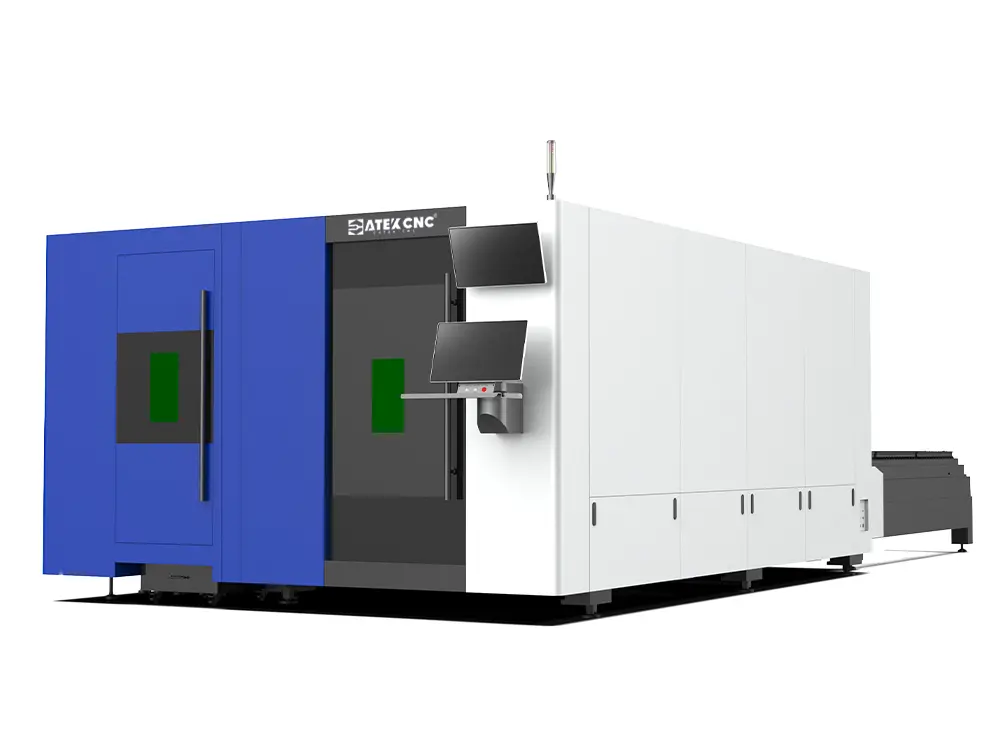
این دستگاه برش لیزر فیبری یکپارچه ورق و لوله، قابلیتهای پردازش ورق فلزی و لوله را در یک پلتفرم واحد ترکیب میکند و یک راهحل همهکاره برای کاربردهای متنوع ساخت فلز ارائه میدهد. این دستگاه که به یک سیستم میز شاتل دوگانه با دو میز کار 4050 × 2030 میلیمتری مجهز است، برش و بارگیری/تخلیه همزمان مواد را امکانپذیر میکند و به طور قابل توجهی زمان بیکاری را کاهش داده و بهرهوری را برای پردازش ورق فلزی با حجم بالا بهبود میبخشد. یک واحد پردازش لوله مستقل از ... پشتیبانی میکند.
$ 45,990.00 ~ $ 92,990.00
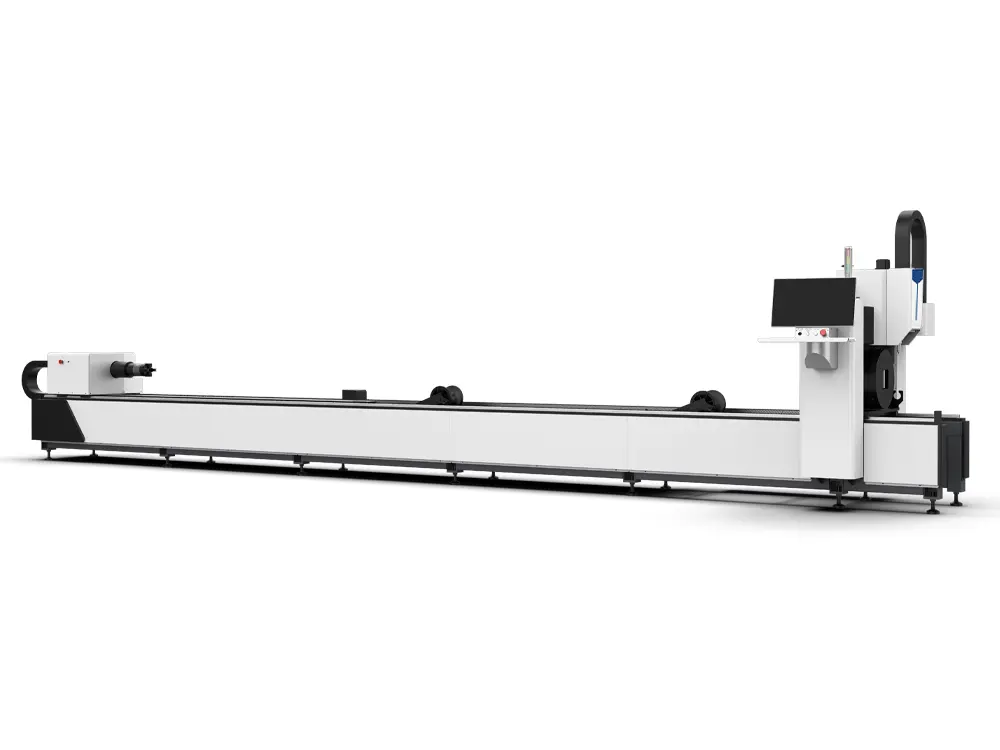
ETD12 یک دستگاه برش لوله لیزر فیبری جمع و جور و مقرون به صرفه است که برای کاربردهای ساخت لولههای فلزی کوچک تا متوسط طراحی شده است. با طراحی بسیار یکپارچه، بیشتر اجزای اصلی آن در داخل قاب دستگاه قرار گرفتهاند که منجر به فضای کم حجمی میشود که نصب و حمل و نقل را ساده میکند و در عین حال استفاده از فضای کارگاه را به حداکثر میرساند. این دستگاه قادر به پردازش لولههای فلزی تا طول 6,500 میلیمتر (21.3 فوت) و قطر 10 تا 120 میلیمتر است. مجهز به ...
$ 18,990.00 ~ $ 38,990.00
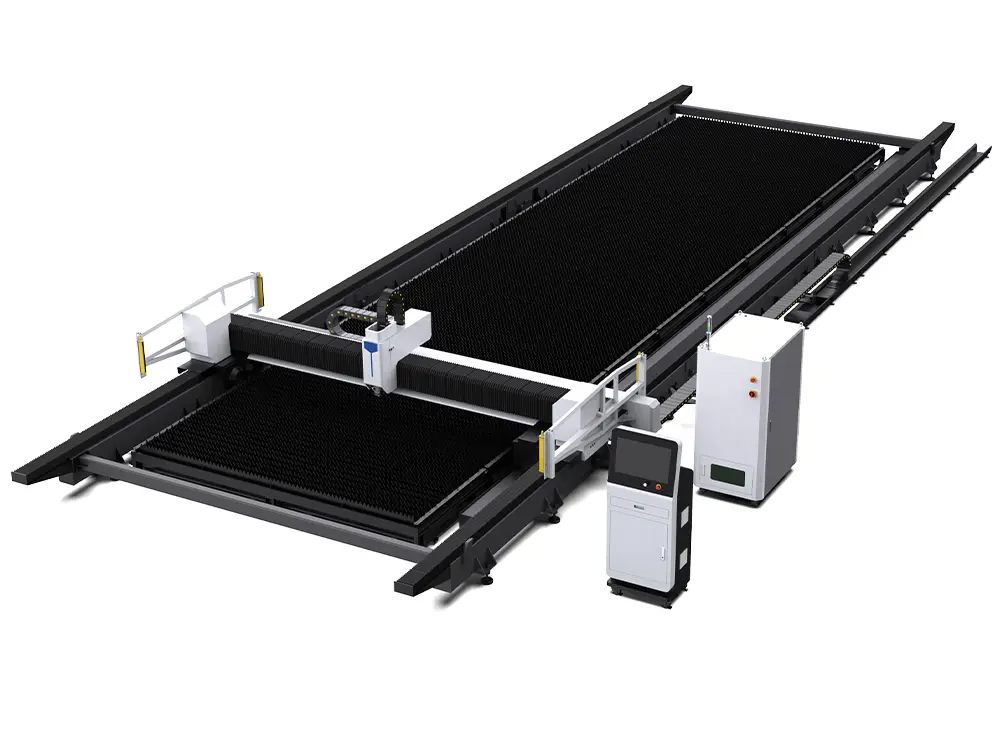
G3200-12 یک دستگاه برش لیزر فیبر ریلی است که به طور خاص برای پردازش صفحات فلزی با ابعاد بسیار بزرگ طراحی شده است. این دستگاه با داشتن یک بستر دستگاه مدولار و طراحی میز کار، امکان گسترش انعطافپذیری ناحیه برش را با توجه به فضای کارگاه و نیازهای تولید فراهم میکند و آن را برای انجام طیف وسیعی از کاربردهای برش صفحات فلزی با اندازه بزرگ ایدهآل میسازد. این دستگاه که به یک منبع لیزر فیبر پرقدرت از 12,000 تا 60,000 وات مجهز شده است، کیفیت پرتو فوقالعادهای را ارائه میدهد...
$ 53,800.00 ~ $ 193,800.00
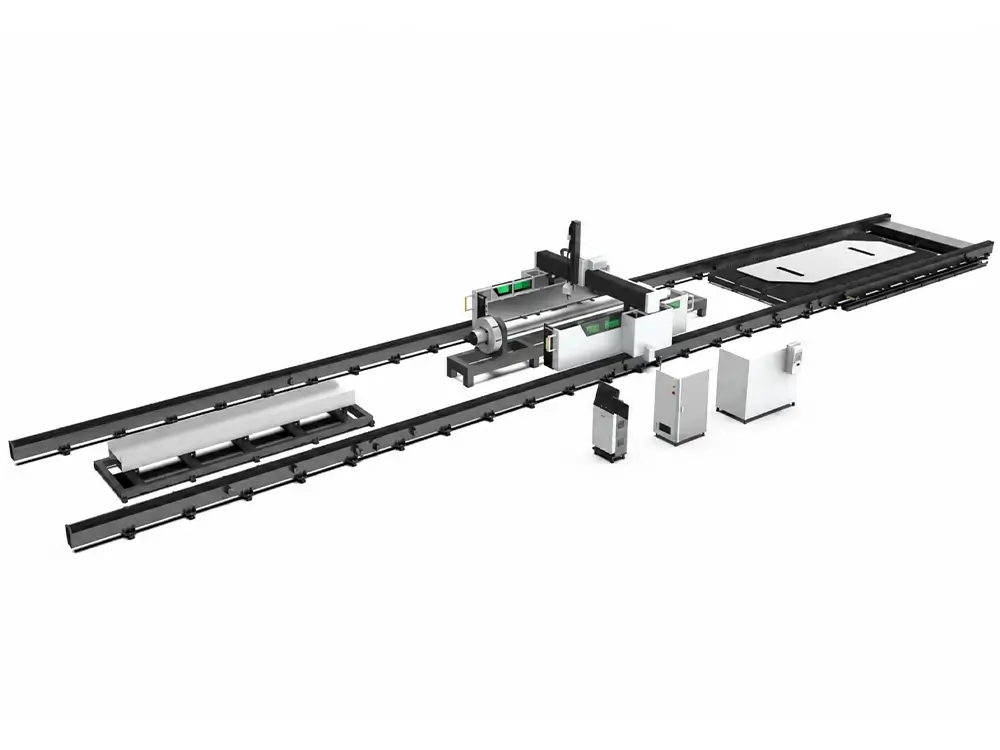
GM3200-13 یک دستگاه برش لیزر فیبری همه کاره در مقیاس بزرگ است که برای ارائه یک راه حل جامع برای نیازهای متنوع پردازشی صنعت سازههای فولادی طراحی شده است. این دستگاه با داشتن ساختار تخت ریلی، انعطافپذیری لازم برای نصب چندین ایستگاه کاری، از جمله یک میز تخت برای پردازش ورقهای فلزی، یک سیستم سه نظام/گیره برای لولهها و یک سیستم پشتیبانی برای پروفیلها را ارائه میدهد. به عنوان یک تجهیزات پردازش فلز در مقیاس بزرگ، همه کاره و صنعتی، این دستگاه دارای ...
$ 88,500.00 ~ $ 139,500.00
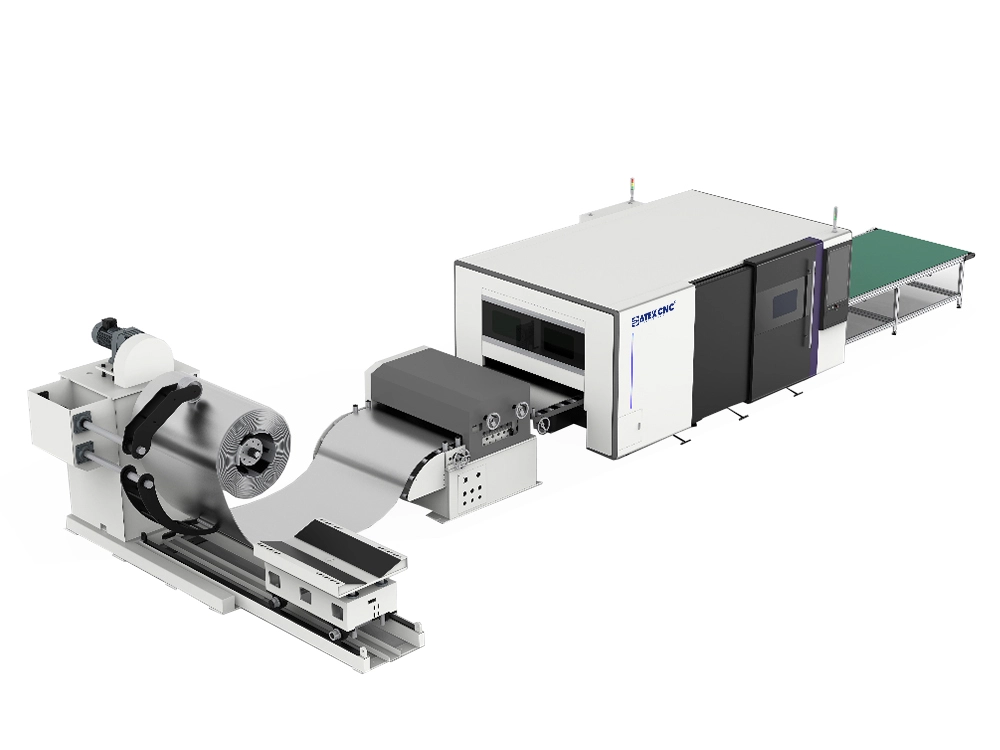
این یک دستگاه برش لیزر فیبر محصور است که به طور خاص برای برش کویلهای فلزی طراحی شده است، که معمولاً در صنعت به عنوان "خط برش لیزری" شناخته میشود. این تجهیزات یک خط تولید کامل برای پردازش کویلهای فلزی، از جمله یک سیستم باز کردن کویل برای تغذیه مواد، یک سیستم تراز کردن برای صاف کردن فلز، یک سیستم برش لیزر فیبر برای برش مواد طبق الگوهای از پیش تعیین شده و یک سیستم انباشت برای جمعآوری قطعات نهایی را در خود جای داده است. این دستگاه میتواند به طور خودکار...
$ 46,800.00 ~ $ 59,800.00