


{{goods.model}}
نحوه استفاده از دستگاه برش لیزر CO2
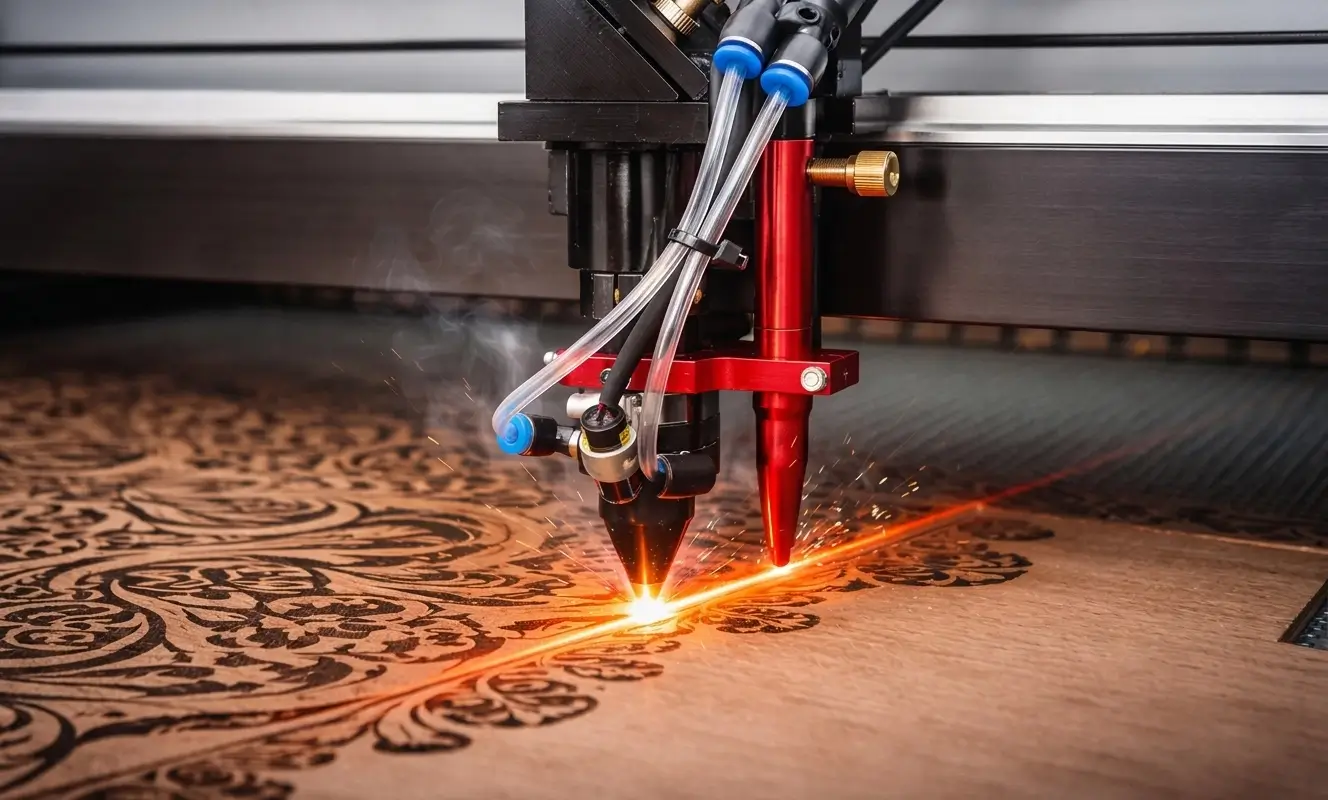
دستگاههای برش لیزر CO2 از جمله پرکاربردترین دستگاههای CNC در صنایعی مانند تابلوهای تبلیغاتی، نجاری، اکریلیک، فرآوری چرم، بستهبندی و صنایع دستی هستند. این دستگاهها قادر به تولید برشهای بسیار دقیق و حکاکیهای دقیق روی طیف وسیعی از مواد غیرفلزی هستند.
با این حال، بسیاری از مبتدیان هنگام استفاده از ... با مشکلاتی روبرو میشوند. دستگاه برش لیزر CO2 برای اولین بار. نصب نادرست، تنظیمات نادرست پارامترها یا نگهداری ضعیف میتواند منجر به قدرت برش ضعیف، لبههای سوخته یا حتی آسیب به دستگاه شود.
این راهنمای جامع نحوه استفاده از دستگاه برش لیزر CO2 را گام به گام، از جمله نصب، پیکربندی، عملکرد، ایمنی و نگهداری، توضیح میدهد. حتی اگر کاملاً در زمینه دستگاههای لیزر تازهکار هستید، این راهنما به شما کمک میکند تا کل گردش کار را به روشنی درک کنید.
I. درک اصول کار دستگاههای برش لیزر CO2
قبل از کار با دستگاه، درک اصول اولیه کار آن ضروری است.
دستگاه برش لیزر CO2 از یک لوله لیزر شیشهای مهر و موم شده پر شده با گاز دی اکسید کربن برای تولید پرتو لیزر مادون قرمز استفاده میکند. پرتو لیزر از طریق سیستمی از آینهها منتقل شده و از طریق یک لنز بر روی سطح ماده متمرکز میشود. انرژی متمرکز شده، ماده را به سرعت گرم میکند و باعث ذوب شدن، سوختن یا تبخیر آن میشود که در نتیجه برش یا حکاکی دقیقی انجام میشود.
مشخصات معمول دستگاههای برش لیزر CO2 صنعتی عبارتند از:
توان لیزر: ۴۰ تا ۶۰۰ وات
مساحت کاری مشترک: ۴۰۰ میلیمتر × ۴۰۰ میلیمتر - ۱۵۰۰ میلیمتر × ۳۰۰۰ میلیمتر
سرعت حکاکی: تا 60,000 میلیمتر در دقیقه
سرعت برش: تا 10,000 میلیمتر در دقیقه
فرمتهای فایل پشتیبانیشده: JPG، JPEG، PLT، DST، PLT، BMP، DXF، AI
برش دهندههای لیزر CO2 در درجه اول برای پردازش مواد غیرفلزی مانند موارد زیر استفاده میشوند:
- چوب و تخته سه لا
- اکریلیک و پلکسی گلاس
- چرم و منسوجات
- ورق های لاستیکی
- کاغذ و مقوا
- تخته فیبر با چگالی متوسط (MDF)
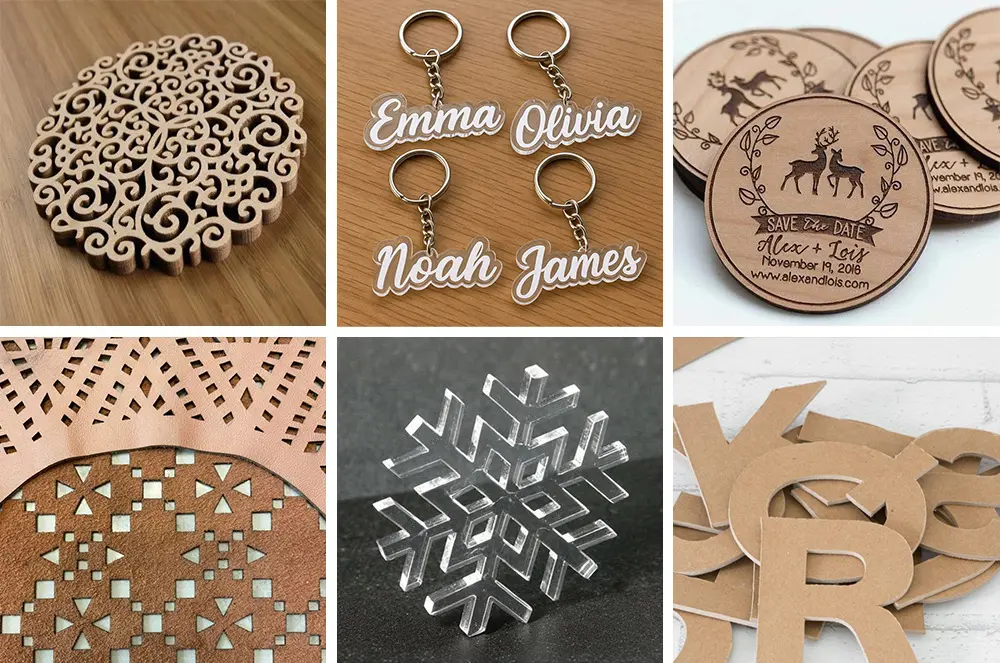
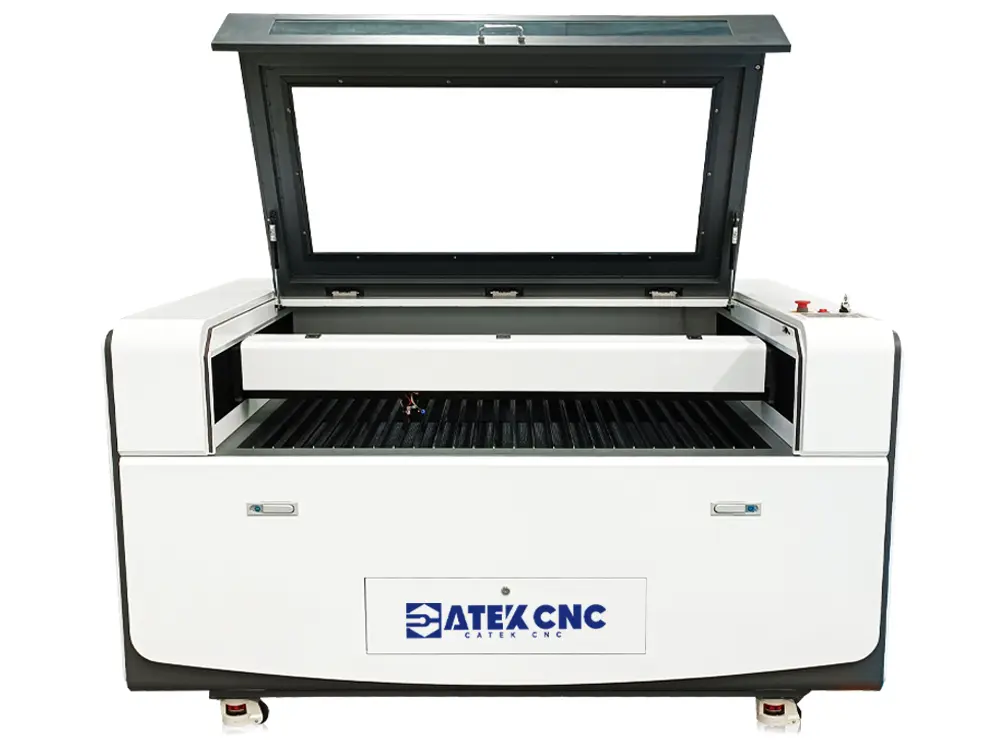
با توجه به انعطافپذیری و مقرونبهصرفه بودن برش لیزری CO1390 2، به طور گسترده در خطوط تولید صنعتی در مقیاس کوچک پذیرفته شده است.
اجزای اصلی دستگاه برش لیزر CO2
دستگاه برش لیزر CO2 یک سیستم کاملاً یکپارچه است که شامل چندین جزء دقیق است که برای دستیابی به عملکرد برش با سرعت بالا، دقت بالا و پایدار، به طور هماهنگ کار میکنند. برای اطمینان از عملکرد قابل اعتماد، برش لیزر CO2 صنعتی مجهز به سیستمهای کنترل تخصصی، سیستمهای محرک، تیوبهای لیزر CO2، سیستمهای انتقال نوری، سیستمهای کمک به هوا و سیستمهای اگزوز هستند. هر جزء نقش حیاتی در حفظ کیفیت برش، پایداری دستگاه و افزایش طول عمر مفید آن ایفا میکند. درک ساختار دستگاههای برش لیزر CO2 به کاربران کمک میکند تا تجهیزات را به درستی کار کنند و پیکربندیهای مناسب را برای مواد مختلف انتخاب کنند.
سیستم کنترل لیزری
سیستم کنترل، جزء اصلی دستگاه برش لیزر CO2 است که وظیفه مدیریت تمام عملیات دستگاه از جمله کنترل حرکت، توان خروجی لیزر، تنظیم سرعت و مسیر برش را بر عهده دارد. یک سیستم کنترل لیزر با کیفیت بالا تضمین میکند که دستگاه میتواند الگوهای پیچیده را با دقت بالا پردازش کند و عملکرد پایدار را در طول عملیات طولانی حفظ کند.
برشدهندههای لیزر CO2 صنعتی معمولاً به کنترلکنندههای دیجیتال پیشرفتهای مانند سیستم کنترل RUIDA مجهز هستند. این سیستم از انتقال USB، عملکرد آفلاین و سازگاری با نرمافزارهای طراحی رایج از جمله CorelDRAW، AutoCAD و RDWorks پشتیبانی میکند. اپراتورها میتوانند به راحتی پارامترهایی مانند سرعت برش، قدرت لیزر و سطح کار را از طریق پنل کنترل پیکربندی کنند و این امر آن را برای کاربران مبتدی و حرفهای مناسب میسازد.
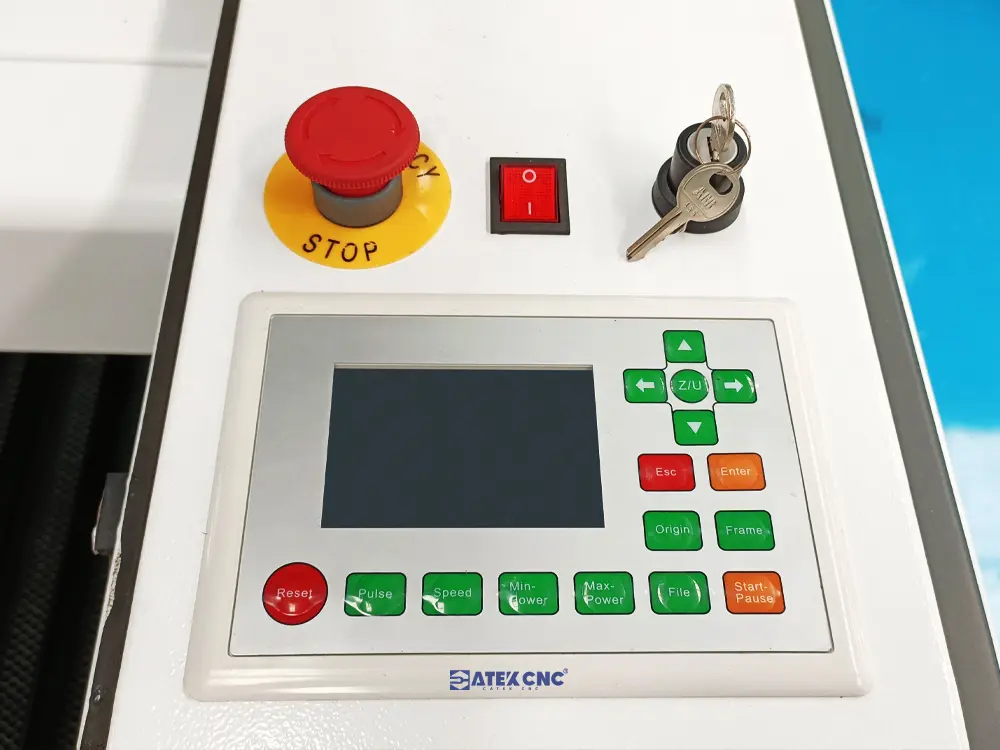
یک سیستم کنترل لیزر قابل اعتماد برای برش لیزر CO2 نه تنها دقت برش را افزایش میدهد، بلکه خطاهای عملیاتی را نیز کاهش میدهد و بهرهوری کلی را افزایش میدهد، که به ویژه برای کاربردهای برش لیزر تجاری و صنعتی بسیار مهم است.
۲. سیستم انتقال قدرت و رانندگی
سیستم محرکه یکی از اجزای حیاتی دستگاه برش CO2 است، زیرا به طور مستقیم دقت حرکت، سرعت پردازش و پایداری دستگاه را تعیین میکند. یک سیستم محرکه با کیفیت بالا، هد لیزر را قادر میسازد تا به نرمی در امتداد محورهای X و Y حرکت کند و خطوط برش دقیق و جزئیات حکاکی واضح را حتی در حین کار با سرعت بالا تضمین کند. در تجهیزات لیزری مدرن، سیستم حرکتی به طور همزمان با سیستم کنترل کار میکند تا مسیرهای پردازش تولید شده توسط نرمافزار طراحی را اجرا کند و گرافیکهای پیچیده را به طور دقیق بازتولید کند.
حرکت واقعی هد لیزر توسط موتورها هدایت میشود. دستگاههای لیزر CO2 معمولاً بسته به پیکربندی دستگاه و الزامات کاربرد، از موتورهای پلهای یا سروو موتورها در سیستمهای محرک خود استفاده میکنند. موتورهای پلهای به دلیل هزینه کم، ساختار ساده و عملکرد پایدار، به طور گسترده در حکاکیهای لیزری استاندارد استفاده میشوند. آنها برای حکاکی متن، الگوها و کارهای برش عمومی که به سرعت بالا نیاز ندارند، مناسب هستند. سیستمهای موتور پلهای نیازی به تنظیم پارامترهای پیچیده ندارند و مقرون به صرفه، انعطافپذیر و سهولت نگهداری را ارائه میدهند و آنها را برای کارگاههای کوچک و صنعت تبلیغات ایدهآل میکنند.
برای کاربردهای صنعتی که نیازمند سرعت و دقت بالاتر هستند، معمولاً از سروو موتورها استفاده میشود. برش دهنده های لیزر CO2 رده بالادر مقایسه با موتورهای پلهای، سیستمهای سروو موتور زمان پاسخ سریعتر، حرکت نرمتر و دقت موقعیتیابی بالاتری ارائه میدهند. آنها برای برش ورق با فرمت بزرگ، حکاکی پرسرعت و عملیات تولید مداوم مناسب هستند. سروو موتورها سازگاری بیشتر و ظرفیت بار قویتری را فراهم میکنند و عملکرد پایدار را حتی در حین کار طولانی حفظ میکنند و آنها را به انتخاب ارجح برای تجهیزات پردازش لیزری حرفهای و صنعتی تبدیل میکنند.
فراتر از موتورها، روشهای رایج انتقال قدرت شامل درایوهای تسمهای، درایوهای چرخدندهدار و درایوهای پیچدنده ای هستند که هر کدام برای اندازههای خاص دستگاه و الزامات پردازش طراحی شدهاند.
لوله لیزر 3.CO2
تیوب لیزر CO2 جزء اصلی است که پرتو لیزر مورد استفاده برای برش و حکاکی را تولید میکند. در دستگاه برش لیزر CO2، تیوب لیزر انرژی الکتریکی را به پرتو لیزر پرانرژی با طول موج 10.6 میکرومتر تبدیل میکند که برای مواد غیرفلزی بسیار مناسب است.
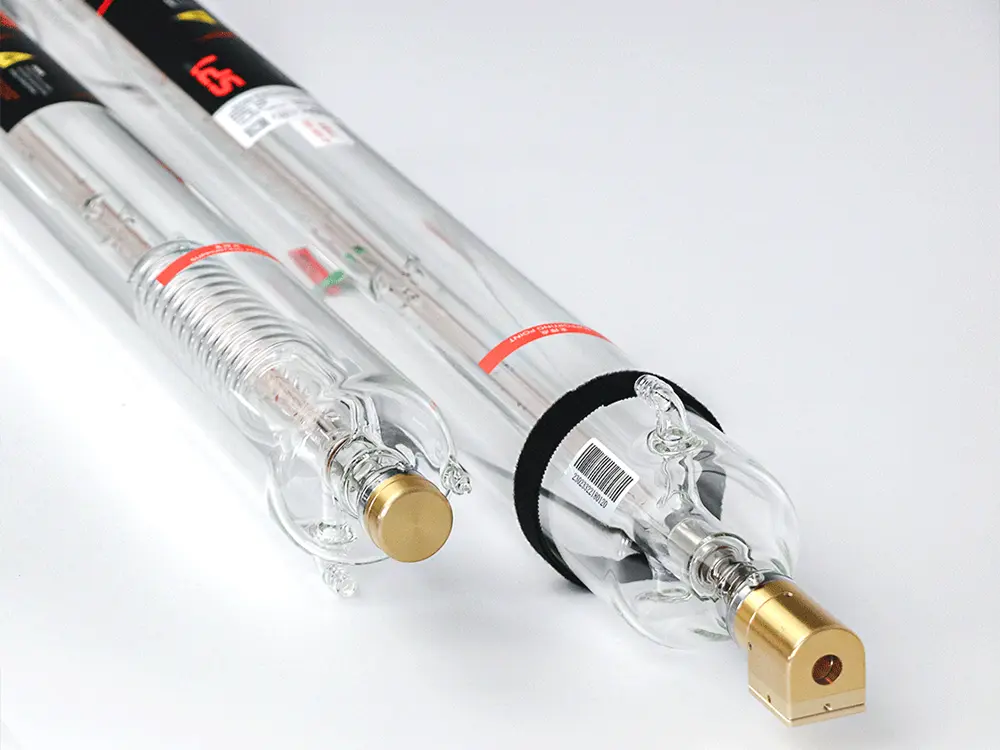
دستگاههای صنعتی معمولاً به برندهای شناختهشدهی تیوب لیزر مانند RECI یا YongLi مجهز هستند که توان خروجی پایدار و طول عمر بالایی را فراهم میکنند. سطوح توان مختلف، مانند ۸۰ وات، ۱۰۰ وات، ۱۳۰ وات یا ۱۵۰ وات، به دستگاه اجازه میدهد تا ضخامتهای مختلف مواد را پردازش کند. توان پایینتر برای حکاکی و مواد نازک مناسب است، در حالی که برای برش تختههای ضخیم اکریلیک یا چوب به توان بالاتر نیاز است.
یک تیوب لیزر CO2 با کیفیت بالا برای برش لیزری، عملکرد پایدار، نتایج برش ثابت و زمان کار طولانیتر را تضمین میکند.
۴. آینههای لیزری و عدسیهای متمرکزکننده
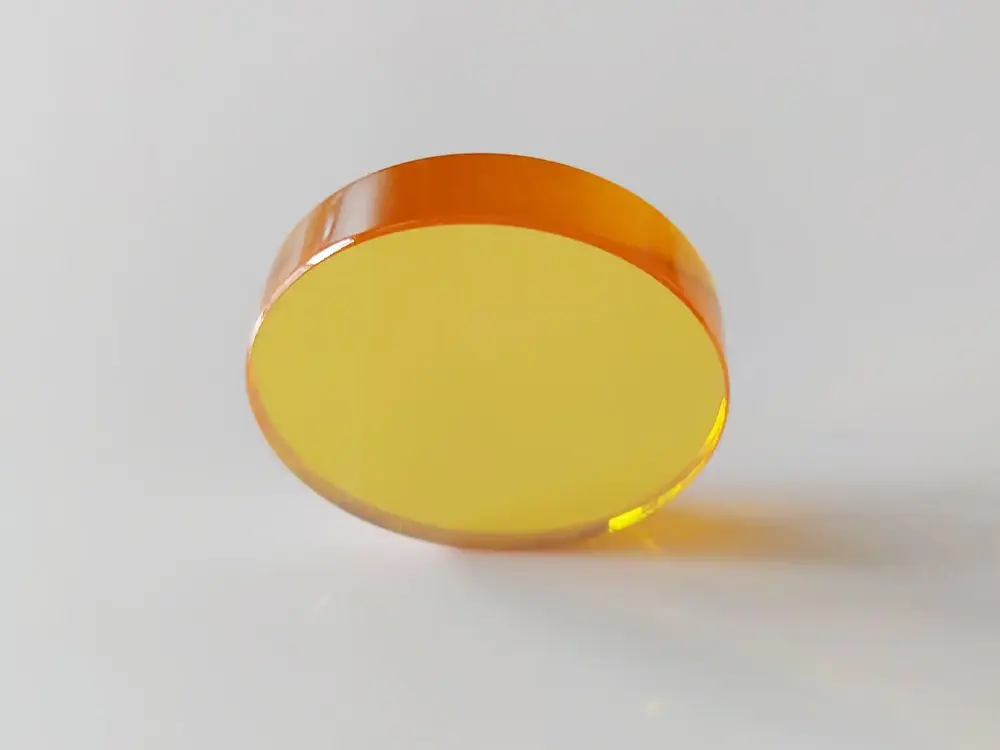
پس از تولید پرتو لیزر درون تیوب لیزر، باید از طریق یک سیستم نوری به هد برش منتقل شود. این سیستم شامل چندین آینه و یک لنز متمرکز کننده است که پرتو لیزر را روی سطح ماده هدایت و متمرکز میکنند.
آینهها مسئول انعکاس پرتو لیزر در مسیر صحیح هستند، در حالی که لنز متمرکز کننده، انرژی را در یک نقطه بسیار کوچک متمرکز میکند و به دستگاه اجازه میدهد مواد را با دقت بالا برش دهد.CATEKCNC دستگاههای برش لیزر CO2 از اجزای نوری با کیفیت بالا با پوششهای ویژه برای کاهش اتلاف انرژی و افزایش راندمان برش استفاده میکنند.
سیستم خنک کننده چیلر آبی
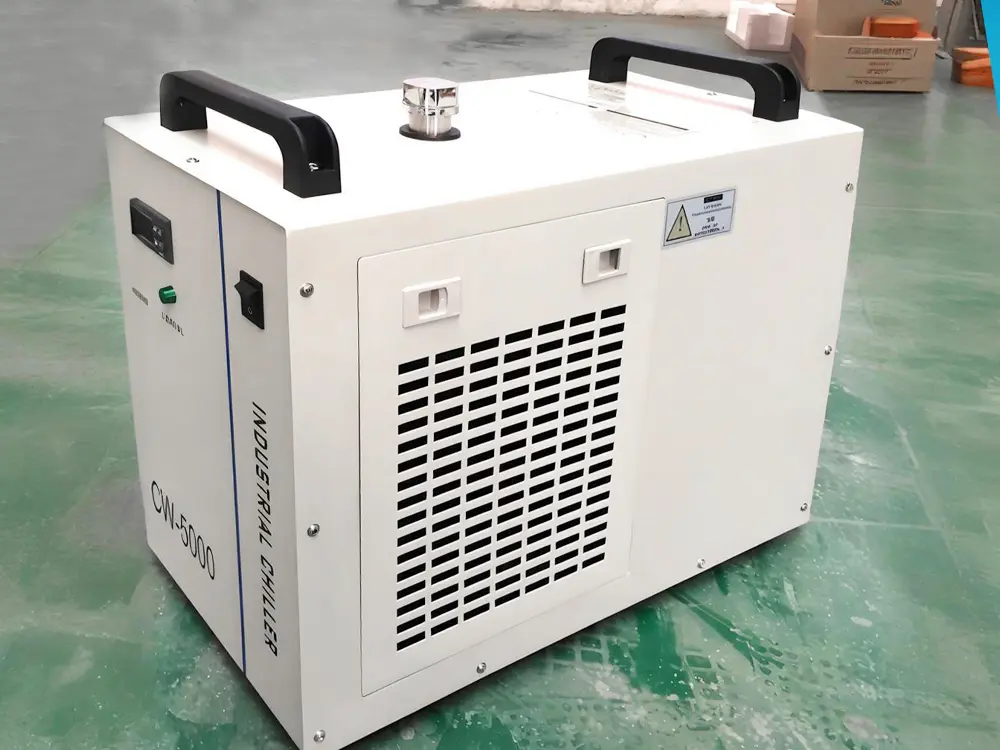
در حین کار، تیوب لیزر CO2 به طور مداوم گرما تولید میکند. بدون خنکسازی مناسب، دما به سرعت افزایش مییابد و ممکن است به تیوب لیزر آسیب برساند یا طول عمر آن را کاهش دهد. به همین دلیل، هر دستگاه برش لیزر CO2 صنعتی مجهز به سیستم خنککننده آب است.
چیلر آب، آب خنککننده را در لوله لیزر به گردش در میآورد تا دما را در محدوده ایمن نگه دارد. چیلرهای حرفهای مانند CW3000، CW5000 یا CW5200 معمولاً در تجهیزات برش لیزری برای ارائه عملکرد خنککننده پایدار و کارآمد استفاده میشوند.
کمپرسور هوا
در طول برش لیزری، هوای فشرده از طریق نازل دمیده میشود تا دود و زبالهها را از محل برش خارج کند. جریان هوا از سوختن بیش از حد مواد جلوگیری میکند، سطح برش را تمیز نگه میدارد و احتمال آلودگی لنز را کاهش میدهد. علاوه بر این، کمک هوا به خنک شدن نقطه برش کمک میکند، که این امر به ویژه هنگام برش مواد اکریلیک، چوب یا پلاستیک اهمیت دارد.
۷. سیستم اگزوز
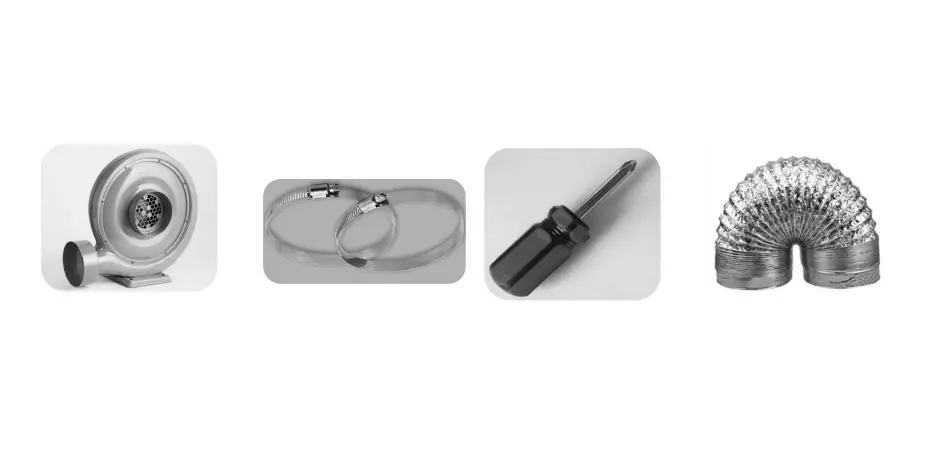
در طول برش لیزری، دمای بالای تولید شده توسط پرتو لیزر باعث تبخیر مواد، تولید دود و ذرات ریز میشود. اگر این آلایندهها به سرعت حذف نشوند، ممکن است کیفیت برش را به خطر بیندازند، سیستم نوری را آلوده کنند و عمر مفید دستگاه را کوتاه کنند. یک سیستم اگزوز لیزر حرفهای برای تخلیه سریع دود تولید شده در محل کار و تخلیه آن به بیرون از طریق مجاری تهویه طراحی شده است. این سیستم معمولاً شامل یک فن اگزوز، کانال تهویه و یک دریچه اگزوز دستگاه است که به پشت دستگاه برش لیزری متصل است.
III. نحوه نصب دستگاه برش لیزر CO2
۱. انتخاب محیط نصب مناسب
دستگاه برش لیزر CO2 باید در یک محیط تمیز و پایدار نصب شود.
شرایط توصیه شده:
- دما: 0 درجه سانتیگراد - 40 درجه سانتیگراد
- رطوبت: 5٪ - 95٪
- کف صاف و بدون لرزش
- تهویه مناسب
- منبع تغذیه قابل اعتماد
برای جلوگیری از آسیب به اجزای نوری، از محیطهای گرد و غبارآلود یا مرطوب دوری کنید.
۲. باز کردن بستهبندی و بررسی دستگاه
هنگام ورود دستگاه:
- بستهبندی چوبی را با دقت باز کنید.
- لیست قطعات را بررسی کنید.
- برای انتقال دستگاه به محل نصب از لیفتراک استفاده کنید.
- پایههای دستگاه را تنظیم کنید تا مطمئن شوید که قاب کاملاً تراز است.
یک دستگاه پایدار، دقت برش را بهبود میبخشد و لرزش را کاهش میدهد.
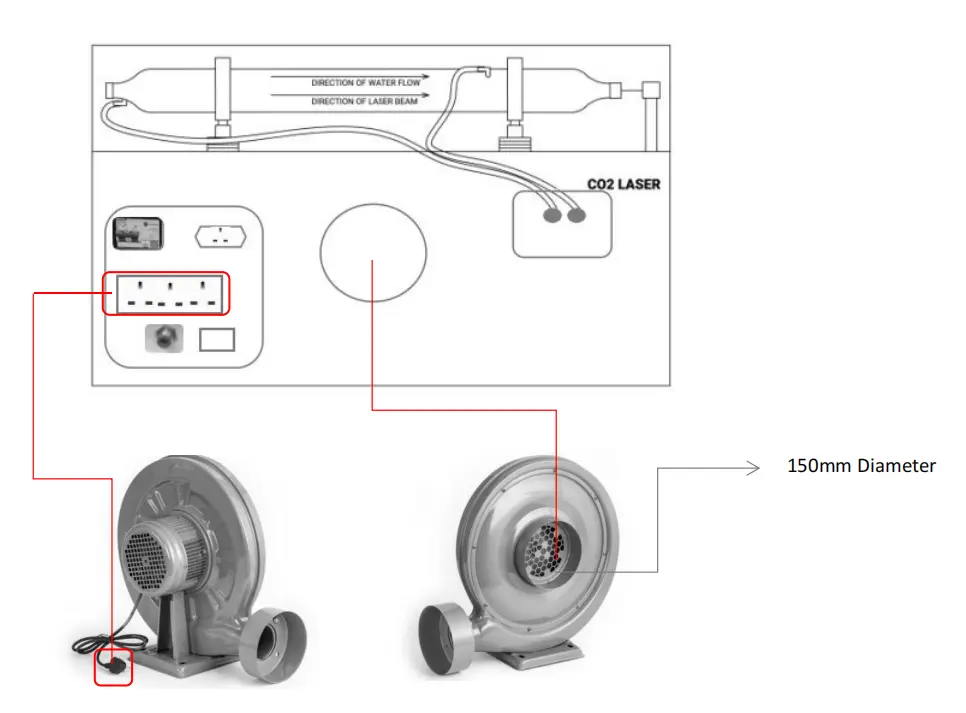
۳. سیستم اگزوز را نصب کنید
- لوله اگزوز آلومینیومی را به خروجی دستگاه وصل کنید.
- کانال را به فن خروجی وصل کنید.
- با گیرههای شلنگ محکم کنید.
سیستم اگزوز، دود تولید شده در طول برش لیزری را از بین میبرد.
۴. نصب تیوب لیزر CO2
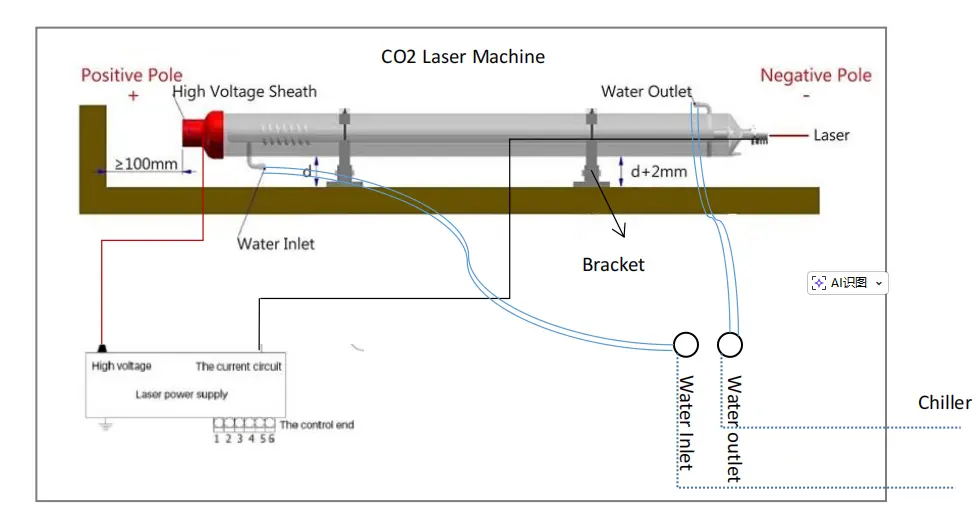
نصب تیوب لیزر نیاز به ترازبندی دقیق دارد.
مراحل اساسی:
- قاب پشتی دستگاه را باز کنید.
- تیوب لیزر را روی براکت نصب قرار دهید.
- ارتفاع را طوری تنظیم کنید که پرتو با آینه اول همتراز شود.
- فاصله بین لوله و آینه را 3-5 سانتی متر حفظ کنید.
- کابلهای ولتاژ بالا مثبت و منفی را وصل کنید.
- لوله آب خنک کننده را نصب کنید.
نصب نادرست ممکن است باعث ناهماهنگی لیزر یا آسیب به تجهیزات شود.
۵. نصب چیلر آبی
قبل از روشن کردن دستگاه، باید کولر را وصل کنید.
- خروجی کولر را به ورودی دستگاه وصل کنید.
- خروجی دستگاه را دوباره به ورودی چیلر آب وصل کنید.
- مخزن آب را با آب تصفیه شده پر کنید.
- کابل دزدگیر را به دستگاه وصل کنید.
قبل از شروع سیستم، همیشه سطح آب را بررسی کنید.
۶. کمپرسور هوا را نصب کنید
کمپرسور هوا را از طریق شلنگ هوا به سر لیزر وصل کنید.
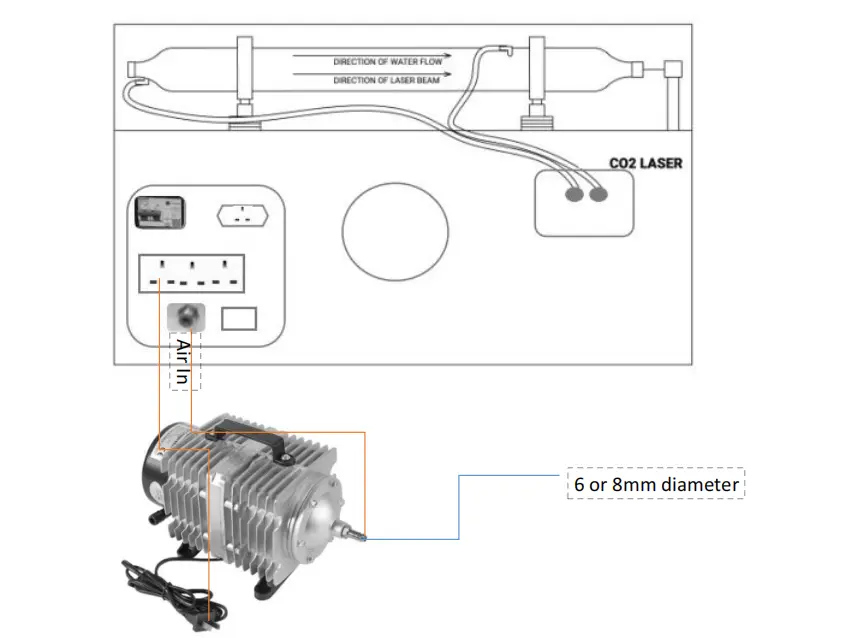
اطمینان حاصل شود:
- شلنگ هوا صاف است
- هیچ گره یا انسدادی وجود ندارد
- فشار هوای پایدار
این جریان هوا به جلوگیری از آتشسوزی در طول فرآیند برش کمک میکند.
IV. نحوه کار با دستگاه برش لیزر CO2
پس از نصب، برای راه اندازی دستگاه برش لیزر CO2، این مراحل را دنبال کنید:
۱. دستگاه را به ترتیب صحیح روشن کنید
تجهیزات را به ترتیب زیر روشن کنید:
(1) چیلر آبی
(2) کمپرسور هوا
(3) فن خروجی
(4) دستگاه لیزر
این امر تضمین میکند که سیستمهای خنککننده و تهویه قبل از شروع به کار لیزر، عملیاتی باشند.
۲. نرمافزار لیزر را نصب و اجرا کنید
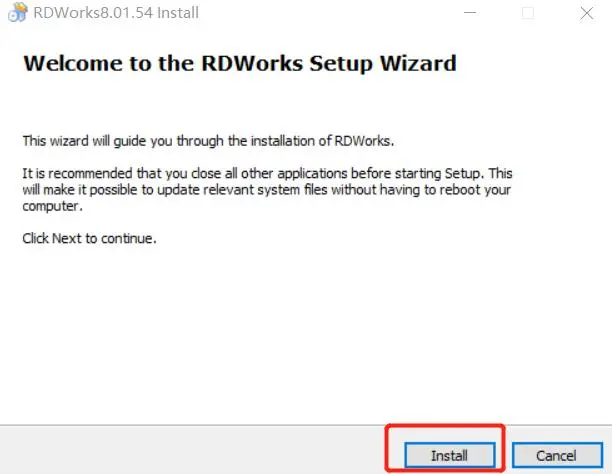
بیشتر ماشینها از نرمافزار کنترل RDWorks V8 استفاده میکنند.
سیستم مورد نیاز:
- ویندوز XP یا بالاتر
- سی پی یو ۵۸۶ یا بالاتر
- حداقل 1 گیگابایت رم
نرمافزار را نصب کنید، سپس کامپیوتر را با استفاده از کابل USB به دستگاه وصل کنید.
۳. فایلهای طراحی را وارد کنید و پارامترها را پیکربندی کنید
فایلهای طراحی را میتوان با استفاده از نرمافزارهای زیر ایجاد کرد:
- کورلدراو
- اتوکد
- آموزش Adobe Illustrator
فرمتهای رایج پشتیبانیشده عبارتند از: DXF، AI، BMP، JPG، PLT.
فایلهای طراحی را از طریق USB به کنترلکننده لیزر منتقل کنید.
پارامترهایی مانند موارد زیر را پیکربندی کنید:
- قدرت لیزری
- سرعت برش
- سرعت حکاکی
- تنظیمات لایه
۴. تنظیم فوکوس لیزر
فوکوس مناسب، عملکرد برش قدرتمند را تضمین میکند.
مراحل:
(1) مواد را روی میز کار قرار دهید.
(2) ارتفاع میز را تنظیم کنید.
(3) مطمئن شوید که نقطه کانونی دقیقاً روی سطح ماده قرار دارد.
فوکوس نادرست کیفیت برش را کاهش میدهد.
۵. شروع به بریدن کنید
وقتی همه چیز آماده شد:
- مواد را در جای خود قرار دهید.
- برای پیشنمایش ناحیه برش از ابزار انتخاب استفاده کنید.
- فرآیند را شروع کنید.
به طور مداوم روند برش را کنترل کنید.
V. دستورالعملهای ایمنی برای کار با دستگاههای برش لیزر CO₂
با توجه به ولتاژ بالا و پرتوهای نامرئی لیزر در دستگاههای برش لیزری، اقدامات احتیاطی ایمنی بسیار مهم است.
- هنگام نصب، از عینک ایمنی لیزری استفاده کنید.
- هرگز به قطعات ولتاژ بالا دست نزنید.
- مواد قابل اشتعال را از دستگاه دور نگه دارید.
- از تهویه مناسب اطمینان حاصل کنید.
- بدون مراقبت با دستگاه کار نکنید.
ششم. نکات مربوط به نگهداری دستگاههای برش لیزر CO2
سرویس و نگهداری منظم، عملکرد دستگاه را بهبود میبخشد و طول عمر آن را افزایش میدهد.
- آینهها و لنزها را به صورت دورهای با پنبه و الکل تمیز کنید.
- سیستم خنککننده را نگهداری کنید: آب را مرتباً عوض کنید، فیلتر خنککننده را تمیز کنید و جریان آب را بررسی کنید.
- مجاری تهویه را تمیز کرده و فشار جریان هوا را بررسی کنید.
- جریان تیوب لیزر را زیر نظر داشته باشید؛ جریان کاری بیش از مقادیر توصیه شده، طول عمر آن را به طور قابل توجهی کاهش میدهد.
هفتم نتیجه
عملکرد صحیح دستگاههای برش لیزر CO2 برای دستیابی به نتایج برش دقیق، حفظ ایمنی تجهیزات و به حداکثر رساندن طول عمر دستگاه ضروری است. با به کارگیری انواع موتور، ساختارهای انتقال و پیکربندیهای خنککننده مناسب، دستگاههای حکاکی و برش لیزر CO2 مدرن میتوانند پردازش کارآمد و با دقت بالا و طول عمر طولانی را ارائه دهند.
مدلهای مرتبط
ما چند مدل مرتبط را به شما توصیه میکنیم...
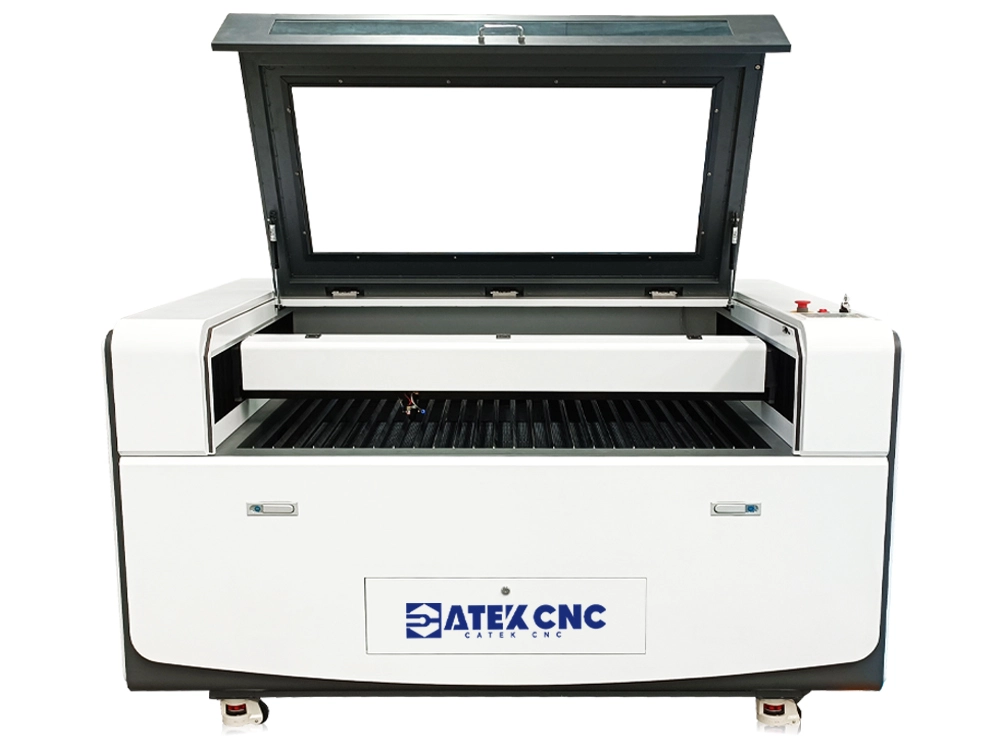
دستگاه برش و حکاکی لیزر CO2 نوعی تجهیزات است که از لیزر CO2 به عنوان منبع لیزر خود برای پردازش مواد استفاده میکند. این دستگاه پرتوهای لیزر با طول موج 10.6 میکرومتر ساطع میکند که برای برش و حکاکی دقیق مواد غیرفلزی مانند اکریلیک، پلاستیک، بامبو/چوب، شیشه، سرامیک، کریستال و لاستیک طراحی شده است. کاربردهای معمول آن شامل پازلهای چوبی، حروف تابلوهای اکریلیک، لوگوهای چوبی، مهر و مومها و غیره است.
$ 2,650.00 ~ $ 4,050.00
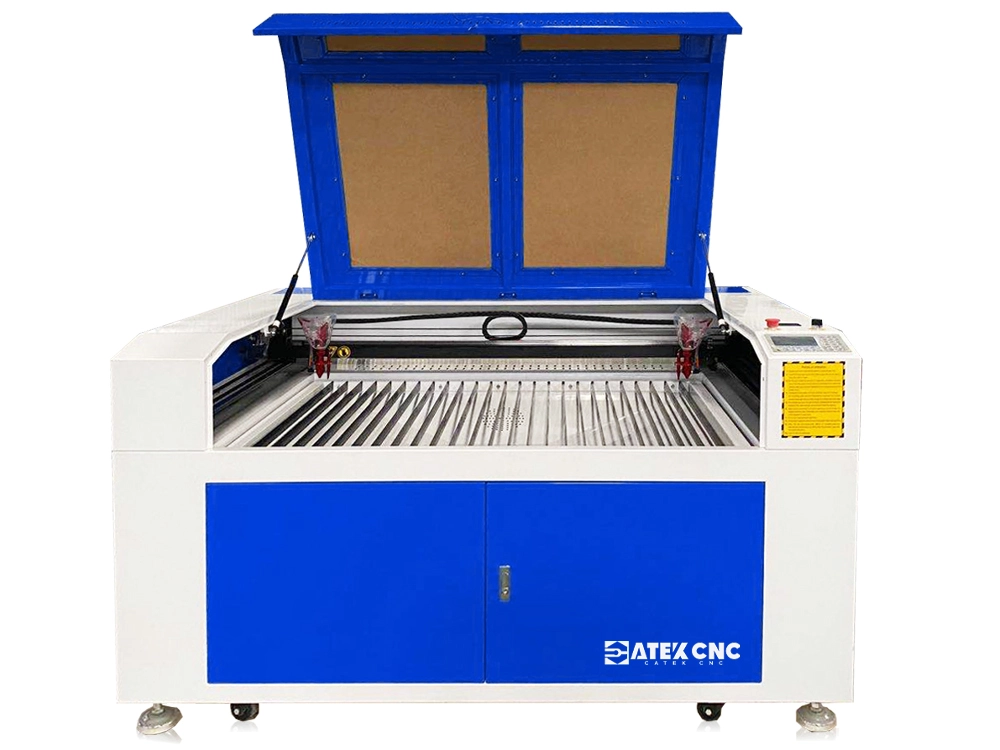
این دستگاه دارای دو ایستگاه پردازش یکسان است که هر کدام مجهز به یک سر لیزر مستقل هستند و امکان پردازش همزمان دو محصول یکسان را فراهم میکنند. میتوان آن را با لیزرهای 80 وات، 100 وات و 150 وات انتخاب کرد و به طور گسترده برای برش چوب، اکریلیک، چرم، رزین اپوکسی، PE، PP، PVC، فیبر کربن و سایر مواد استفاده میشود.
$ 3,400.00 ~ $ 6,250.00
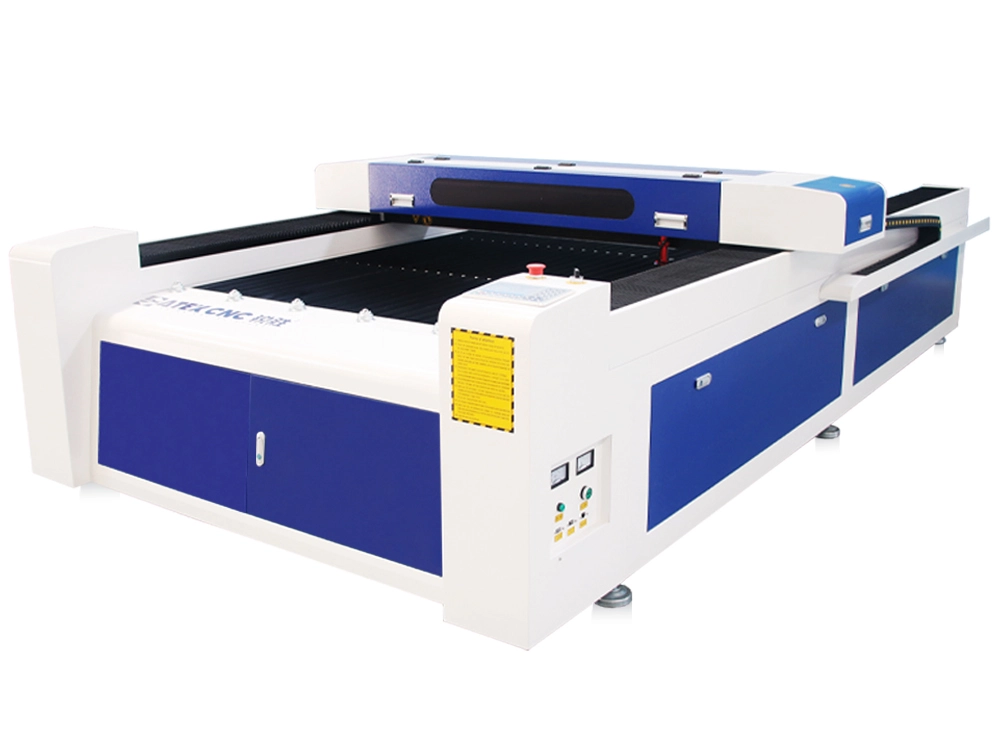
CK-1325-C یک دستگاه برش لیزر CO2 CNC با اندازه کامل و ابعاد 4 در 8 فوت است. این دستگاه توسط یک سیستم CNC کنترل میشود و میتواند از تغییر حالتهای کاری برش لیزر و حکاکی لیزر پشتیبانی کند. همچنین میتوان یک محصول را همزمان با حکاکی و برش لیزر پردازش کرد. محور Y دستگاه لیزر از یک ساختار دو محرکه از نوع گانتری برای اطمینان از عملکرد پایدار استفاده میکند. این دستگاه از یک ژنراتور لیزر CO2 آببندی شده استفاده میکند و با یک سیستم گردش آب خنک S&A خنک میشود. این دستگاه میتواند به طور مداوم برای ...
$ 3,850.00 ~ $ 4,580.00
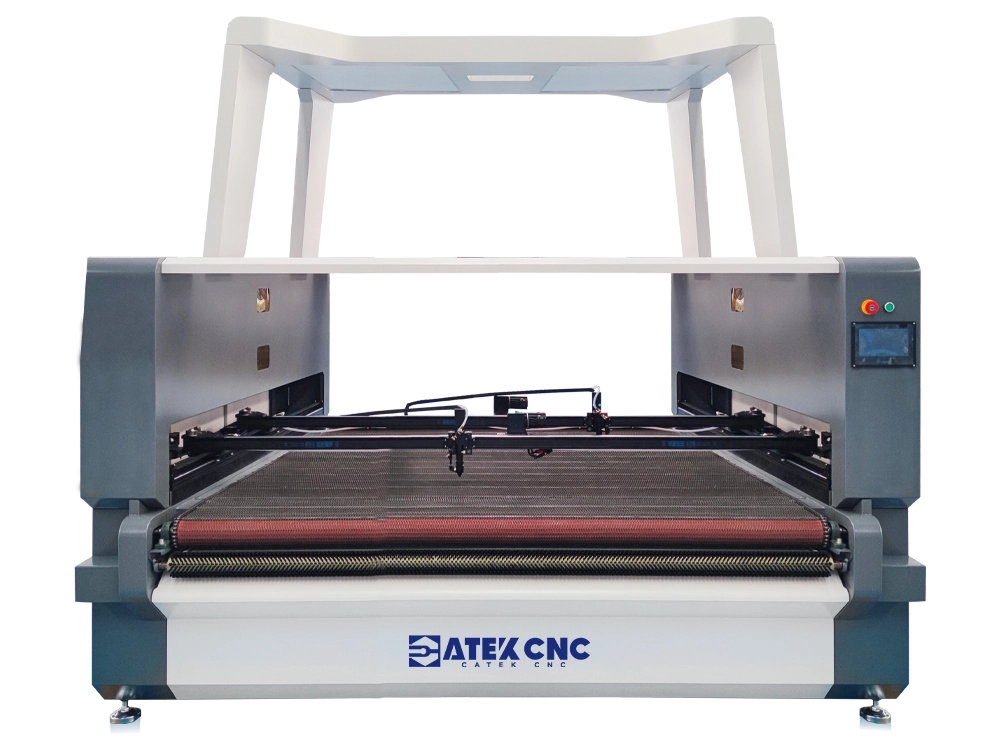
این یک دستگاه برش لیزر CO2 است که یک دوربین را با یک پلتفرم پردازش تسمه نقاله ادغام میکند. دوربین میتواند موقعیت، زاویه، اندازه و شکل مواد روی میز کار را به طور دقیق ثبت و شناسایی کند و برش خودکار و سریع مواد با شکل نامنظم را امکانپذیر سازد. تسمه نقاله به طور خودکار مواد را به قسمت حکاکی منتقل میکند و میتواند به راحتی با خطوط تولید بالادستی و پایین دستی متصل شود، که آن را برای ماشینآلات خط مونتاژ کارخانه در مقیاس بزرگ بسیار مناسب میکند...
$ 8,250.00 ~ $ 9,270.00