

{{goods.model}}


استفاده از دستگاه علامت گذاری لیزری برای علامت گذاری فندک ها
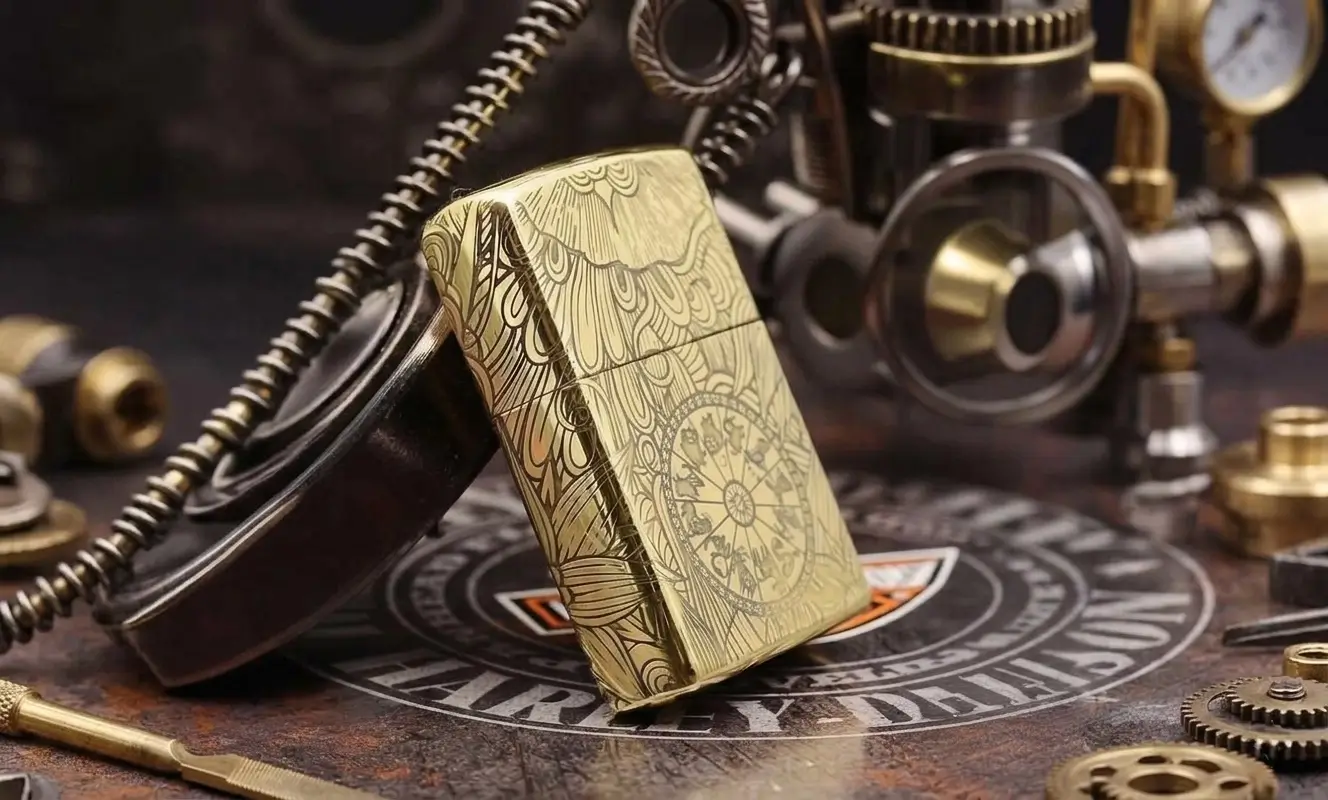
در زمینه سفارشیسازی فندکهای گرانقیمت، حکاکی لیزری به یک انتخاب اصلی تبدیل شده است. این مقاله شما را در فرآیند استفاده از دستگاه حکاکی لیزری فایبر برای حکاکی شخصیسازیشده روی فندکها راهنمایی میکند.
مدلهای مرتبط
حک کردن الگوهای شخصیسازیشده روی فندکها میتواند این ابزار معمولی را به یک کالای منحصر به فرد با ارزش عاطفی و اجتماعی تبدیل کند. این کار نه تنها به عنوان اعلام سبک شخصی - که سلیقه و هویت مالک را از طریق طرحها، نامها یا نمادهای منحصر به فرد نشان میدهد - عمل میکند، بلکه به عنوان حامل احساسات نیز عمل میکند و قادر به حکاکی تاریخهای مهم، متون یادبود یا تصاویر است و آن را به یک هدیه ایدهآل و یادگاری از خاطرات تبدیل میکند. علاوه بر این، الگوهای نفیس به طور قابل توجهی ارزش هنری و کلکسیونی محصول را افزایش میدهند و نیازهای بازار هدیه را برآورده میکنند. در سطح شرکتی، الگوهای سفارشی همچنین به عنوان وسیلهای مؤثر برای گسترش برند، تقویت هویت جامعه در بین کاربران و تقویت ارتباطات عاطفی با برند عمل میکنند. این حکاکی ریز اساساً نشان دهنده ایجاد ارزش شخصیسازیشده با ادغام عملی بودن، احساسات و زیباییشناسی است.
فرآیندهای اصلی علامت گذاری برای فندک های مواد مختلف
انتخاب فرآیندهای علامتگذاری شخصیسازیشده برای فندکها به خواص مواد آنها بستگی دارد و دو دسته اصلی دارد: پلاستیک و فلز.
فندکهای پلاستیکی
پردازش شخصیسازیشدهی فندکهای پلاستیکی عمدتاً به تکنیکهای چاپ متکی است و دو روش کلیدی دارد:
چاپ پد: الگوها را از طریق یک سر سیلیکونی به سطوح منحنی نامنظم منتقل میکند، با این مزیت که با سطوح پیچیده محصول سازگار میشود.
چاپ صفحه نمایش: این روش که برای سطوح صاف یا منحنی ساده مناسبتر است، در ارائه طرحهایی با بلوکهای رنگی متمایز عالی عمل میکند و هزینههای نسبتاً کمتری دارد.
فندکهای فلزی
فندکهای لوکس عمدتاً از مواد فلزی مانند فولاد ضد زنگ، مس و آلیاژ روی ساخته میشوند. پردازش شخصیسازیشدهی آنها بر «پایداری و بافت بالا» تمرکز دارد و از تکنیکهای رایجی مانند حکاکی، مهرزنی و حکاکی استفاده میکند که همگی قادر به ایجاد الگوها، بافتها و متون با حس لامسه سهبعدی روی بدنه فلزی فندک هستند. این فرآیندها نه تنها دوام و پایداری علائم شخصیسازیشده را تضمین میکنند، بلکه بافت، ارزش افزوده و عملکرد ضد لغزش محصول را نیز افزایش میدهند.
با توسعه فناوری، سناریوهای کاربرد فرآیندهای مختلف نیز تغییر کردهاند:
فرآیندهایی که به تدریج منسوخ میشوند: مهرزنی نیاز به قالبهای اختصاصی سفارشی دارد، دقت پایینی دارد و فقط برای نیازهای تولید انبوه و با دقت پایین مناسب است. حکاکی شیمیایی شامل عملیات پیچیدهای است، آلودگی زیادی ایجاد میکند و منجر به سطوح حکاکی شده ناهموار میشود که منجر به کاهش قابل توجه کاربرد آن میشود.
فرآیند ترجیحی رایج: به جز سناریوهایی که نیاز به حذف مقدار زیادی مواد دارند، پردازش لیزری به جریان اصلی فعلی تبدیل شده است. این روش نیازی به تماس فیزیکی یا قالب ندارد و امکان ایجاد الگوهای پیچیده با دقت بسیار بالا را فراهم میکند. عاری از آلودگی شیمیایی است و حفاظت از محیط زیست و ایمنی را تضمین میکند. همچنین انعطافپذیری پردازش بسیار بالایی را ارائه میدهد - الگوها را میتوان به سرعت از طریق نرمافزار تغییر داد، که آن را به ویژه برای نیازهای سفارشیسازی در دستههای کوچک مناسب میکند. علاوه بر این، علامتگذاری لیزری یک شناسه دائمی است، در برابر سایش مقاوم است و هیچ آسیب تنشی به قطعه کار وارد نمیکند.
فرآیند علامت گذاری
آماده سازی تجهیزات
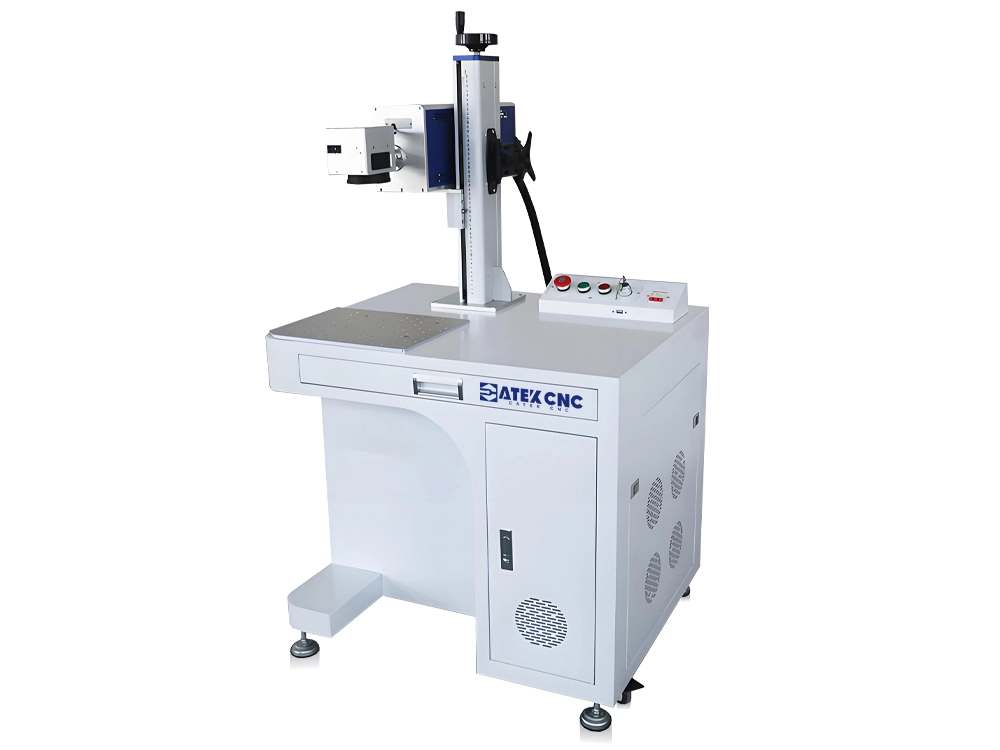
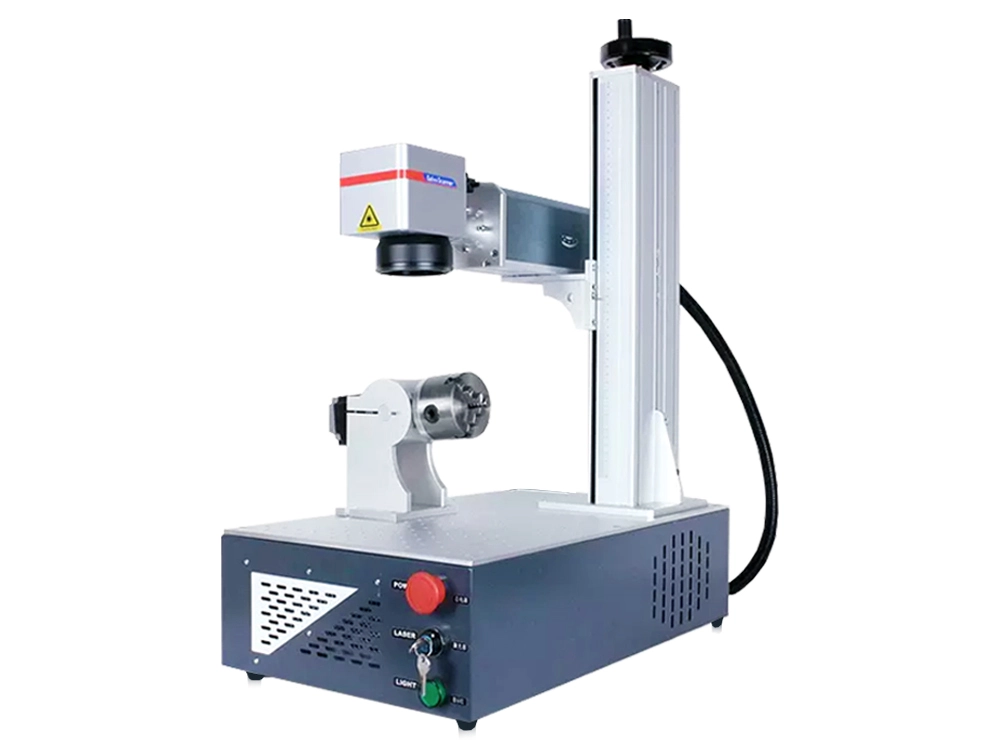
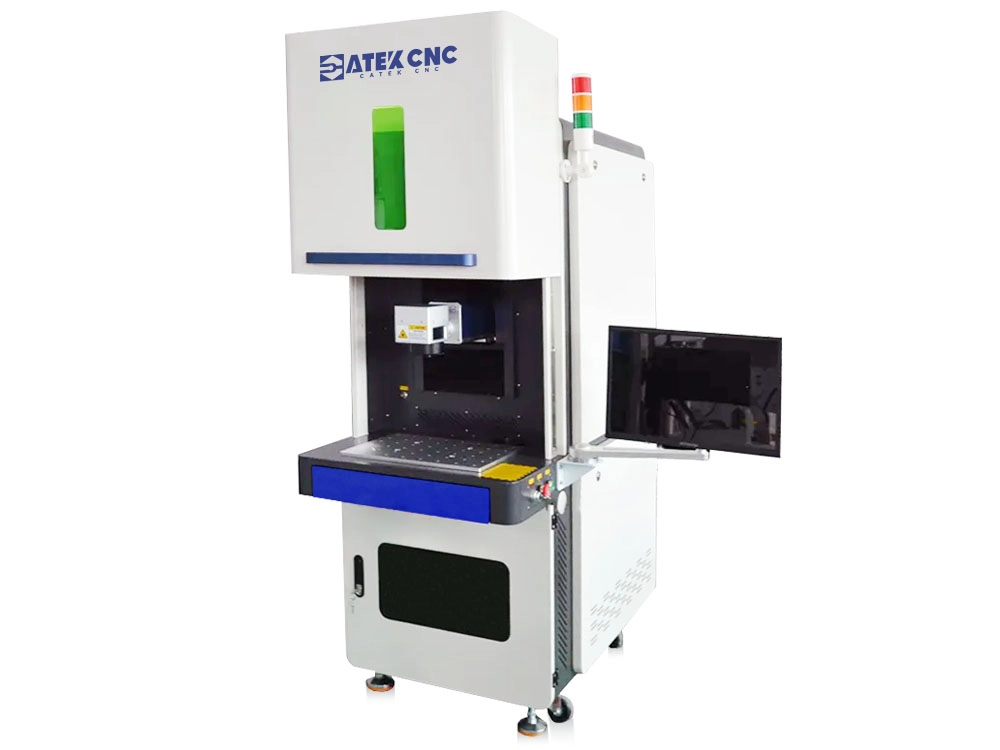
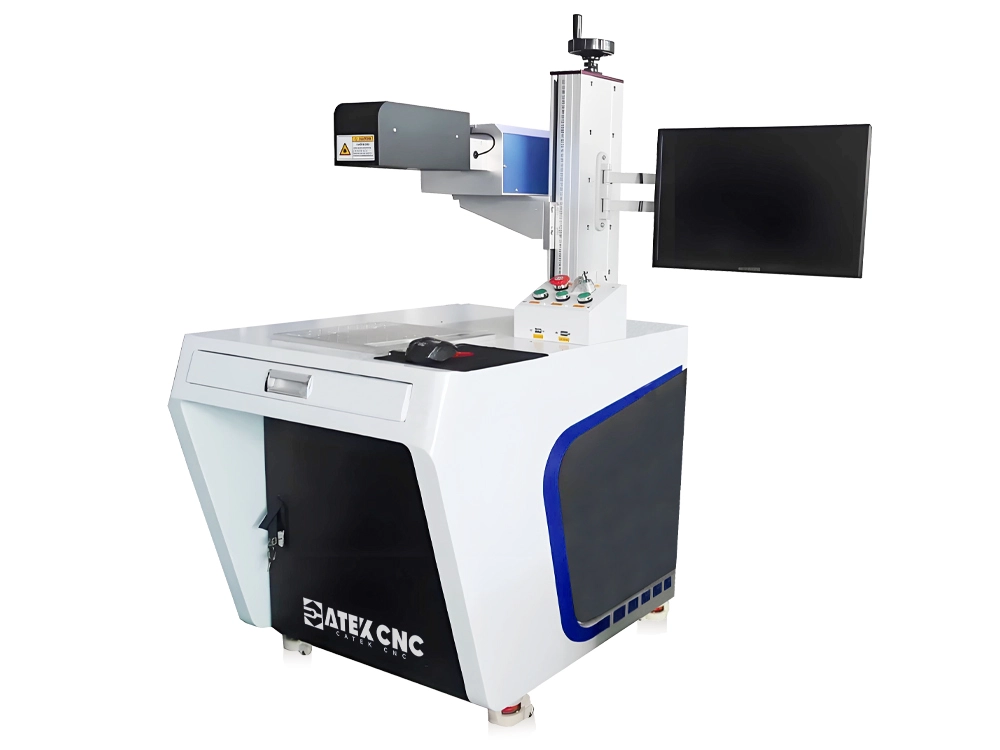
دستگاه علامت گذاری لیزری: برای علامتگذاری فندکهای فلزی، معمولاً از دستگاه علامتگذاری لیزر فیبری استفاده میشود. این نوع دستگاه، نور لیزر با طول موج ۱.۰۶ میکرومتر ساطع میکند که در طیف نزدیک به مادون قرمز قرار میگیرد. این طول موج، جذب فلز بالایی دارد و ناحیه تحت تأثیر حرارت (HAZ) کوچکی ایجاد میکند. بسته به سناریو و الزامات پردازش شما، میتوانید از بین مدلهای مختلف مانند کابینتی، رومیزی یا مدلهای محصور انتخاب کنید. برای تولید دستهای، یک دستگاه علامتگذاری لیزر فیبری در حال کار یا دستگاهی مجهز به تسمه نقاله را در نظر بگیرید.
PC: دستگاه علامتگذاری لیزر فایبر معمولاً نیاز به اتصال به کامپیوتر دارد. نرمافزار کامپیوتری برای تنظیم الگوی علامتگذاری، پیکربندی پارامترهای علامتگذاری و کنترل فرآیند علامتگذاری استفاده میشود.
نرمافزار علامتگذاری: شما باید نرمافزار علامتگذاری سازگار با دستگاه خود را نصب کنید. این نرمافزار برای وارد کردن طرح، تنظیم پارامترها و تولید دستورالعملهای مسیر علامتگذاری استفاده میشود.
آثار هنری دیجیتال: فایلهای برداری (مثلاً AI، DXF، PLT) یا فایلهای بیتمپ (مثلاً BMP، JPG) را آماده کنید. این فایلها منبع محتوای علامتگذاری هستند.
حفاظت از ایمنی: عینک ایمنی لیزر و پوششهای محافظ برای اطمینان از ایمنی عملیاتی ضروری هستند.
مراحل علامت گذاری
طراحی محتوای علامت گذاری
برای اطمینان از لبههای علامتگذاری صاف و بدون لبه، از نرمافزارهای حرفهای (مانند CorelDRAW، AutoCAD) برای ایجاد فایلهای برداری (.ai، .dxf، .plt و غیره) استفاده کنید. اگر محتوای علامتگذاری شامل شماره سریال یا کدهای QR است، از عملکرد "متن متغیر" یا "شماره سریال" در نرمافزار علامتگذاری استفاده کنید.
واردات و طرح بندی
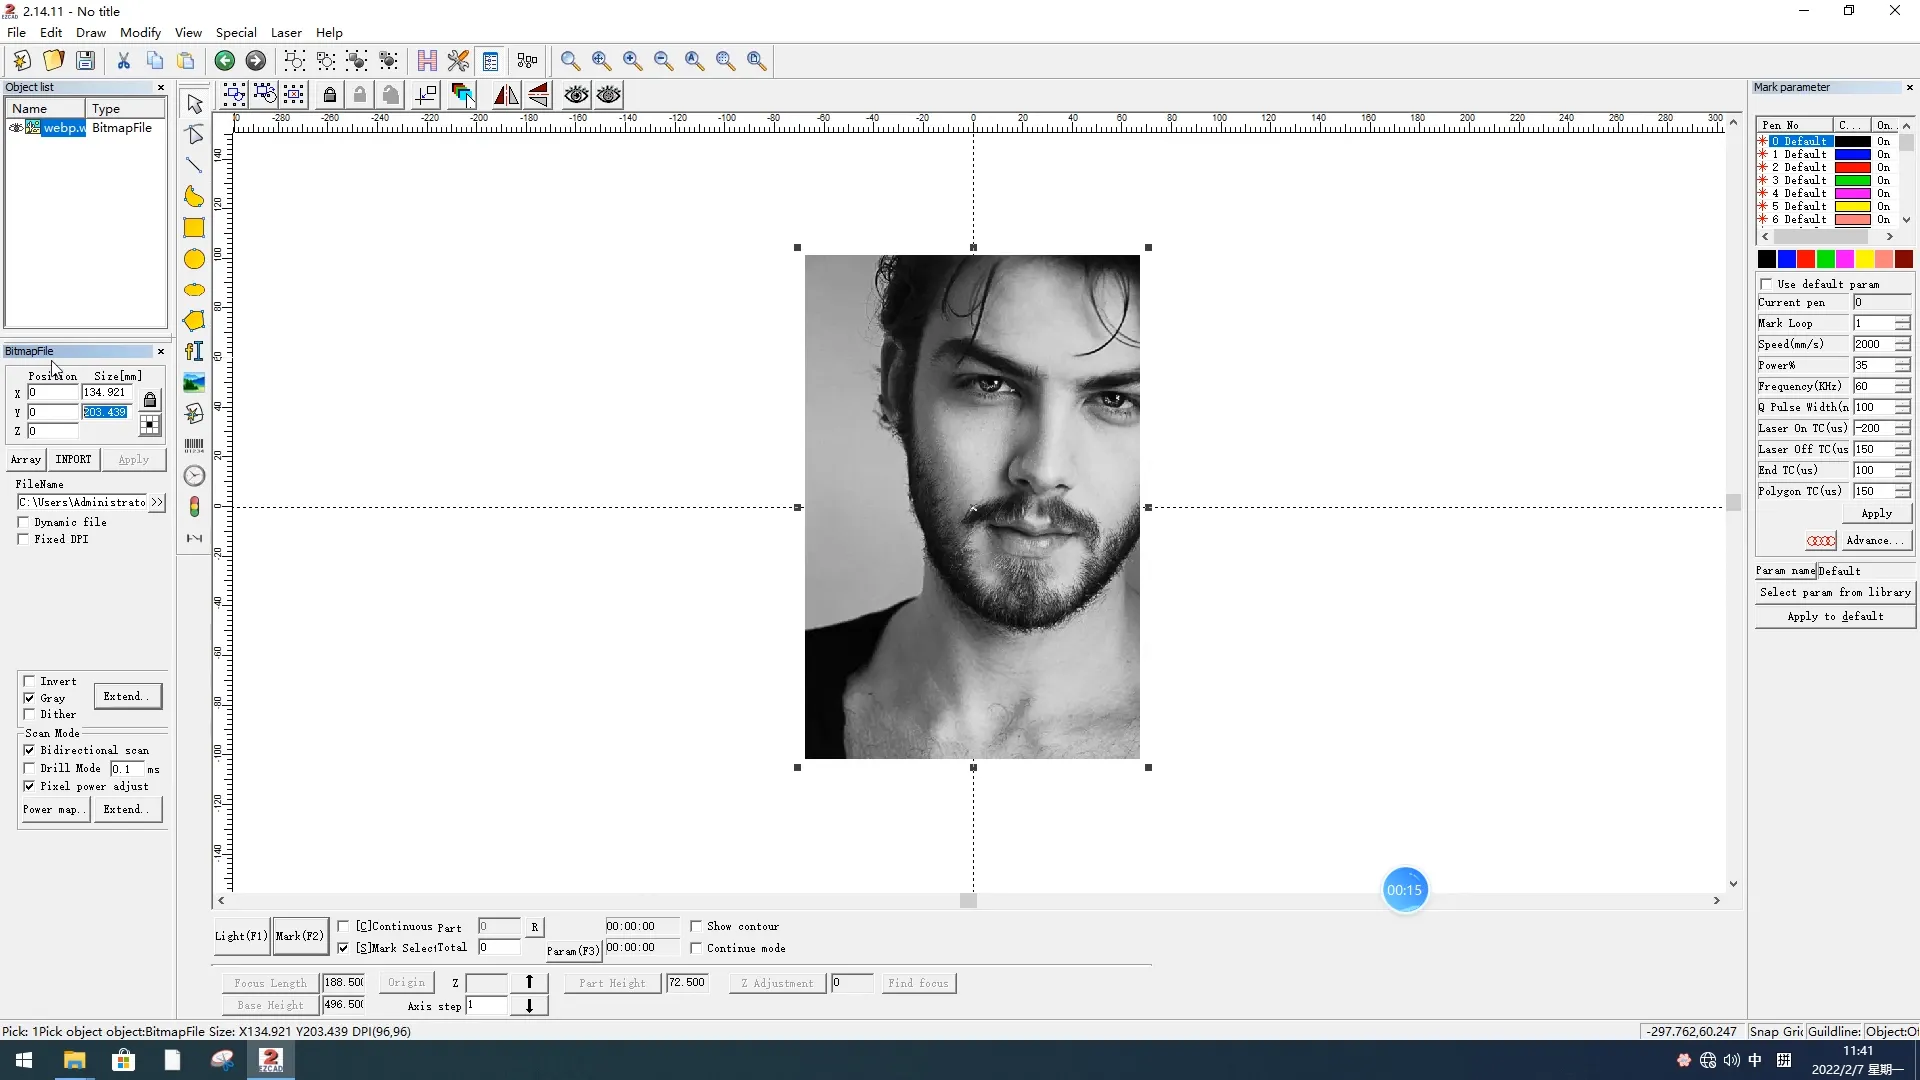
طرح طراحی شده را به نرمافزار علامتگذاری اختصاصی (مثلاً EZCad2) وارد کنید.
اندازه، موقعیت و زاویه الگو را در نرمافزار تنظیم کنید تا کاملاً با ناحیه علامتگذاری روی فندک همتراز شود.
راه اندازی و تنظیم تجهیزات
محل کار را خالی کنید و مطمئن شوید که هیچ ماده قابل اشتعال یا انفجاری (مانند الکل، بنزین) وجود ندارد.
بررسی کنید که اتصالات منبع لیزر، اسکنر گالوانومتر و سیستم خنککننده طبیعی باشند. دستگاه را فقط پس از تأیید روشن کنید و پوشش محافظ لنز را بردارید.
موقعیت یابی و ثابت کردن قطعه کار:
این یک مرحله بسیار مهم است. از فیکسچرهای مخصوص برای محکم کردن دقیق و پایدار فندک به میز کار استفاده کنید. برای فندکهای منحنی، ممکن است برای علامتگذاری محیطی به یک محور چرخشی نیاز باشد.
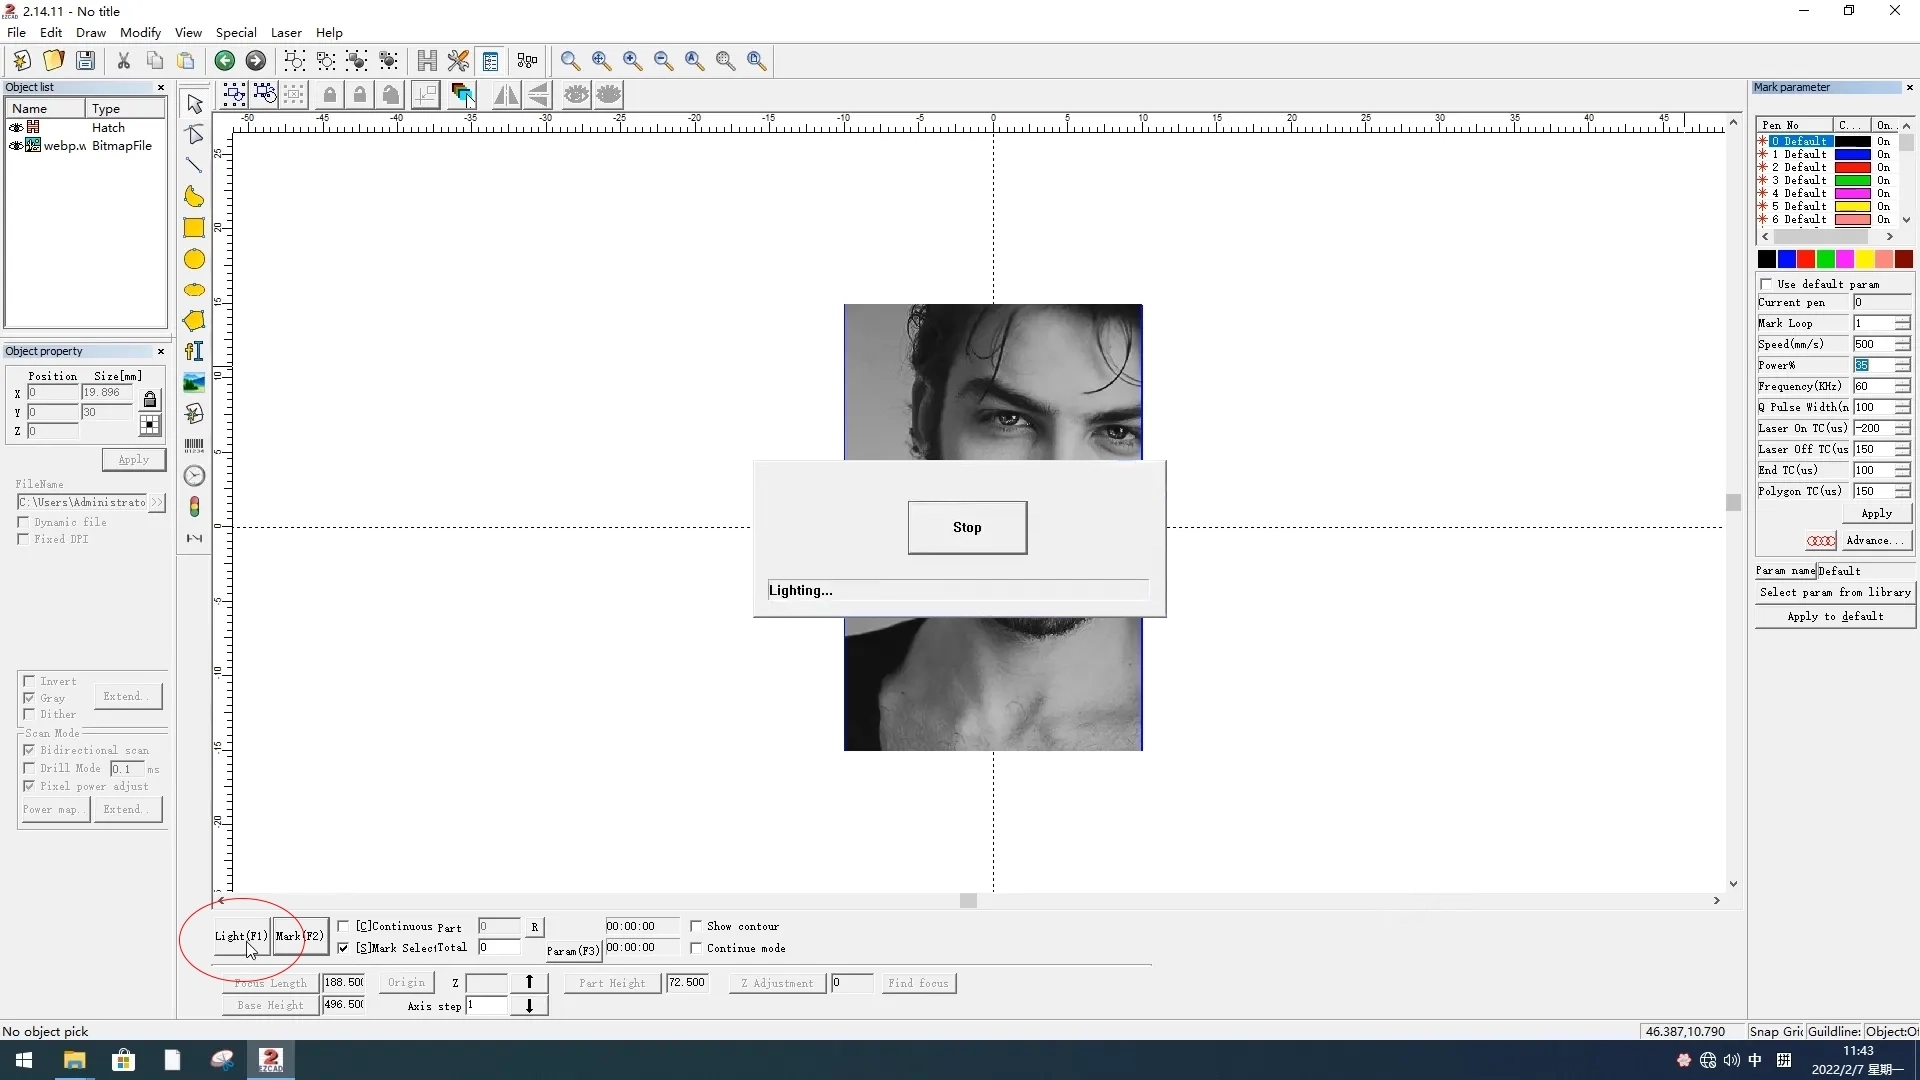
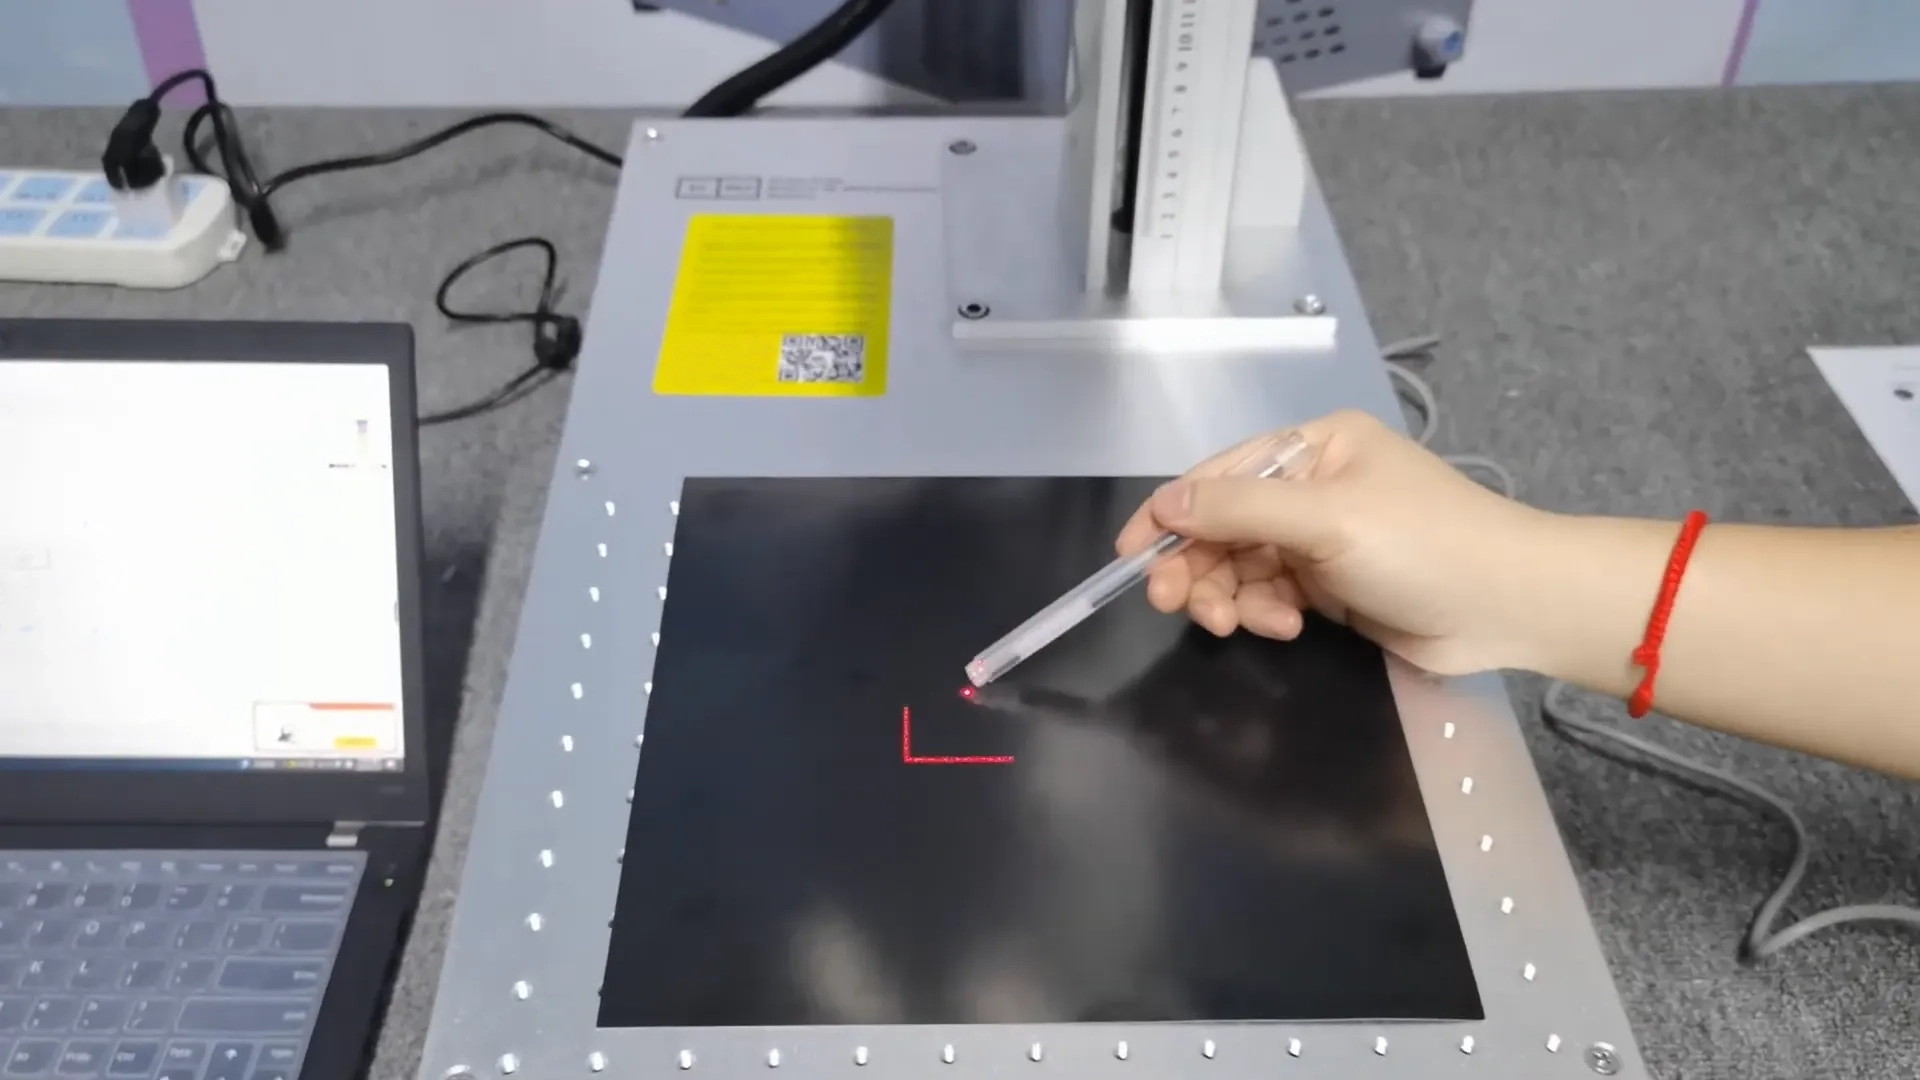
برای فعال کردن نشانگر نور قرمز، روی دکمه "روشن" کلیک کنید یا F1 را در نرمافزار فشار دهید. هد لیزر یک نور قرمز مرئی ساطع میکند که ناحیه علامتگذاری مورد نظر را نشان میدهد. بررسی کنید که آیا مسیر و برد اسکن لیزر دقیقاً با موقعیت مورد انتظار مطابقت دارد یا خیر و در صورت لزوم قطعه کار را تنظیم کنید.
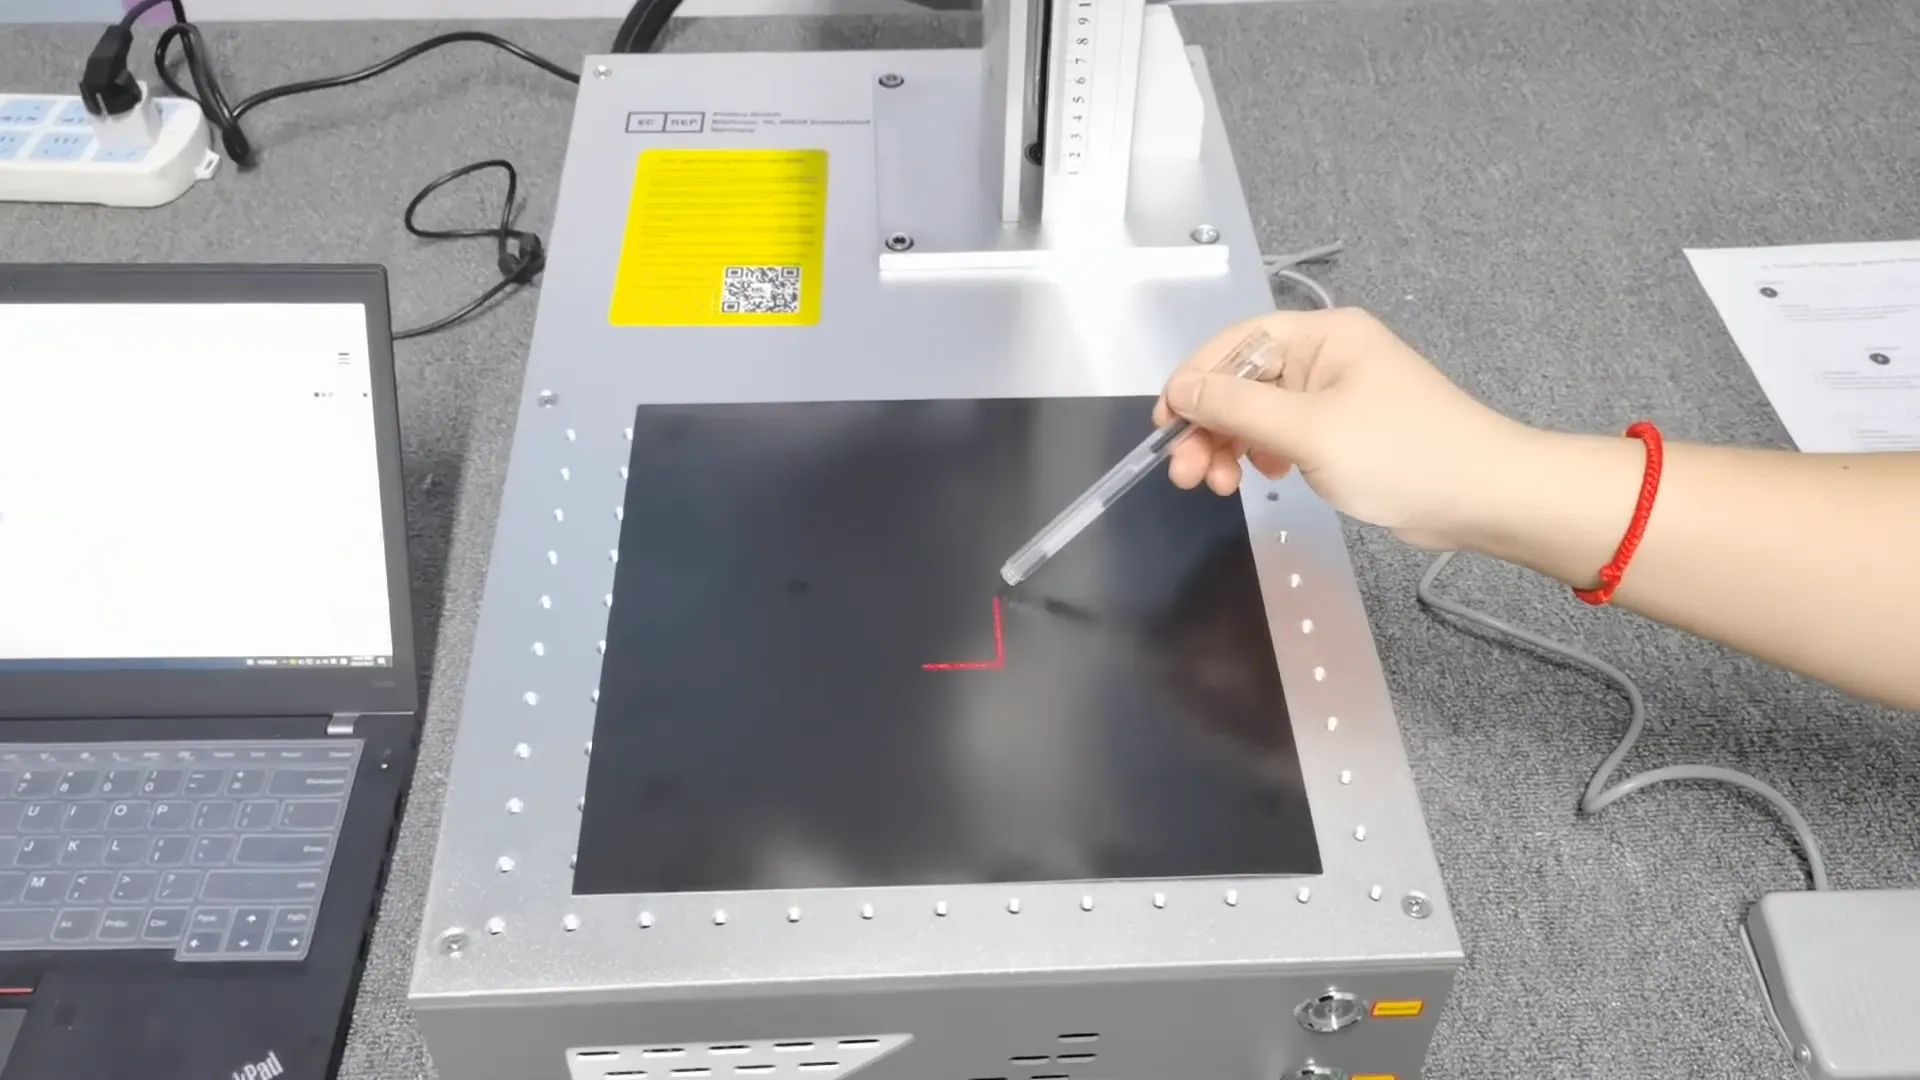
کالیبراسیون فاصله کانونی:
کالیبراسیون فاصله کانونی را انجام دهید تا مطمئن شوید که صفحه علامتگذاری فندک موازی با صفحه کانونی پرتو لیزر و در ارتفاع صحیح است.
از تراز چراغ قرمز یا یک ارتفاع سنج دستی استفاده کنید تا مطمئن شوید که فوکوس لیزر روی سطح روشنتر قرار میگیرد. انحراف از صفحه کانونی باعث ایجاد علائم تار و نامشخص میشود.
سیستم موقعیتیابی نور قرمز به تشخیص فاصله کانونی بر اساس فاصله بین دو نقطه قرمز کمک میکند. روش کار: دکمه روی هد لیزر را فشار دهید تا موقعیتیابی نور قرمز فعال شود. هد لیزر دو پرتو نور قرمز مرئی ساطع میکند که به صورت دو نقطه قرمز روی جسم هدف ظاهر میشوند. وقتی دو نقطه بر هم منطبق شوند، لیزر روی جسم متمرکز میشود. اگر نقاط قرمز همپوشانی نداشته باشند، ارتفاع هد لیزر را با استفاده از میللنگ تنظیم کنید تا بر هم منطبق شوند.
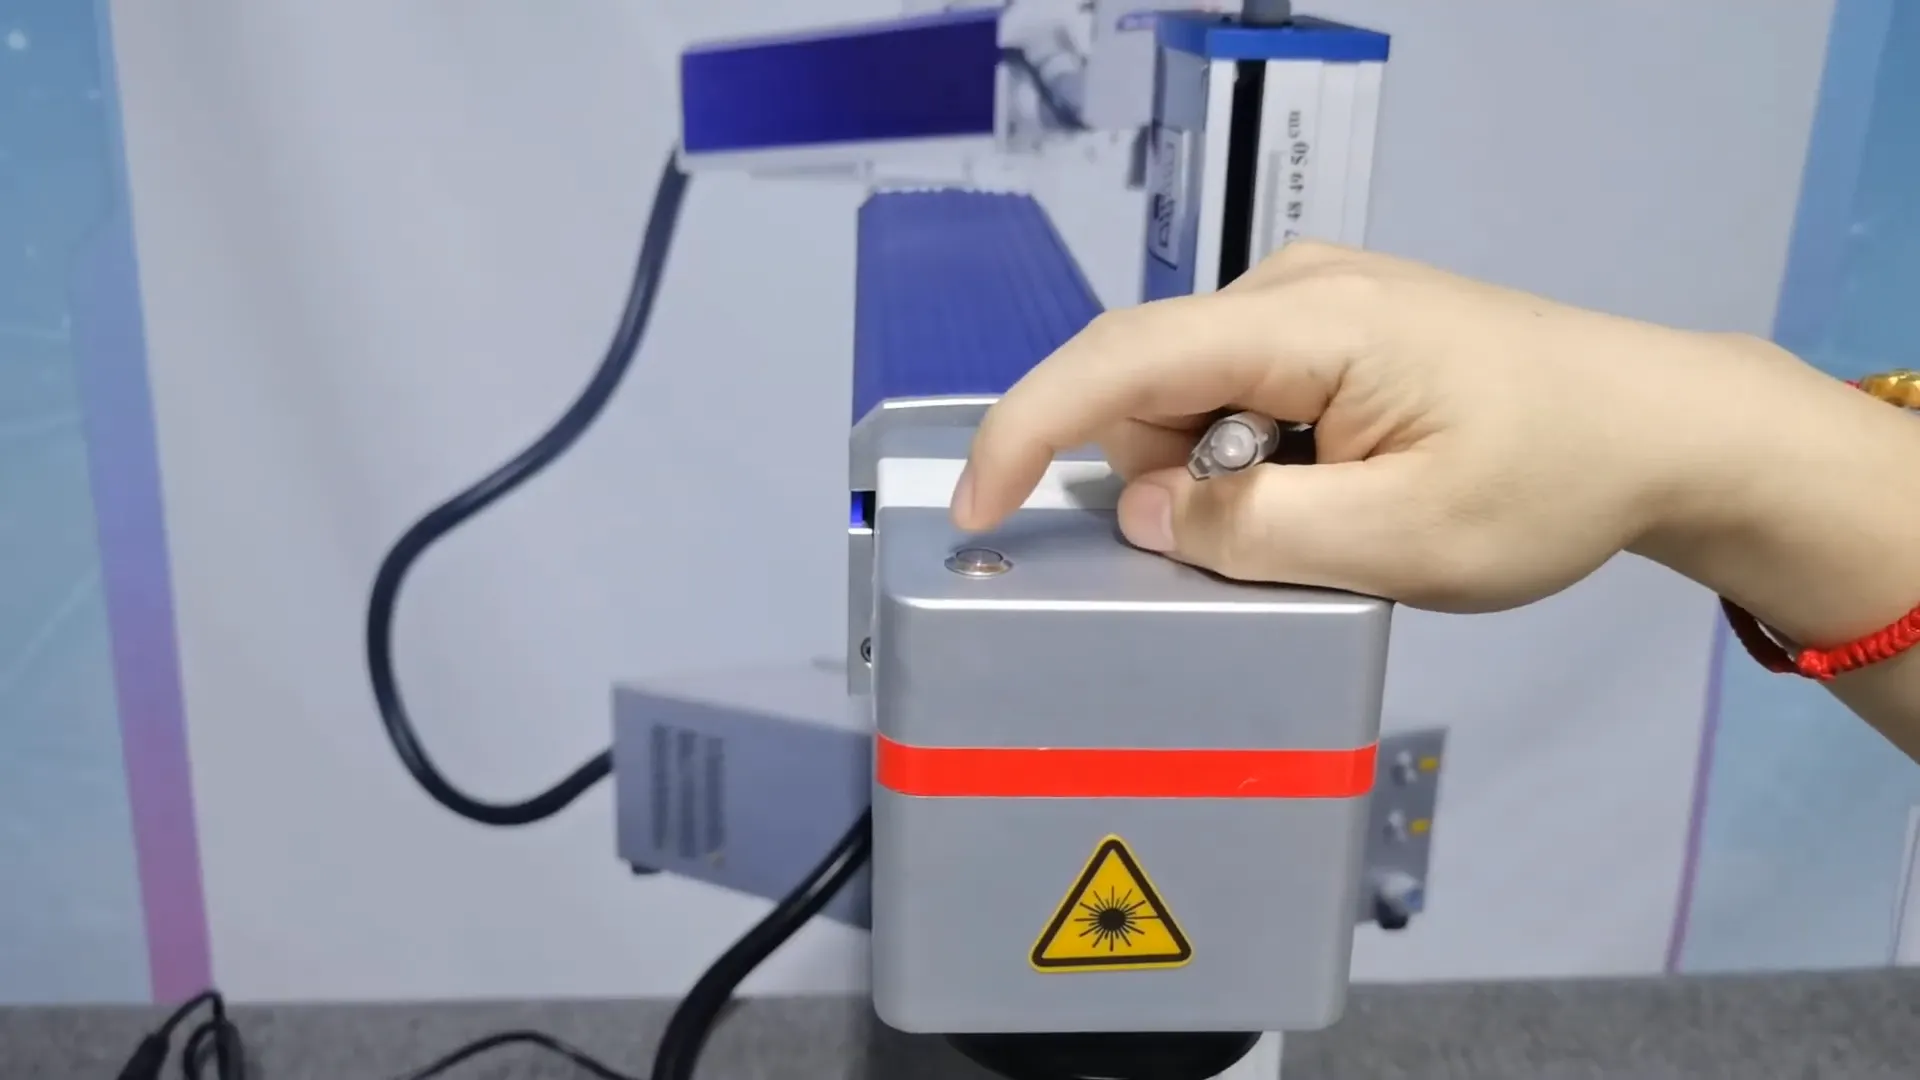
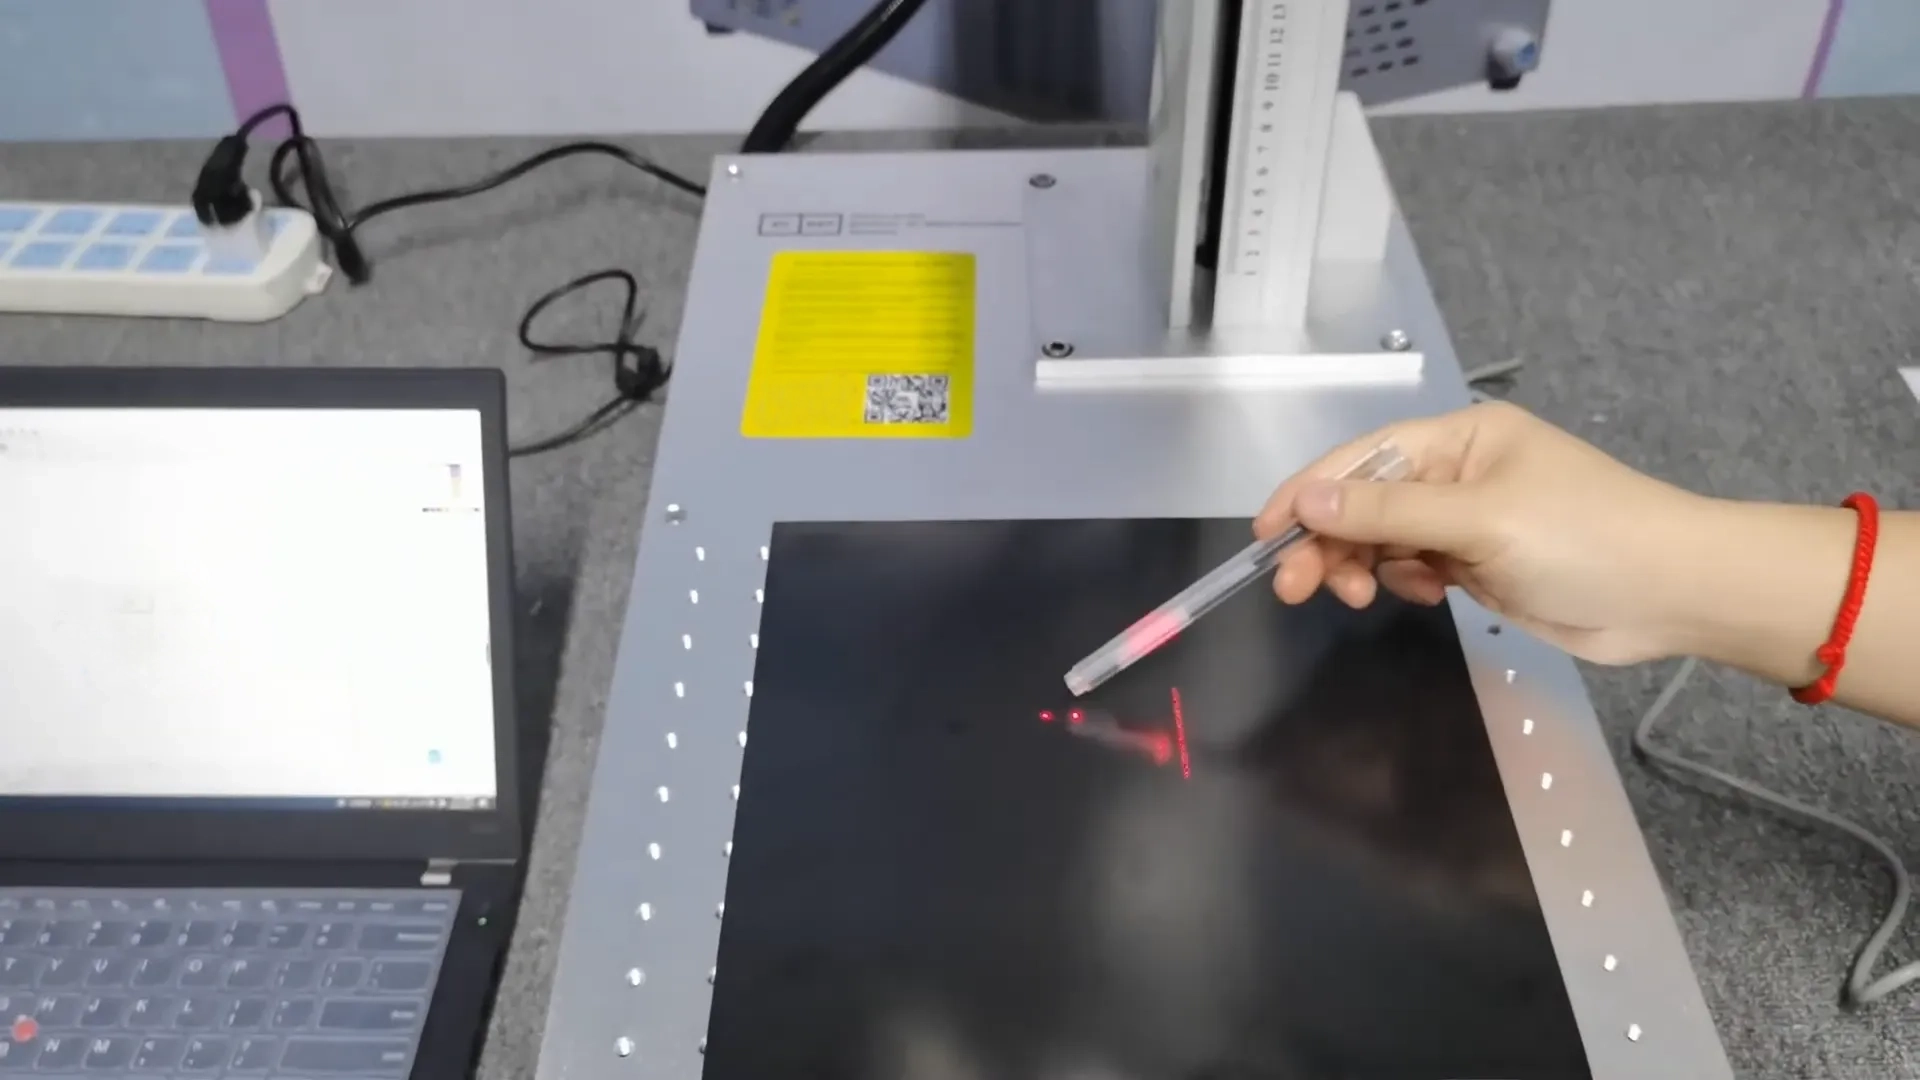
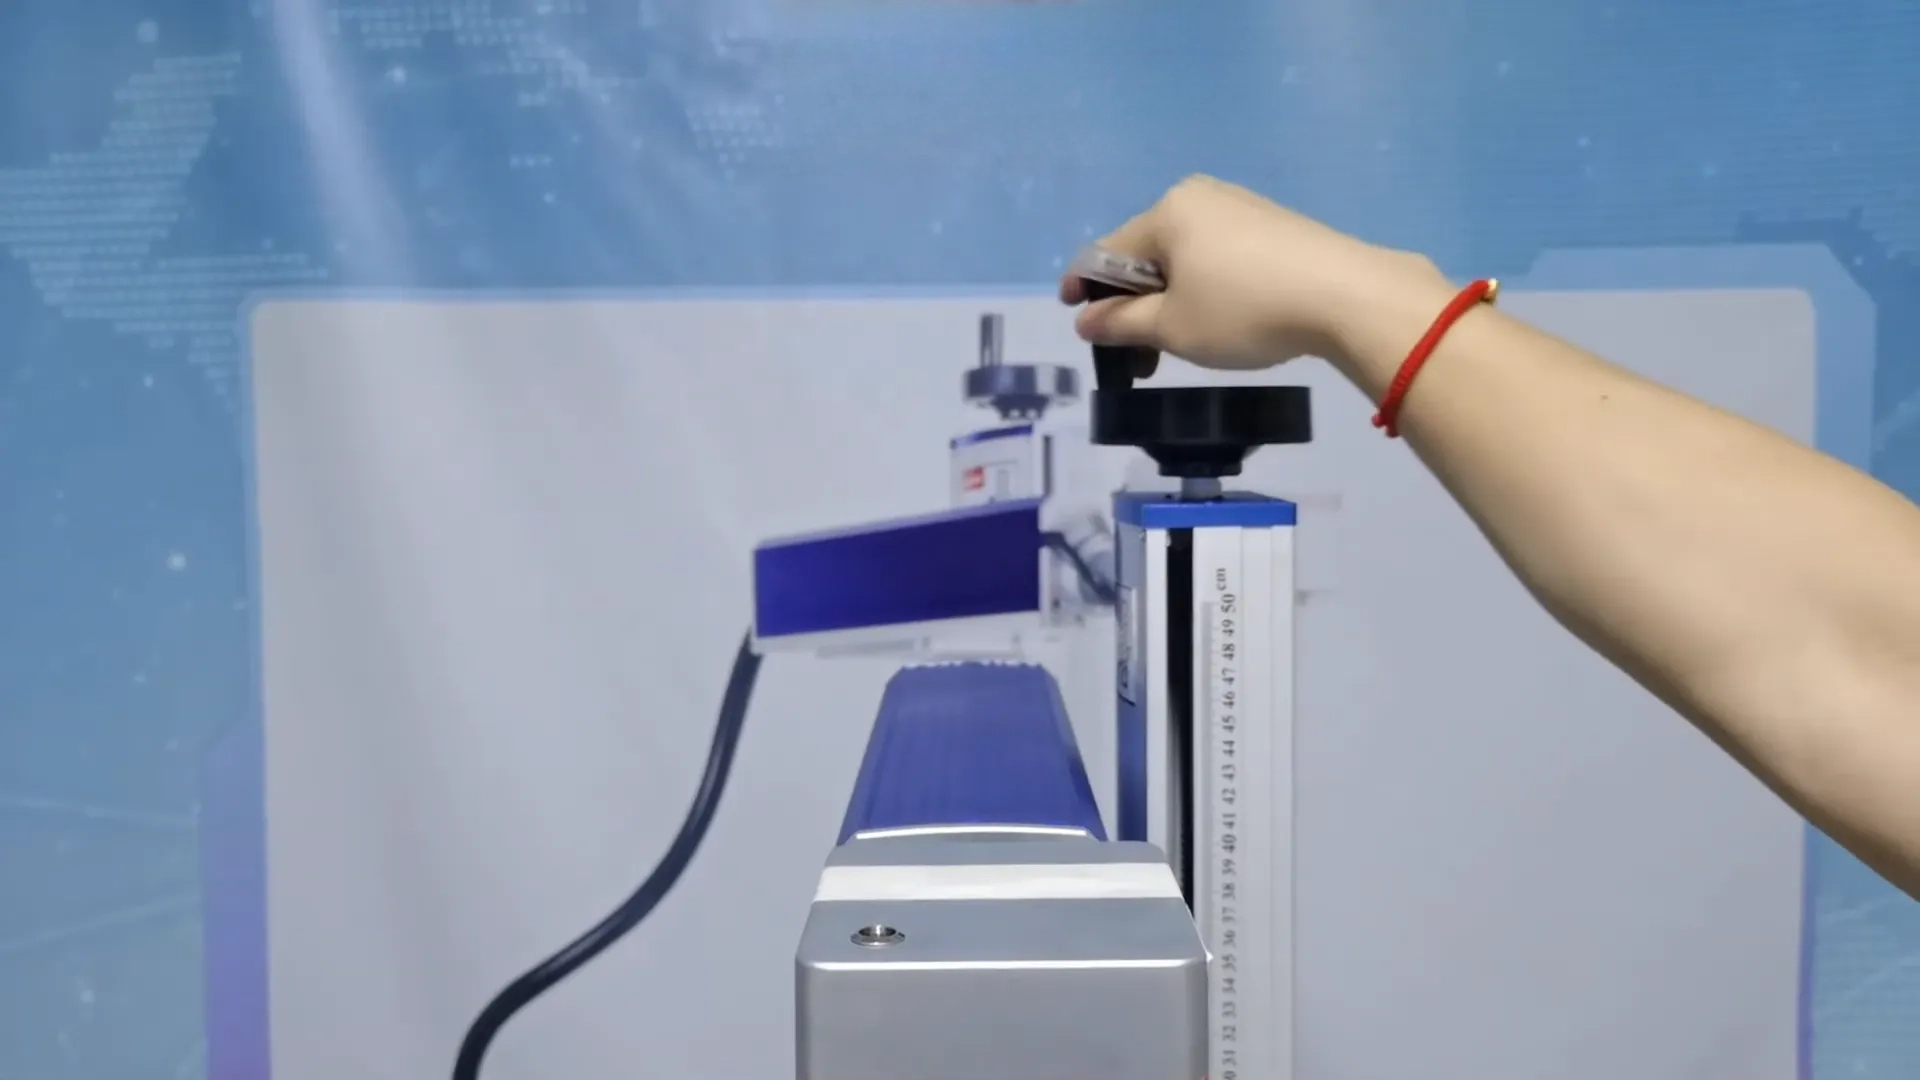
تنظیم پارامتر:
بر اساس جنس سبکتر (مثلاً فولاد ضد زنگ، مس، آلیاژ روی) و جلوه مورد نظر (مثلاً مشکی پررنگ، خاکستری روشن یا فرورفتگیهای حکاکی شده)، پارامترهای کلیدی لیزر را تنظیم کنید:
قدرت: بر عمق و رنگ علامت گذاری تأثیر می گذارد.
سرعت: بر راندمان پردازش و زمان تعامل لیزر تأثیر میگذارد.
فرکانس: بر ظرافت و کنتراست علامت گذاری تأثیر می گذارد.
برای یافتن ترکیب بهینه، آزمایش پارامتر برای تنظیمات اولیه توصیه میشود.
اجرای علامت گذاری:
پس از انجام مراحل فوق، علامتگذاری ساده است. روی دکمه "علامتگذاری" در نرمافزار کلیک کنید، F2 را فشار دهید یا از سوئیچ پایی استفاده کنید. سپس دستگاه علامتگذاری لیزری شروع به علامتگذاری خودکار میکند.
در حین علامت گذاری، از عینک ایمنی لیزر استفاده کنید. اگرچه لیزر فیبر نامرئی است، اما نور منعکس شده هنوز هم میتواند باعث آسیب دائمی چشم شود.
اگر تجهیزات دارای پوشش محافظ هستند، قبل از شروع فرآیند علامت گذاری، آن را ببندید.
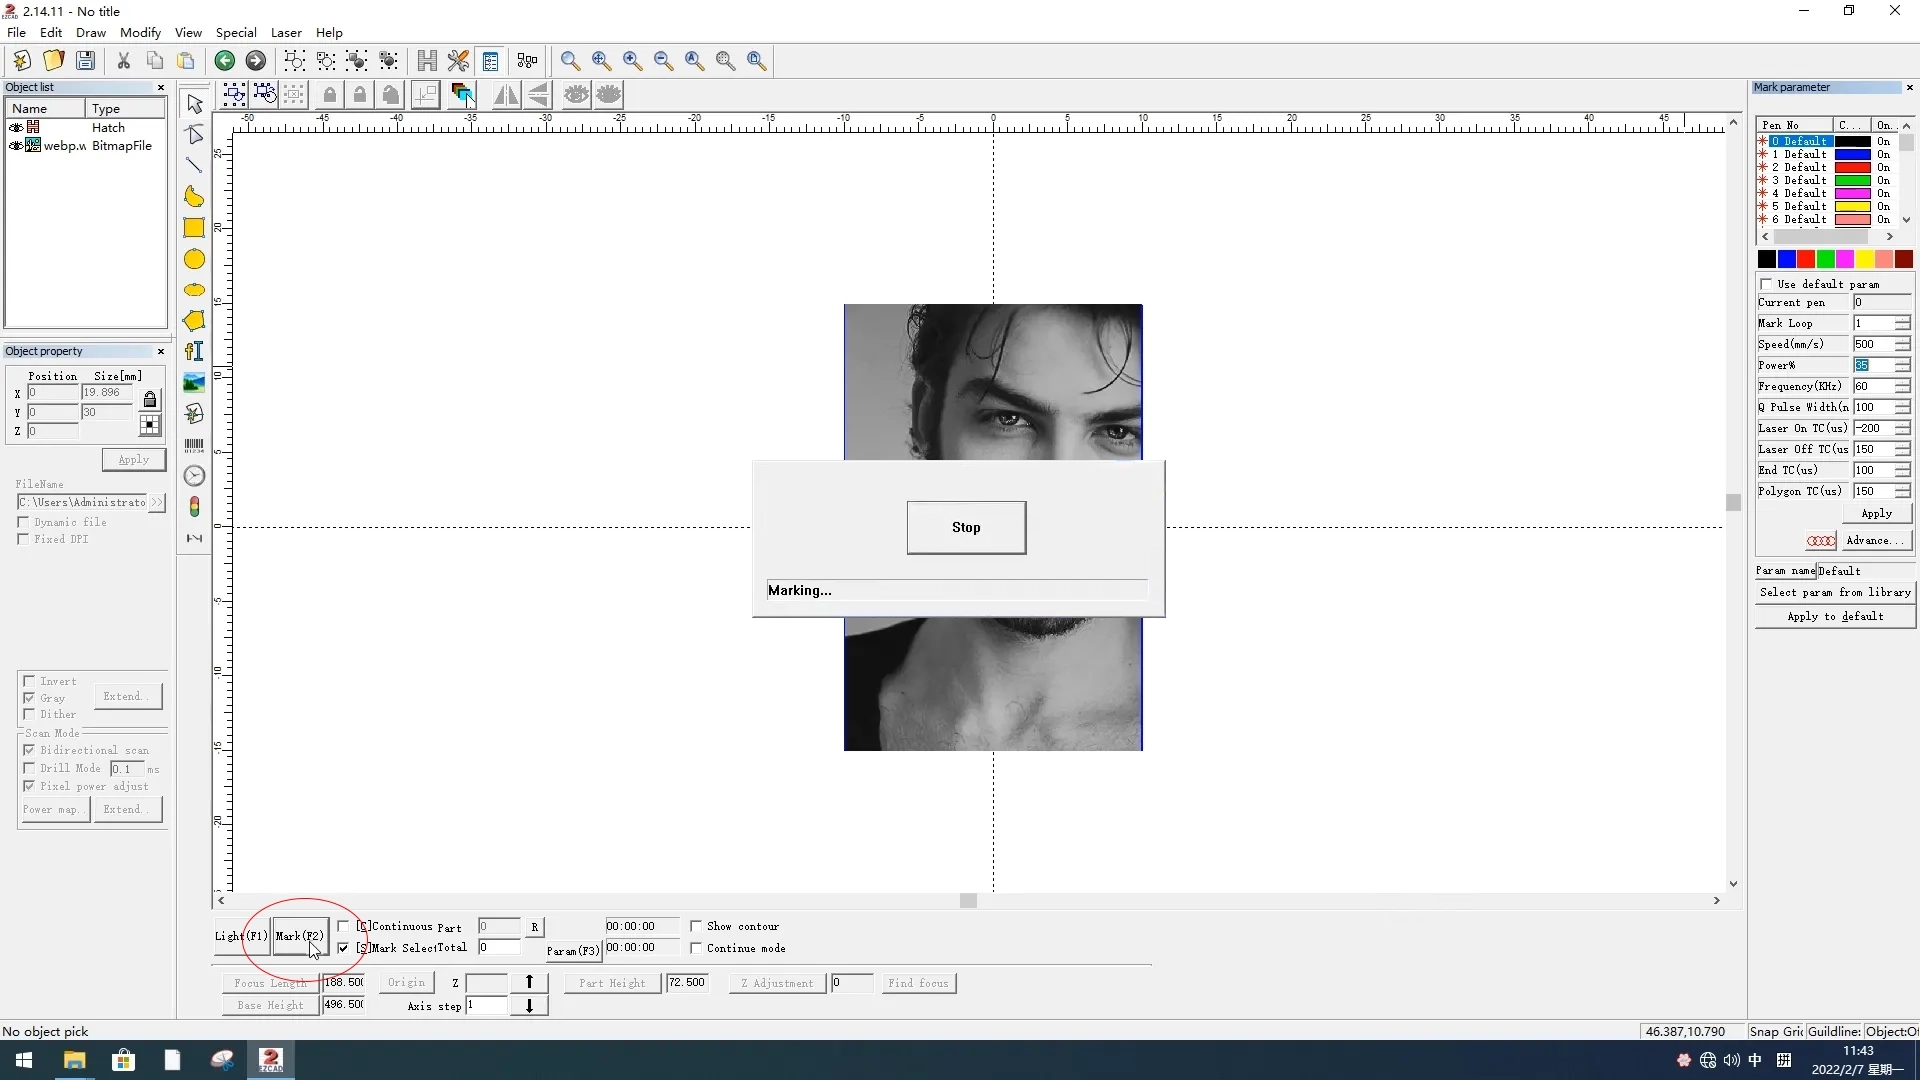
توجه داشته باشید: این روش نمونه از نرمافزار EZCad2 برای توضیح استفاده میکند.
سایر پروژه ها
پروژه علامت گذاری پلاک فلزی با استفاده از دستگاه علامت گذاری لیزر فیبری محصور شده
این پروژه علامتگذاری پلاک فلزی بر تولید علامتهای واضح، دائمی و با کنتراست بالا بر روی پلاکهای فلزی صنعتی تمرکز دارد. مشتری به یک راهحل قابل اعتماد برای علامتگذاری لوگوها، شماره سریالها و اطلاعات فنی روی صفحات فلزی مورد استفاده در ماشینآلات و تجهیزات الکتریکی نیاز داشت. برای برآورده کردن این نیازها، یک دستگاه علامتگذاری لیزر فیبری محصور انتخاب شد. در مقایسه با روشهای علامتگذاری سنتی، فناوری لیزر فیبری دقت بالاتر، ثبات بهتر و ماندگاری طولانیتری را ارائه میدهد...
پروژه دستگاه حکاکی آینه با لیزر فیبری برای تولید آینه هوشمند
این پروژه بر کاربرد دستگاه علامتگذاری لیزر فیبری در تولید آینههای هوشمند LED تمرکز دارد. این راهکار با جایگزینی روشهای پردازش سنتی، امکان حذف دقیق رنگ آینه، حکاکی با کیفیت بالا و پرداخت سطح یکنواخت را فراهم میکند. این سیستم راندمان تولید را بهبود میبخشد، نقصها را کاهش میدهد و به تولیدکنندگان کمک میکند تا به طرحهای آینه ممتاز با نتایج پایدار و تکرارپذیر دست یابند.
استفاده از دستگاه علامت گذاری لیزری برای علامت گذاری فندک ها
در زمینه سفارشیسازی فندکهای گرانقیمت، حکاکی لیزری به یک انتخاب اصلی تبدیل شده است. این مقاله شما را در فرآیند استفاده از دستگاه حکاکی لیزری فایبر برای حکاکی شخصیسازیشده روی فندکها راهنمایی میکند.